
生産スケジューラ導入の3つの不安 造型ラインから始める進め方|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 5
2026.11.15A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の最終回です。前回は年間Return値を6つのコストダウン項目に分けて計算しました。今回は、導入を検討するときによく挙がる3つの不安と、それを小さくする3つの視点を説明し、最初に選ぶ工程と次に広げる工程の順に、導入を成功させる進め方を示します。
1. よくある不安
導入を検討するときによく挙がる不安は、下の表の3つです。
| よくある不安 | 不安の原因 |
|---|---|
| 全工程を一度に変えるのは難しい | 全工程の計画の立て方を同時に変えると、現場の確認と手直しの量が一度に増えるため |
| 現場が使ってくれないかもしれない | これまでのやり方は信頼できるが、コンピュータが作った計画は、すぐには信頼できないため |
| データをそろえるのが大変 | 品番ごとの模型と材質、段取り時間、抜いた溶湯の量が、紙の記録や担当者の記憶にしか残っていないため |
2. 不安を小さくする3つの視点
3つの不安は、次の3つの視点で小さくできます。対象を1工程に絞ること、ベテランの判断を制約条件にすること、リスケジュールで作り直すことです。
(1) 1工程からスモールスタート
対象を1工程に絞れば、集めるデータは、その工程を流れる品番と、段取りに関わるものだけです。計画を確認する人も、計画担当者とその工程の作業者に限られます。このように1工程から始めれば、全工程を一度に変える難しさと、データをそろえる手間の2つの不安を小さくできます。
(2) ベテランの勘は制約条件として文書化する
ラインの使い分けや流す時間には、ベテランの作業者が経験で覚えている決まりがあります。例えば、キャリパーPの模型は2号ラインでないと溶湯の回り方が安定しない、FCDの品番は成分を分析する担当者がいる昼の時間に流す、などです。このように、経験から身についていても言葉になっていない知識を暗黙知と呼びます。
暗黙知を文書にして、ほかの人や生産スケジューラが使える形にした知識を形式知と呼びます。ベテランの決まりを制約条件として生産スケジューラに設定すれば、暗黙知が形式知になります。ベテランの判断が計画に残るので、現場はできた計画を信頼しやすくなります。
(3) リスケジュールで、何度でも作り直せる
最初の計画が現場で守っている決まりに合わなくても、制約条件の設定を変更してリスケジュールすれば、計画を作り直せます。計画担当者が毎回同じ箇所を直しているなら、その内容を制約条件として加えます。このように、条件は導入を始めてから少しずつそろえられます。現場の決まりに合わせて作り直すたびに、計画は現場が信頼できるものに近づきます。
3. 最初に選ぶ工程は造型ライン。導入前後の段取りの記録と、入力するデータ
導入は、下の図の1から5の段階で進めます。最初の1工程は、第1回で説明したボトルネックである造型ラインにします。導入前と導入後の記録を比べてから、次の工程へ広げます。
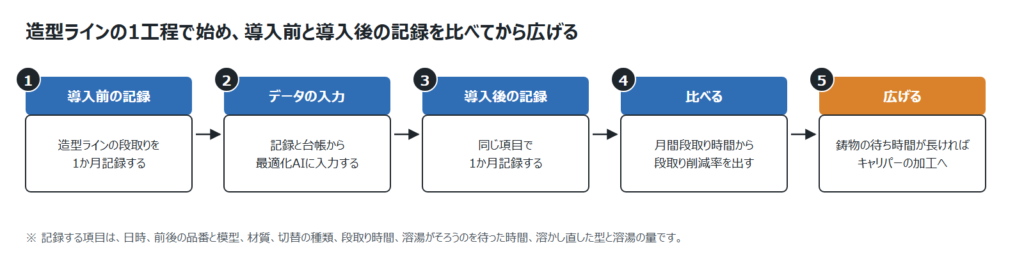
図の1と3の、導入前と導入後の記録は、1か月ずつとります。あわせて、鋳物がマシニングセンタの前で待った時間を、ロットごとに記録します。段取り1回ごとに書く項目は、次のとおりです。
- 日時
- 前後の品番と模型
- 材質
- 切替の種類(模型の交換、FCDからFCへの切替、FCからFCDへの切替)
- 段取りにかかった時間
- 誘導炉の溶湯がそろうのを待った時間
- 溶かし直した最初の型の数と抜いた溶湯の量
図の2で最適化AIに入力するデータは、次の5つです。段取り時間と抜く溶湯の量は導入前の記録から求め、ほかの4つは品番と設備の台帳、在庫とオーダの記録から集めます。
- 品番ごとの模型、材質、キャリパーの型式
- 模型の交換と材質の切替の段取り時間と、溶かし直す最初の型の数と抜く溶湯の量
- 見込生産品ごとの安全在庫と現在の在庫
- 受注生産品のオーダごとの納期と数量
- 造型ラインの本数、誘導炉の基数、球状化処理のあと注ぐまでに許される時間
図の4で導入前と導入後を比べて段取り削減率を算出する数字は、月間段取り時間です。溶かし直した型と溶湯の量は段取り時間とは別に数え、電力のコストとして、第4回の段取りコストの見直しに使います。
4. 次に広げる工程は、キャリパーの加工
次にどの工程へ広げるかは、導入後に、マシニングセンタの前で鋳物が待つ時間をもとに決めます。造型ラインの段取り時間を短縮しても、マシニングセンタが治具を替える時刻が造型ラインの予定と合わなければ、鋳物がその前に何時間も積まれ、仕掛品が増えます。待つ時間が長ければ、図の5のとおり、次はキャリパーの加工です。広げる段階では、第3回で説明した工程の同期を、造型ラインとキャリパーの加工の間で行います。
まとめ ― 順番を変えれば、未来が変わる
全工程を一度に変えなくても、ボトルネックの造型ラインの1工程から始められます。導入前後の段取り時間を同じ項目で記録すれば、造型ラインの段取り削減率を実測でき、第4回で置いた想定値と比べられます。段取りで止まっていた時間を製品をつくる時間に変えてスループットを増やせるかどうかが、設備を増やす前に1工程で分かります。あなたの工場で、造型ラインの段取りを1か月記録するとしたら、誰がどの項目を書くことになるでしょうか?
解説動画
この回の内容を、動画でも説明しています。
第1回から読む
全5回の最終回です。第1回から通して読むと、工場の全体像から導入の進め方までを順にたどれます。


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- ブレーキディスクとキャリパーの鋳造工場 工程と設備の基礎|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 1 - 2026年11月15日
- 鋳造工場の4つの課題 材質の切替と特急対応|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 2 - 2026年11月15日
- 材質の切替を減らす生産順序 有限能力スケジューリングとは|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 3 - 2026年11月15日
 【金属部品・アルミダイカストのAI生産スケジューリング 5】失敗しない導入 ~ ダイカストの段取り時間と捨てたショットを記録して1工程から始める
 【金属部品・ボディパネルのAI生産スケジューリング 5】失敗しない導入 ~ プレス成形の段取り時間を記録して1工程から始める
 生産スケジューラ導入はめっきライン1本から 記録の手順|端子・バスバーのAI生産スケジューリング 5
 生産スケジューラ導入は大型プレス2台から 記録の手順|モーターコアのAI生産スケジューリング 5
 生産スケジューラ導入の3つの不安 成功させる進め方|鍛造のシャフト・ハブのAI生産スケジューリング 5
 【電線のAI生産スケジューリング 5】失敗しない導入 ~ 押出1工程から始める小さな一歩
