
【金属部品・ボディパネルのAI生産スケジューリング 5】失敗しない導入 ~ プレス成形の段取り時間を記録して1工程から始める
2026.10.09A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の最終回です。前回は年間Return値を6つのコストダウン項目に分けて計算し、結果を最も左右するのが段取り削減率であることを説明しました。今回は、その削減率を自社の実測に置き換えるための導入の進め方と、データの準備を扱います。
1. よくある不安
| よくある不安 | 不安の原因 |
|---|---|
| 全工程を一度に変えるのは難しい | 5工程の計画の立て方を同時に替えると、現場の確認と手直しの量が一度に増えるため |
| 現場が使ってくれないかもしれない | 計画担当者や班長の経験による判断が、計算結果に置き換えられると感じるため |
| データを揃えるのが大変 | 品番ごとの金型や段取り時間が、紙の記録や担当者の記憶にしか残っていないため |
2. 不安をほどく三つの視点
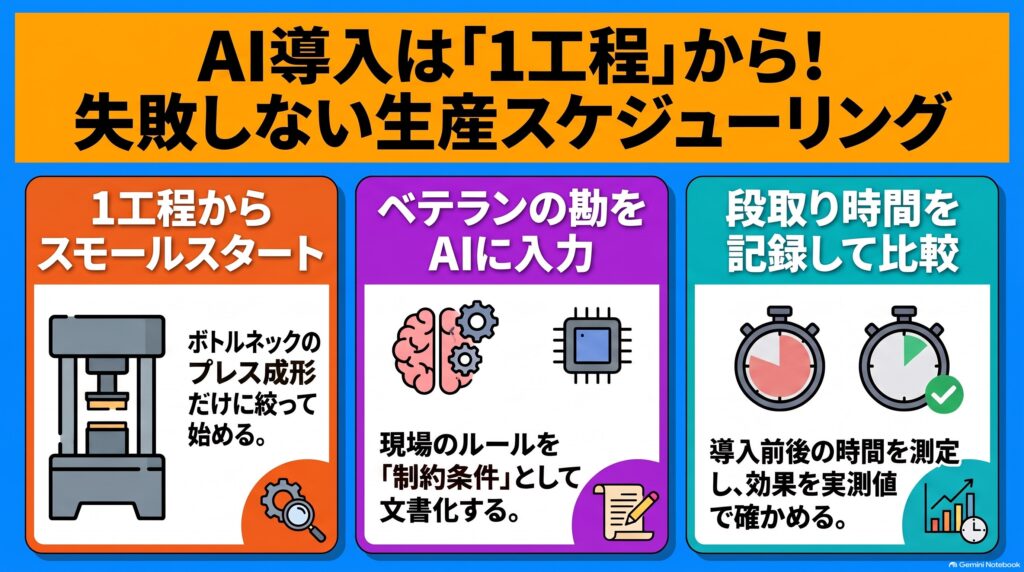
(1) 1工程からスモールスタート
対象を1工程に絞れば、集めるデータは、その工程の品番と設備のものだけです。計画を確認する人も、その工程の計画担当者と班長に限られます。1工程で導入前後の記録を比べて効果を確かめてから、次の工程に広げます。
(2) ベテランの勘は制約条件として文書化する
アルミ板の前には必ず清掃の時間を取る、天井クレーンが空くまで2本目のラインの一式交換を待たせる、などの決まりは、班長の経験の中にあります。これらの決まりを文書にし、制約条件として生産スケジューラに入れれば、ベテランの判断が計画に残ります。どう書けば計算に入れられるか迷う条件は、ベンダー(開発元)に相談して書き方を決めます。
(3) リスケジュールで、何度でも作り直せる
最初の計画が現場で守っている決まりに合わなくても、制約条件を直してリスケジュールすれば、人が一から作り直すより短い時間で別の計画ができます。試してから直せるため、条件を最初から完全にそろえてから始める必要はありません。
3. 最初に選ぶ工程は、プレス成形
最初の1工程は、第1回で説明したボトルネックのプレス成形にします。比べる数字は、月間段取り時間の1つだけです。
導入前と導入後の1か月ずつ、段取りを1回ごとに記録します。項目は、日時、ライン、前後の品番、金型の交換と清掃の種類、クレーン待ちとブランク待ちを含む段取り時間です。導入前に対する減少の割合が、自社の段取り削減率です。
最適化AIに入れるデータは、次の5つです。段取り時間は導入前の記録から求め、ほかの4つは品番と設備の台帳、在庫とオーダの記録から集めます。
- 品番ごとの形状、穴の仕様、材質と、使う金型の組み合わせ
- 部分交換、一式交換、材質切替ごとの段取り時間
- 見込生産品の安全在庫と現在の在庫
- 受注生産品のオーダごとの納期と枚数
- 天井クレーンの台数と、1型あたりの吊り替え時間
次にどの工程へ広げるかは、導入後の記録を見て決めます。プレス成形の段取りが終わっても、次に使うブランク(パネル1枚分の大きさに切った板)がまだ切られておらず、ラインが待つことがあります。記録にこのブランク待ちの時間が残っていれば、次は前工程のブランキングです。2つの工程をまとめて計画すれば、プレス成形の生産順序どおりにブランキングで板を切っておけるので、この待ち時間を減らせます。
まとめ ― 順番を変えれば、未来が変わる
全工程を一度に替えなくても、ボトルネックのプレス成形の1工程から始め、導入前後の段取り時間を同じ項目で記録すれば、効果を自社の数字で確かめられます。記録が残れば、第4回の段取り削減率30%を実測値に置き換え、次にどの工程へ広げるかも記録から判断できます。設備を増やす前に、生産順序を変えることでスループットを増やせるかを、1工程で確かめることから始められます。あなたの工場で、プレス成形の1工程の段取りを1か月記録するとしたら、誰がどの項目を書くことになるでしょうか?
解説動画
この回の内容を、動画でも説明しています。
第1回から読む
全5回の最終回です。第1回から通して読むと、工場の全体像から導入の進め方までを順にたどれます。


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【金属部品・アルミダイカストのAI生産スケジューリング 5】失敗しない導入 ~ ダイカストの段取り時間と捨てたショットを記録して1工程から始める
 【金属部品・プレス部品のAI生産スケジューリング 5】失敗しない導入 ~ プレス成形の1工程から始める進め方
 【電線のAI生産スケジューリング 5】失敗しない導入 ~ 押出1工程から始める小さな一歩
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 5】失敗しない導入 ~ 射出成形の1工程から始めて広げる
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 3】解決策 ~ 納期遅れと段取り時間を同時に最小化する計画を作る
 【金属部品・プレス部品のAI生産スケジューリング 3】解決策 ~ 4つの要件を1回の計算でまとめて満たす
