
【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 3】解決策 ~ 納期遅れと段取り時間を同時に最小化する計画を作る
2026.09.28A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の3回目です。第2回で挙げた督促・在庫・段取り・ロットサイズの4つの課題に対して、生産スケジューラと最適化AIが何をするのかを見ていきます。金額は第4回で扱います。
人間がスケジュールを作るときの限界
計画担当者は、計画を順に決めていきます。たとえば、①納期の早い順に品番を並べます。②金型と色替えを考慮して並びを変えます。③在庫を確認します。そして全体として矛盾点がないように①②③を繰り返します。
この進め方では、後で決めたことが前の決定と食い違います。②で金型の並びを整えた結果、①で前に置いた納期の近い品番が後ろにずれる、といったことが起きます。すると①に戻ってやり直します。品番が300あると、この繰り返しは収束しません。
担当者の能力が足りないのではありません。①②③を別々に計算して、その繰り返しで計画を作ることに原因があります。
最適化AIができること
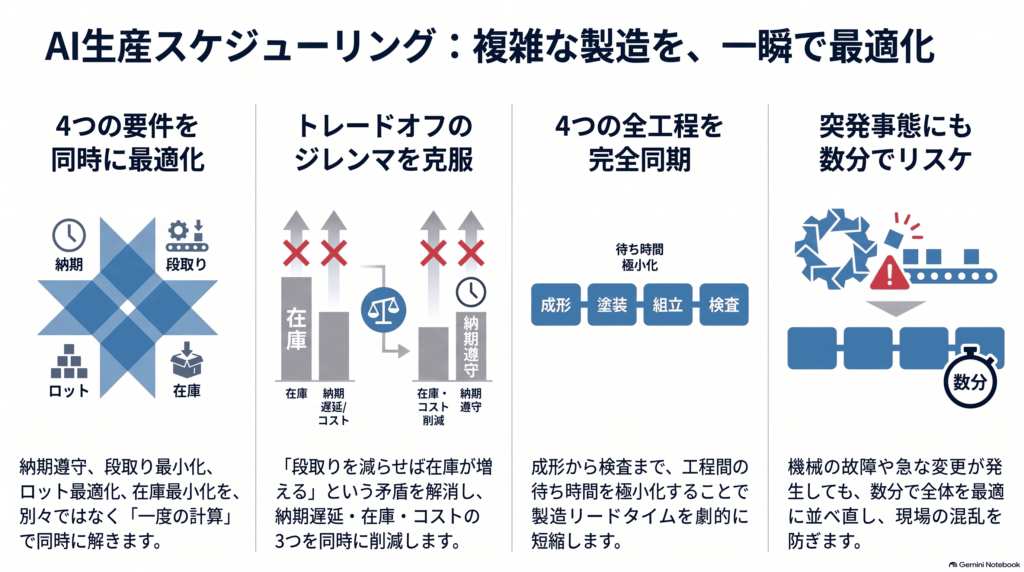
オーダと工程、設備の能力をもとに、どの設備でどの作業を何時何分に始めて何時何分に終えるかを割り付けたスケジュールを自動で作るシステムを生産スケジューラと呼びます。その計算を担うのが最適化AIです。最適化AIは、納期・段取り・ロットサイズ・在庫の4つを同時に満たす生産順序を探します。この4つは、第2回で挙げた4つの課題と一対一で対応しています。
| 最適化の要素 | 何をするか | 対応する課題 |
| (1) 納期を守る順番付け | 納期までにどれだけ日数の余裕があるかを計算し、余裕の少ないオーダを先に置く | 課題1 督促コスト |
| (2) 生産順序の最適化 | 金型が同じものをまとめ、クレーンの空きも見る。色は濃さでまとめ、90分かかる色替え洗浄を1回に抑える | 課題2 段取りコスト |
| (3) ロットサイズの決定 | 段取り時間が増える分と、遅れと在庫が増える分を比べて、オーダごとのロットサイズを決める | 課題3 ジレンマ |
| (4) 在庫と生産量の調整 | 必要な時期から逆算して着手時刻を決め、早く作りすぎないようにする | 課題4 在庫保有コスト |
最適化AIにより、納期・段取り・ロットサイズ・在庫の要件を同時に満たす生産順序を求める
納期・段取り・ロットサイズ・在庫を別々に決めるのではなく、この4つをすべて同時に満たすべき条件として置きます。そのうえで、総段取り時間がいちばん短くなる生産順序を探します。
たとえば、納期の近いオーダAと、納期に余裕のあるオーダBが、どちらも同じ金型を使うとします。納期の順にそのまま並べると、Aの次に別の金型を使うオーダCが入り、そのあとBでまた元の金型に戻ります。金型交換が2回必要です。
最適化AIは、AとBを続けて流し、Cを後ろに回します。金型交換は2回から1回に減り、90分の交換時間が1回分なくなります。Aの納期も守れます。
この計画を担当者が確認し、現場の事情に合わない箇所だけを直します。すべてを任せきりにするのではなく、最後の判断は人が行います。
納期遅延件数・在庫・段取りコストが同時に減る
第2回の課題3では、ロットサイズを大きくすれば段取り時間が減るが納期遅延件数と在庫が増え、小さくすればその逆になる、という関係を見ました。ロットサイズの大小だけで調整するかぎり、どちらを選んでも片方は悪くなります。
生産順序そのものを最適化すると、この関係が変わります。納期遅延件数、在庫、段取りコストの3つを同時に減らせるためです。設備も人数も増やさず、生産順序を変えるだけで3つが同時に改善します。
ただし段取り時間がゼロになることはありません。品番が変わるかぎり金型交換と色替え洗浄は必要です。減らせるのは、生産順序が最適でないために余分にかかっていた分です。
減らせる量は工場によって違います。この連載では3割という想定を置き、第4回の計算に使います。
設備の故障などの計画外の事象が発生したらリスケジュールする
計画を立てた後に条件が変わることは、よくあります。成形機が止まる、材料が届かない、オーダが急に増える、といったことが起きます。このときに計画を作り直すことをリスケジュールと呼びます。
人が一から作り直すと、半日はかかります。品番300すべての順番を見直す必要があるためです。そのため、計画は作り直さずに、その場の判断で進めることが多くなります。
最適化AIなら数分で作り直せます。朝10時に成形機が1台止まっても、10時10分には残りの7台と塗装2ラインを組み替えた計画を出せます。
リスケジュールが数分でできれば、対応の選び方が変わります。残業を増やして間に合わせるのではなく、残りのオーダの生産順序を組み替えて定時内に収める、という判断ができます。
まとめ
納期・段取り・ロットサイズ・在庫の要件を別々に最適化していくかぎり、後から決めたことが前の決定と食い違い、やり直しが収束しません。最適化AIは納期・段取り・ロットサイズ・在庫を1回の計算で解くため、この繰り返しが起きません。設備も人数も増やさずに、納期遅延件数と在庫と段取りコストを同時に減らせます。
成形機が1台止まっても10分でリスケジュールできるため、残業を増やさずに納期を守れます。
ここまでで、何をすれば何が減るのかが見えました。次回は、それが年間いくらになるのかを計算式で確かめます。
明日、成形機1台が半日止まったら、新しい計画を何時間で出せますか?


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 2】課題 ~ 督促と特急対応が段取り時間と在庫を増やす
 【電線のAI生産スケジューリング 2】課題 ~ 押出工程の段取り時間が利益を削る理由
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 1】基礎知識 ~ 射出成形から検査までの工程と段取り時間
 【電線のAI生産スケジューリング 3】解決策 ~ 投入順序と工程の同期を一度に決める
 【電線のAI生産スケジューリング 5】失敗しない導入 ~ 押出1工程から始める小さな一歩
 【機械加工工程のAI生産スケジューリング 3】解決策 ~ 最適化AIが流す順番を整え、段取りも残業も督促も減っていく
