
材質の切替を減らす生産順序 有限能力スケジューリングとは|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 3
2026.11.15A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の3回目です。前回は、①材質の切替と模型の交換による段取り時間とコストの増加、②特急対応で段取りと管理のコストが上がり、後ろの品番も遅れること、③ロットサイズが最適化できず在庫が増えること、④造型ラインとキャリパーの加工の同期がとれず鋳物が置き場で待つこと、という4つの課題を説明しました。今回は、この4つを同時に解決する考え方を取り上げます。人が生産順序を決めるときの限界、生産計画を計算で作るしくみができること、生産順序を組み替えたときに起きること、計画外の事象が起きたときの計画の作り直しの順に説明します。
1. 人が生産順序を決めるときの限界
人が生産順序を決めるときの限界は2つあります。ロットの並べ方のごく一部しか試せないことと、設備の能力を精密に計算できないことです。計画担当者は、経験をもとに順序を1つ組み、段取りや納期に無理が見つかれば組み直す、という試行錯誤を重ねて1つの計画を決めます。1つ組むたびに人が段取りと納期を確かめるため、組み直せる回数には限りがあります。
ロットの並べ方がどれほど多いかを、造型ラインを例に示します。2本のラインでは、1か月に168のロットを流し、月4週として1週間では42のロットになります。42ロットを1列に並べる順序だけでも42の階乗、約10の51乗通りあります。それぞれのロットを2本のどちらで流すかまで考えると、人が決めるのは非常に難しくなります。
2つ目の限界は、設備の能力を精密に計算できないことです。表計算ソフトの計画は、品番ごとに納期から逆算して鋳造する日を決めるので、誘導炉の空きまで時刻の単位では計算できません。そのため、2本のラインの材質の切替が同じ時刻に重なっても、計画の上では間に合うことになります。
表計算ソフトのように、設備の能力に限りがないものとして日程を決める計画を、無限能力スケジューリングと呼びます。これに対して、設備の台数や誘導炉の空きを超えないように、順序と時刻を決める計画を、有限能力スケジューリングと呼びます。
2. 最適化AIができること
生産計画を人の手ではなく計算で作るしくみを、生産スケジューラと呼びます。守るべき条件を与えると、この有限能力スケジューリングも含めて、その範囲で最も良い生産順序を1回の計算で探し出すのが最適化AIです。
守るべき条件を、制約条件と呼びます。この工場の制約条件は、次のとおりです。
- 模型の交換と材質の切替の時間
- 溶かし直す最初の型と抜く溶湯の量
- 誘導炉が2基で、1基は1つの材質しか溶かせないこと
- 球状化処理のあと決めた時間内に注ぐこと
- 見込生産品ごとの安全在庫
- 受注生産品の納期
球状化処理をした溶湯は、決めた時間を過ぎると使えなくなります。最適化AIは、造型ラインの段取りが終わる時刻に合わせて、FCDの溶湯に球状化処理をする時刻を決めます。そのため、処理した溶湯が段取りの終わりを待つ間に使えなくなることが減ります。
最適化AIが決めるのは、品番をどの設備で流すか、流す順序、1回につくる量、前後の工程の着手時刻の4つです。前の2つを、それぞれ作業の設備への割付け、投入順序最適化と呼びます。後の2つは、ロットサイズの決定と工程の同期です。下の表は、4つの要素と、主に解決する第2回の課題を並べたものです。
| 最適化の要素 | 内容 | 主に解決する第2回の課題 |
|---|---|---|
| 作業の設備への割付け | 同じ材質の品番を同じラインに集め、2本のラインの材質の切替の時刻が重ならないよう振り分ける | 課題1 材質の切替と模型の交換による段取り時間とコストの増加 |
| 投入順序最適化 | 納期と安全在庫を守りながら、同じ材質が続き、FCからFCDへの切替が少ない生産順序を決める | 課題2 特急対応で段取りと管理のコストが上がり、後ろの品番も遅れる |
| ロットサイズの決定 | 出荷の量、在庫の残り、安全在庫から、1回につくる量を決める | 課題3 ロットサイズが最適化できず、在庫が増える |
| 工程の同期 | 造型ラインの予定に合わせて、マシニングセンタで削る順序と時刻を決める | 課題4 造型ラインとキャリパーの加工の同期がとれず、鋳物が置き場で待つ |
設備への割付けでは、2本の造型ラインの材質の切替の時刻がずれるよう、どのラインでどの品番を流すかを決めます。片方のラインが材質を替えるときに、注湯に使っていない炉で、次の材質を前もって溶かしておけるようにするためです。
投入順序最適化では、納期と安全在庫を守る順序を組みます。受注生産品には納期より前に仕上がる余裕を残し、見込生産品は在庫が安全在庫を下回る前に補充します。
工程の同期では、前の工程が終わった時刻に後の工程が着手できるよう、マシニングセンタで削る順序と時刻を造型ラインの予定に合わせます。その結果、マシニングセンタの前で待つ仕掛品が減り、製造リードタイムが短くなります。
最適化AIを使うと、計画を作る時間と管理の時間も減ります。計画を作る時間が減るのは、順序を組んでは組み直す試行錯誤を、人の代わりに最適化AIが行うためです。管理の時間が減るのは、安全在庫と納期を守れる生産順序がはじめから計画に組み込まれ、進捗管理担当者が急ぎの品番を探して督促する回数が少なくなるためです。
3. 生産順序を組み替えると、何が起きるのか
まず4ロットの例で、組み替えの効果と確かめ方を示します。次に、段取り時間に加えて、安全在庫、納期、ロットサイズまで同時に満たす難しさを説明します。
(1) 同じ材質のロットを続けて流す
例として、造型ライン1本で、FCのディスクAとディスクB、FCDのキャリパーPとキャリパーQの4ロットを流す場面を考えます。品番はどれも違うので、同じ材質どうしでも模型の交換が要ります。組み替える前は、納期が早いものから並べると、ディスクA、キャリパーP、ディスクB、キャリパーQの順になることがあります。見込生産品も、補充が必要になる時期を納期とみなします。
組み替えた後は、ディスクA、ディスクB、キャリパーP、キャリパーQの順に流します。1番目のディスクAの前の段取りは、どちらの順でも同じなので、比べる対象から外します。下の図の上の段が組み替える前、下の段が組み替えた後で、青がFCのディスク、赤がFCDのキャリパー、濃い灰色が材質の切替、薄い灰色が模型の交換です。
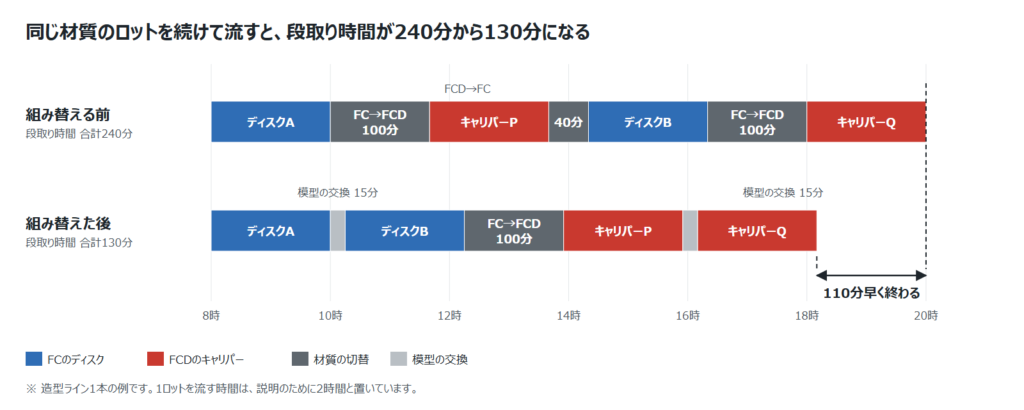
上の段では、FCとFCDが交互に並び、材質の切替が3回あります。下の段では、同じ材質のロットを続けて流すので、材質の切替はFCからFCDへの1回になり、ほかの2回は模型の交換になります。図のとおり、段取り時間が110分短くなり、4ロットを流し終える時刻も同じだけ早くなります。FCからFCDへの切替のたびに抜く溶湯も、2回分から1回分に減ります。
納期の早い順に並べるのが、最も安全な計画に見えます。ところが、この例のように材質の切替が増えて段取り時間が増加し、その分だけ後ろの品番の着手が遅れます。
ただし、組み替えてよいのは、キャリパーPを後ろにずらしても納期に間に合う場合だけです。造型ラインは途中の工程なので、その順序を替えたときに納期に遅れるかどうかは、後ろのマシニングセンタや塗装・組立・検査の予定まで見て初めて分かります。
(2) 4つの要件を同時に満たす
生産順序を決めるときは、安全在庫、納期、段取り時間、ロットサイズの4つを同時に見る必要があります。材質の切替だけを見れば、同じ材質のロットをすべて続けて流すのが、段取り時間の最も短い順序です。ただし、FCのディスクを長く流すと、その間はFCDのキャリパーをつくれず、在庫が安全在庫を下回ります。
人が順に決める場合は、まず欠品が近い品番と納期が近いオーダを前に置き、次にロットサイズを決め、最後に同じ材質が続くよう並べ替えます。最後の並べ替えでディスクをまとめると、最初に前へ置いたキャリパーPが後ろにずれます。
順に決める進め方では、手戻りが繰り返されます。キャリパーPを元の位置に戻すと、今度は材質の切替が増えて段取り時間が増加します。2本のラインで材質の切替の時刻をずらすと、マシニングセンタで治具を替える時刻に間に合わない品番が出てきます。
最適化AIは、この4つの要件を、誘導炉の空き、球状化処理のあと注ぐまでの時間、マシニングセンタで削る時刻も含めて、1つの計算の中で同時に考慮します。そのため、見込生産品の在庫が安全在庫を下回らない範囲で、同じ材質をできるだけ続けて流す順序を見つけます。品番が替わるたびに模型の交換が要るので、段取り時間はゼロにはなりませんが、生産順序の組み方で生じていた分は短縮できます。
4. 計画外の事象が起きたらリスケジュールする
計画どおりに進まない日は、よくあります。造型ラインの故障で1本が止まる、鉄くずの入荷が遅れる、加工のあとに不良が見つかって数が足りなくなる、試作の急ぎのオーダを受ける、などです。この工場では、計画担当者がすべての品番の在庫と納期を見直して計画を作り直すのに半日かかります。
最適化AIでは、止まった設備や新しいオーダを条件として入力し直せば、人が半日かけて作り直すより短い時間で新しい計画ができます。この計画の作り直しをリスケジュールと呼びます。計算にかかる時間は品番の数や制約条件の多さで変わり、数分以上かかることもあります。短い時間でリスケジュールできれば、残業で補う以外に、生産順序を組み替える、もう1本の造型ラインに振り替えるなどの対応を選べます。
できあがった計画は計画担当者が確認し、現場で守っている決まりに合わない箇所だけを直します。最後の判断は人が行います。
まとめ
第2回の4つの課題は、多くの条件を同時に見ないまま生産順序を決め、督促のたびに組み替えていることから起きていました。最適化AIが、設備の能力を超えない有限能力スケジューリングと、設備への割付け、投入順序、ロットサイズ、工程の同期の4要素を、1回の計算で最適化します。そのため、人の手戻りがなくなり、設備を買い足したり改造したりせずに、造型ラインの段取り時間と抜く溶湯を減らせます。
次回は、この効果が1年でいくらになるのかを計算します。あなたの工場で、計画担当者が計画を一から作り直すのに、いま何時間かかっているでしょうか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- ブレーキディスクとキャリパーの鋳造工場 工程と設備の基礎|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 1 - 2026年11月15日
- 鋳造工場の4つの課題 材質の切替と特急対応|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 2 - 2026年11月15日
- 材質の切替を減らす生産順序 有限能力スケジューリングとは|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 3 - 2026年11月15日
 めっきの切替を減らす生産順序 最適化AIで何が変わる?|端子・バスバーのAI生産スケジューリング 3
 金型交換を減らす生産順序 最適化AIで何が変わる?|モーターコアのAI生産スケジューリング 3
 金型交換を減らす生産順序 有限能力スケジューリングとは|鍛造のシャフト・ハブのAI生産スケジューリング 3
 【金属部品・プレス部品のAI生産スケジューリング 3】解決策 ~ 4つの要件を1回の計算でまとめて満たす
 段取り時間を短縮する生産順序の決め方 生産スケジューラの使い方|冷間成形ばねのAI生産スケジューリング 3
 【金属部品・アルミダイカストのAI生産スケジューリング 3】解決策 ~ 金型交換と合金の切替を減らす生産順序を最適化AIで決める
