
金型交換を減らす生産順序 有限能力スケジューリングとは|鍛造のシャフト・ハブのAI生産スケジューリング 3
2026.11.03A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の3回目です。前回は、①金型の交換と鋼種の切替による段取り時間とコストの増加、②欠品と受注生産品の納期による特急対応、③ロットサイズが最適化できず在庫が増えること、④熱間鍛造ラインと旋削の同期がとれず鍛造した部品が置き場で待つこと、という4つの課題を説明しました。今回は、この4つを同時に解決する考え方を取り上げます。
1. 人が生産順序を決めるときの限界
人が生産順序を決めるときの限界は2つあります。ロットの並べ方のごく一部しか試せないことと、設備の能力を精密に計算できないことです。計画担当者は、経験をもとに順序を1つ組み、段取りや納期に無理が見つかれば組み直す、という試行錯誤を重ねて1つの計画を決めます。1つ組むたびに人が段取りと納期を確かめるため、組み直せる回数には限りがあります。
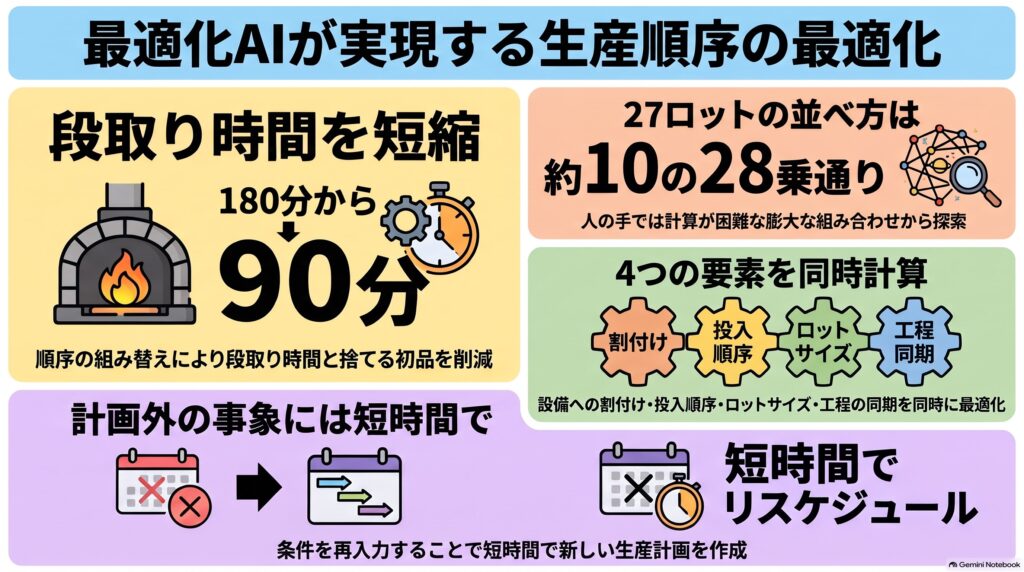
ロットの並べ方がどれほど多いかを、熱間鍛造ラインを例に示します。3本のラインでは、1か月に108のロットを打ち、月4週として1週間では27のロットになります。
27ロットを1列に並べる順序だけでも27の階乗、約10の28乗通りあります。それぞれのロットを3ラインのどれで打つかまで考えると、人が決めるのは非常に難しくなります。
2つ目の限界は、設備の能力を精密に計算できないことです。表計算ソフトの計画は、品番ごとに納期から逆算して鍛造する日を決めるため、予熱台や段取り工の空きまで時刻の単位で計算することはできず、2本のラインの金型の交換が続けて入っても、計画の上では間に合うことになります。このように、設備の能力に限りがないものとして日程を決める計画を、無限能力スケジューリングと呼びます。これに対して、設備の台数や予熱台と段取り工の空きを超えないように、順序と時刻を決める計画を、有限能力スケジューリングと呼びます。
2. 最適化AIができること
生産計画を人の手ではなく計算で作るしくみを、生産スケジューラと呼びます。守るべき条件を与えると、この有限能力スケジューリングも含めて、その範囲で最も良い生産順序を1回の計算で探し出すのが最適化AIです。
与える条件には、①金型の交換と鋼種の切替の時間、②捨てる初品と硬さを測る部品の個数、③予熱台が1台で段取り工が2人であること、④熱処理炉に入れる時刻、⑤見込生産品ごとの安全在庫、⑥受注生産品の納期が含まれます。これらの条件を制約条件と呼びます。
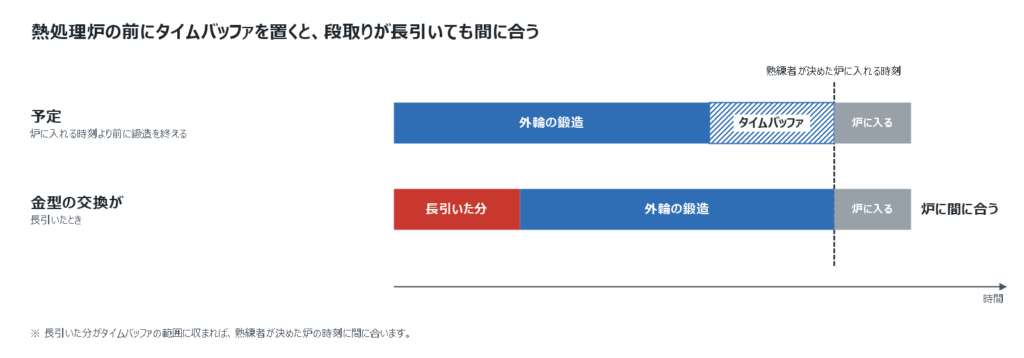
熱処理炉に何をまとめて入れるかは、これまでどおり熟練者が決めます。そのうえで最適化AIは、熟練者が決めた炉に入れる時刻に間に合うよう、外輪の鍛造をその時刻より前に終える予定を組みます。こうしておけば、金型の交換が長引いても炉に間に合います。このように、熱処理炉のような時刻の決まった工程の前に置く時間の余裕をタイムバッファと呼びます。
最適化AIが決めるのは、品番をどの設備で流すか、流す順序、1回につくる量、前後の工程の着手時刻の4つです。前の2つを、それぞれ作業の設備への割付け、投入順序最適化と呼びます。後の2つは、ロットサイズの決定と工程の同期です。下の表は、4つの要素と、主に解決する第2回の課題を並べたものです。
| 最適化の要素 | 内容 | 主に解決する第2回の課題 |
|---|---|---|
| 作業の設備への割付け | 同じ金型を使う品番を同じラインに集め、ラインごとの仕事の量をならす | 課題1 金型の交換と鋼種の切替による段取り時間とコストの増加 |
| 投入順序最適化 | 納期と安全在庫を守りながら、同じ金型が続き、鋼種の切替が少ない生産順序を決める | 課題2 欠品と受注生産品の納期による特急対応 |
| ロットサイズの決定 | 出荷の量、在庫の残り、安全在庫から、1回につくる量を決める | 課題3 ロットサイズが最適化できず、在庫が増える |
| 工程の同期 | 熱間鍛造ラインの予定に合わせて、旋盤で削る順序と時刻を決める | 課題4 熱間鍛造ラインと旋削の同期がとれず、鍛造した部品が置き場で待つ |
設備への割付けでは、3本の熱間鍛造ラインの金型の交換の時刻がずれるよう、どのラインでどの品番を打つかを決めます。そのうえで、一部の設備だけに仕事の量が偏らないようにならします。
投入順序最適化では、納期と安全在庫を守る順序を組みます。受注生産品には納期より前に仕上がる余裕を残し、見込生産品は在庫が安全在庫を下回る前に補充します。
工程の同期では、前の工程が終わった時刻に後の工程が着手できるよう、旋盤で削る順序と時刻を熱間鍛造ラインの予定に合わせます。そのため、旋盤の前で待つ仕掛品が減り、製造リードタイムが短くなります。
最適化AIを使うと、計画を作る時間と管理の時間も減ります。計画を作る時間が減るのは、順序を組んでは組み直す試行錯誤を、人の代わりに最適化AIが行うためです。
管理の時間が減るのは、安全在庫と納期を守れる生産順序がはじめから計画に組み込まれるためです。進捗管理担当者が、安全在庫を下回りそうな品番や遅れそうな受注生産品を探して督促する回数が減ります。
3. 生産順序を組み替えると、何が起きるのか
まず3ロットの例で、組み替えの効果と確かめ方を示します。次に、4つの要件を同時に満たす難しさを説明します。
(1) 同じ品番のロットを続けて流す
例として、熱間鍛造ライン1本で3ロットを打つ場面を考えます。どれもS53Cでつくる品番なので、鋼種の切替はありません。
小径のハブ輪Aは、補充が必要になる時期の違う2ロットに分けてつくります。2つのロットを続けて流せば、同じ金型のままなので、段取りは要りません。外輪Cは金型が違うので、ハブ輪Aとの間の段取りは金型の交換の90分、捨てる初品は3個です。
組み替える前は、納期が早いものから並べるため、ハブ輪A(1ロット目)、外輪C、ハブ輪A(2ロット目)の順になることがあります。見込生産品も、補充が必要になる時期を納期とみなします。下の2つの表は、組み替える前と後を、流す順に1行ずつ比べたものです。
組み替える前
| 流す順 | 品番 | 前のロットからの切替 | 段取り時間 | 捨てる初品 |
|---|---|---|---|---|
| 1番目 | ハブ輪A(1ロット目) | — | — | — |
| 2番目 | 外輪C | 金型が違うので金型の交換 | 90分 | 3個 |
| 3番目 | ハブ輪A(2ロット目) | 金型が違うので金型の交換 | 90分 | 3個 |
| 合計 | — | — | 180分 | 6個 |
組み替えた後
| 流す順 | 品番 | 前のロットからの切替 | 段取り時間 | 捨てる初品 |
|---|---|---|---|---|
| 1番目 | ハブ輪A(1ロット目) | — | — | — |
| 2番目 | ハブ輪A(2ロット目) | 同じ金型なので段取りなし | 0分 | 0個 |
| 3番目 | 外輪C | 金型が違うので金型の交換 | 90分 | 3個 |
| 合計 | — | — | 90分 | 3個 |
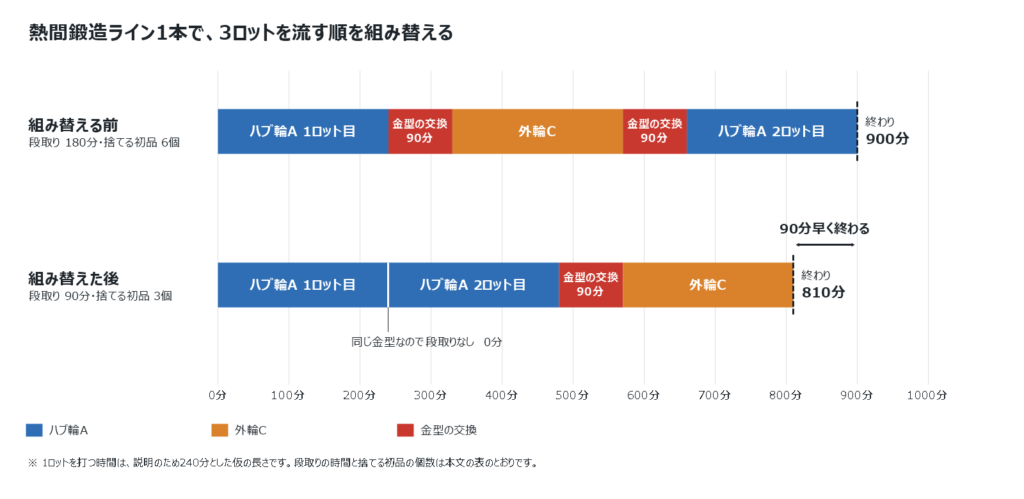
表のとおり、組み替えると金型の交換が1回減るため、段取り時間と捨てる初品が、その1回分減ります。1番目に流すロットの前の段取りは、どちらの順でも同じなので、表には含めていません。
納期の早い順に並べるのが、最も安全な計画に見えます。ところが、この例のように金型の交換が増えて段取り時間が増加し、その分だけ後ろの品番の着手が遅れます。
ただし、組み替えてよいのは、外輪Cを後ろにずらしても納期に間に合う場合だけです。熱処理炉に入る品番なら、タイムバッファも確かめます。
納期に遅れないかは、後ろの工程の予定まで見て確かめます。途中の工程の順序は、その工程だけを見て入れ替えられないためです。例えば旋削の順序を替えても、納期に遅れるかは、後ろの高周波焼入れや研削の予定まで見て初めて分かります。
(2) 4つの要件を同時に満たす
生産順序を決めるときは、安全在庫、納期、段取り時間、ロットサイズの4つを同時に見る必要があります。金型の交換だけを見れば、同じ品番のロットをすべて続けて流すのが最短ですが、ハブ輪Aを長く続けると、その間はほかの見込生産品をつくれず、在庫が安全在庫を下回ります。
人が順に決める場合は、まず欠品が近い品番と納期が近いオーダを前に置き、次にロットサイズを決め、最後に同じ金型が続くよう並べ替えます。最後の並べ替えでハブ輪Aをまとめると、最初に前へ置いた外輪Cが後ろにずれます。
順に決める進め方では、手戻りが繰り返されます。外輪Cを元の位置に戻すと、今度は金型の交換が増えて段取り時間が増加します。3本のラインで金型の交換の時刻をずらすと、熱処理炉に入れる時刻や、旋盤でつめを替える時刻に間に合わない品番が出てきます。
最適化AIは、この4つの要件を、予熱台と段取り工の空き、熱処理炉に入れる時刻、旋盤で削る時刻も含めて、1つの計算の中で同時に扱います。そのため、ほかの見込生産品の在庫が安全在庫を下回らない範囲で、同じ金型をできるだけ続けて使う順序を見つけます。
段取り時間はゼロにはなりませんが、生産順序の組み方で生じていた分は短縮できます。ゼロにならないのは、形が変わるたびに金型の交換が要るためです。
4. 計画外の事象が起きたらリスケジュールする
計画どおりに進まない日は、よくあります。鍛造プレスの故障で1本のラインが止まる、棒鋼の入荷が遅れる、試作の急ぎのオーダが入る、などです。この工場では、計画担当者がすべての品番の在庫と納期を見直して計画を作り直すのに半日かかります。
最適化AIでは、止まった設備や新しいオーダを条件として入力し直せば、人が半日かけて作り直すより短い時間で新しい計画ができます。この計画の作り直しをリスケジュールと呼びます。計算にかかる時間は品番の数や制約条件の多さで変わり、数分以上かかることもあります。短い時間でリスケジュールできれば、残業で補う以外に、生産順序を組み替える、別の熱間鍛造ラインに振り替えるなどの対応を選べます。
できあがった計画は計画担当者が確認し、現場で守っている決まりに合わない箇所だけを直します。最後の判断は人が行います。
まとめ
第2回の4つの課題は、多くの条件を同時に見ないまま生産順序を決め、督促のたびに組み替えていることから起きていました。最適化AIが、設備の能力を超えない有限能力スケジューリングと、設備への割付け、投入順序、ロットサイズ、工程の同期の4要素を、1回の計算で最適化します。そのため、人の手戻りがなくなり、設備を買い足したり改造したりせずに、熱間鍛造ラインの段取り時間と捨てる初品を減らせます。
次回は、この効果が1年でいくらになるのかを計算します。あなたの工場で、計画担当者が計画を一から作り直すのに、いま何時間かかっているでしょうか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム

高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- 熱間鍛造工場の工程と設備 段取りが長くなる理由|鍛造のシャフト・ハブのAI生産スケジューリング 1 - 2026年11月3日
- 鍛造工場の4つの課題 金型交換と特急対応|鍛造のシャフト・ハブのAI生産スケジューリング 2 - 2026年11月3日
- 金型交換を減らす生産順序 有限能力スケジューリングとは|鍛造のシャフト・ハブのAI生産スケジューリング 3 - 2026年11月3日
 めっきの切替を減らす生産順序 最適化AIで何が変わる?|端子・バスバーのAI生産スケジューリング 3
 金型交換を減らす生産順序 最適化AIで何が変わる?|モーターコアのAI生産スケジューリング 3
 【金属部品・アルミダイカストのAI生産スケジューリング 3】解決策 ~ 金型交換と合金の切替を減らす生産順序を最適化AIで決める
 【金属部品・プレス部品のAI生産スケジューリング 3】解決策 ~ 4つの要件を1回の計算でまとめて満たす
 【金属部品・ボディパネルのAI生産スケジューリング 3】解決策 ~ 金型と材質の生産順序を最適化AIで組み替える
 段取り時間を短縮する生産順序の決め方 生産スケジューラの使い方|冷間成形ばねのAI生産スケジューリング 3
