めっきの切替を減らす生産順序 最適化AIで何が変わる?|端子・バスバーのAI生産スケジューリング 3
2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の3回目です。前回は、①めっきの切替と試しめっきによる段取り時間とコストの増加、②特急対応、③ロットサイズが最適化できず在庫が増えること、④プレスとめっきの同期がとれずめっきラインの前でフープが待つこと、という4つの課題を説明しました。今回は、この4つを同時に扱う考え方を取り上げます。金額は次の第4回で計算します。
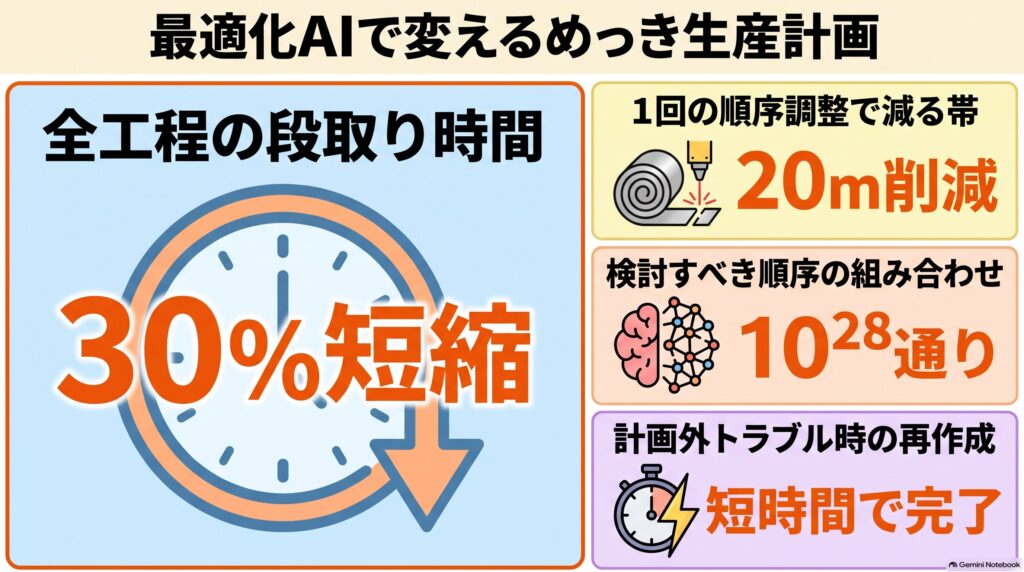
めっきラインで3ロットを流す例では、生産順序を組み替えるだけで段取り時間が160分から110分に短縮し、捨てる帯も60mから40mに減ります。生産順序の組み方で生じていた分を減らすことで、段取り時間は全工程で30%短縮できると見込みます。
1. 人が生産順序を決めるときの限界
ロットが変わるたびに段取りをするので、ロットの数は段取りの回数と同じです。第2回で説明した3種類の切替の回数を足すと、めっきラインの段取りは月108回あり、1週間あたりでは約27回になります。つまり、この工場のめっきラインでは、1週間に約27ロットを流します。
27ロットを1列に並べる順序だけでも27の階乗、約10の28乗通りあり、それぞれのロットをどのプレス機で打つかを加えるとさらに増えます。計画担当者は、経験をもとに順序を1つ組み、段取りや納期に無理が見つかれば組み直す、という試行錯誤を重ねて1つの計画を決めます。約10の28乗通りのうち、その試行錯誤で実際に試せる順序はごく一部です。
段取り時間は、前後の品番の組み合わせで決まります。同じめっきの種類の品番を続けて流せば品番替えだけになり、すずめっきと銀めっきが交互になればめっきの種類の切替が増えます。加えて、見込生産品の在庫の残り、受注生産品の納期、段取り工の空き、プレス工程でフープを打ち終える時刻も同時に見る必要があります。
2. 最適化AIができること
生産計画を人の手ではなく計算で作るしくみを、生産スケジューラと呼びます。生産スケジューラのうち、守るべき条件を与えると、その範囲で最も良い生産順序を計算で探し出すものが最適化AIです。与える条件には、①品番替えとめっきの種類の切替の時間、②マスクを付けるときと外すときの時間、③試しめっきで捨てる長さ、④プレス機の金型の交換の時間、⑤段取り工が2人であること、⑥見込生産品の安全在庫、⑦受注生産品の納期が入ります。これらの条件を制約条件と呼びます。
最適化AIが決めるのは、品番をどの設備で流すか、流す順序、1回につくる量、前後の工程の着手時刻の4つです。前の2つを、それぞれ作業の設備への割付け、投入順序最適化と呼びます。下の表は、4つの要素と、それぞれが主に解決する第2回の課題を並べたものです。1つの要素が複数の課題の解決に寄与することもあり、対応はおおむねの目安です。
| 最適化の要素 | 内容 | 主に解決する第2回の課題 |
|---|---|---|
| 作業の設備への割付け | 同じ金型の品番を同じプレス機に集め、めっきの種類ごとにフープがそろうよう6台の仕事の量をならす | 課題1 めっきの切替の増加 |
| 投入順序最適化 | 安全在庫と納期を守りながら、同じめっきの種類が続き、マスクの付け外しが少ない生産順序を決める | 課題2 特急対応 |
| ロットサイズの決定 | 出荷の量、在庫の残り、安全在庫から、1回につくる量を決める | 課題3 ロットサイズが最適化できない |
| 工程の同期 | めっきラインの予定に合わせてプレス工程の完了時刻を決め、切断・曲げの着手をめっきの完了時刻に合わせる | 課題4 プレスとめっきの同期 |
割付けでは、銀めっきの品番を1つのプレス機に集めれば、そのプレス機で打ったフープをまとめてめっきラインに送れます。そのうえで、一部の設備だけに仕事の量、つまり負荷が偏らないようにならします。この調整を負荷平準化と呼びます。
工程の同期では、表のとおり、プレス工程の完了時刻と切断・曲げの着手時刻をめっきラインの予定に合わせます。そのため、工程の間で待つ仕掛品が減り、製造リードタイムが短くなります。
最適化AIを使うと、計画を作る時間と管理の時間も減ります。計画を作る時間が減るのは、順序を組んでは組み直す試行錯誤を、人の代わりに最適化AIが行うためです。
管理の時間が減るのは、安全在庫と納期を守れる生産順序がはじめから計画に入るためです。進捗管理担当者が、安全在庫を下回りそうな品番や遅れそうな受注生産品を探して督促する回数が減ります。
3. 生産順序を組み替えると、何が起きるのか
(1) 同じめっきの種類のロットを続けて流す
例として、めっきラインで端子を3ロット流す場面を考えます。どれも全面めっきで、マスクの付け外しはありません。ワイヤーハーネス用の2つの端子はどちらもすずめっきで幅だけが違うので、その間の段取りは品番替えの30分、捨てる帯は10mです。電池の監視回路用の端子は銀めっきで、すずめっきの端子との間の段取りはめっきの種類の切替の80分、捨てる帯は30mです。
見込生産品も、補充が必要になる時期を納期と考えます。納期が早いものから並べると、すずめっきの端子(幅30mm)、銀めっきの端子、すずめっきの端子(幅25mm)の順になることがあります。下の2つの表は、この順と、組み替えた順を比べたものです。3つのロットを流す順に1行ずつ並べ、前のロットから切り替えるときの段取りを書いています。
組み替える前
| 流す順 | 品番 | 前のロットからの切替 | 段取り時間 | 捨てる帯 |
|---|---|---|---|---|
| 1番目 | すずめっきの端子(幅30mm) | — | — | — |
| 2番目 | 銀めっきの端子 | めっきの種類が違うのでめっきの種類の切替 | 80分 | 30m |
| 3番目 | すずめっきの端子(幅25mm) | めっきの種類が違うのでめっきの種類の切替 | 80分 | 30m |
| 合計 | — | — | 160分 | 60m |
組み替えた後
| 流す順 | 品番 | 前のロットからの切替 | 段取り時間 | 捨てる帯 |
|---|---|---|---|---|
| 1番目 | すずめっきの端子(幅30mm) | — | — | — |
| 2番目 | すずめっきの端子(幅25mm) | 幅だけが違うので品番替え | 30分 | 10m |
| 3番目 | 銀めっきの端子 | めっきの種類が違うのでめっきの種類の切替 | 80分 | 30m |
| 合計 | — | — | 110分 | 40m |
1番目に流すロットの前の段取りは、どちらの順でも同じなので、表には入れていません。表のとおり、組み替えると段取り時間は50分短縮し、めっきの種類の切替が1回減るため、捨てる帯も20m減ります。この50分は、めっきラインがほかの品番のフープを流せる時間になります。納期の早い順に並べるのが最も安全な計画に見えますが、この例のようにめっきの種類の切替が増えて段取り時間が増加し、その分だけ後ろの品番の着手が遅れます。
(2) 4つの要件を同時に満たす
めっきの種類の切替だけを見れば、すずめっきのロットをすべて続けて流すのが最短です。ところが、すずめっきを長く続けると、その間は銀めっきの端子をつくれず、在庫が安全在庫を下回ります。
人が順に決める場合は、まず欠品が近い品番と納期が近いオーダを前に置き、次にロットサイズを決め、最後に同じめっきの種類がまとまるよう並べ替えます。最後の並べ替えですずめっきの品番をまとめると、最初に前へ置いた銀めっきの端子が後ろにずれます。
銀めっきの端子を元の位置に戻すと、今度はめっきの種類の切替が増えて段取り時間が増加します。プレス機の金型の交換を減らそうとすると、めっきラインに届くフープの順序がまた動きます。順に決める進め方では、この手戻りが終わりません。
最適化AIは、安全在庫、納期、段取り時間、ロットサイズの4つを、プレス工程の完了時刻と段取り工の空きも含めて1つの計算の中で同時に扱います。そのため、銀めっきの端子の在庫が安全在庫を下回らない範囲で、すずめっきの品番をできるだけ続けて流す順序を見つけます。
ゼロにはなりませんが、生産順序の組み方で生じていた分の段取り時間は短縮できます。ゼロにならないのは、品番が変わるたびに品番替えかめっきの種類の切替が必要なためです。この連載では、段取り時間の削減率を全工程で30%と置きます。
4. 計画外の事象が起きたらリスケジュールする
計画どおりに進まない日は珍しくありません。プレス機の故障で1台が止まる、銅合金のフープの入荷が遅れる、補修用の急ぎのオーダが入る、などです。この工場では、計画担当者が約250品番の在庫と納期を見直して計画を作り直すのに半日かかり、その間、現場は前の計画のまま動きます。
最適化AIでは、止まった設備や新しいオーダを条件として入れ直せば、人が半日かけて作り直すより短い時間で新しい計画ができます。計算にかかる時間は品番の数や制約条件の多さによって変わり、数分以上かかることもあります。この計画の作り直しをリスケジュールと呼びます。短い時間でリスケジュールできれば、残業で補う以外に、生産順序を組み替える、ほかのプレス機に振り替えるなどの対応を選べます。
できあがった計画は計画担当者が確認し、現場で守っている決まりに合わない箇所だけを直します。最後の判断は人が行います。
まとめ
第2回で説明した4つの課題は、金型、めっきの種類、全面めっきか部分めっきか、段取り工の人数、ロットサイズ、プレス工程の完了時刻を同時に見ないまま生産順序を決め、督促が入るたびに特急対応で組み替えていることから起きていました。最適化AIは、設備への割付け、投入順序、ロットサイズ、工程の同期の4要素を1回の計算で決めます。そのため、めっきの種類の切替を減らすと欠品が出て、欠品を防ぐと切替が増える、という手戻りを人が繰り返す必要がなくなります。めっきラインを買い足したり改造したりせずに、ボトルネックであるフープめっきの段取り時間と、試しめっきで捨てる帯を減らせます。
次回は、段取り時間の30%短縮と、計画と管理の時間削減が、1年でいくらになるのかを計算します。あなたの工場で、計画担当者が計画を一から作り直すのに、いま何時間かかっているでしょうか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム

高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- 端子・バスバー工場の段取りはなぜ長い? 工程と設備の基礎|端子・バスバーのAI生産スケジューリング 1 - 2026年10月20日
- 端子・バスバー工場の4つの課題 めっきの切替と在庫|端子・バスバーのAI生産スケジューリング 2 - 2026年10月20日
- めっきの切替を減らす生産順序 最適化AIで何が変わる?|端子・バスバーのAI生産スケジューリング 3 - 2026年10月20日
 【金属部品・プレス部品のAI生産スケジューリング 3】解決策 ~ 4つの要件を1回の計算でまとめて満たす
 段取り時間を短縮する生産順序の決め方 生産スケジューラの使い方|冷間成形ばねのAI生産スケジューリング 3
 【金属部品・アルミダイカストのAI生産スケジューリング 3】解決策 ~ 金型交換と合金の切替を減らす生産順序を最適化AIで決める
 【金属部品・ボディパネルのAI生産スケジューリング 3】解決策 ~ 金型と材質の生産順序を最適化AIで組み替える
 【電線のAI生産スケジューリング 3】解決策 ~ 投入順序と工程の同期を一度に決める
 【金属部品・プレス部品のAI生産スケジューリング 5】失敗しない導入 ~ プレス成形の1工程から始める進め方
