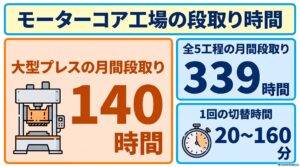
モーターコア工場の段取りはなぜ長い? 工程と設備の基礎|モーターコアのAI生産スケジューリング 1 2026.11.01A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
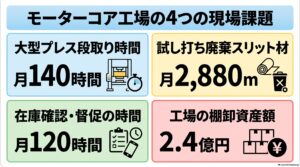
モーターコア工場の4つの課題 金型交換と材料のむだ|モーターコアのAI生産スケジューリング 2 2026.11.01A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
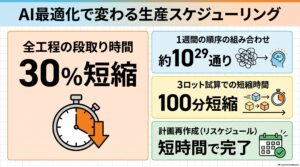
金型交換を減らす生産順序 最適化AIで何が変わる?|モーターコアのAI生産スケジューリング 3 2026.11.01A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
生産スケジューラ導入の効果は年2,870万円 計算式で検算|モーターコアのAI生産スケジューリング 4 2026.11.01A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
生産スケジューラ導入は大型プレス2台から 記録の手順|モーターコアのAI生産スケジューリング 5 2026.11.01A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
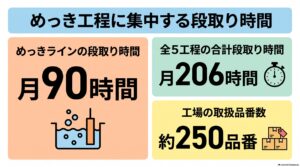
端子・バスバー工場の段取りはなぜ長い? 工程と設備の基礎|端子・バスバーのAI生産スケジューリング 1 2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
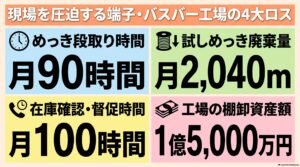
端子・バスバー工場の4つの課題 めっきの切替と在庫|端子・バスバーのAI生産スケジューリング 2 2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
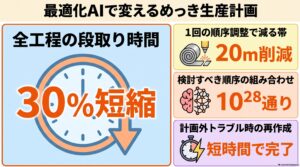
めっきの切替を減らす生産順序 最適化AIで何が変わる?|端子・バスバーのAI生産スケジューリング 3 2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
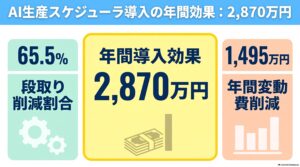
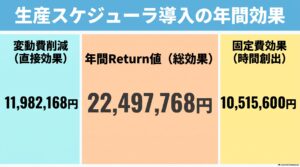
生産スケジューラ導入の効果は年2,250万円 計算式で検算|端子・バスバーのAI生産スケジューリング 4 2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
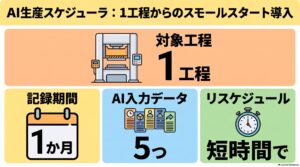
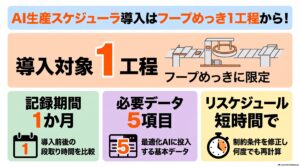
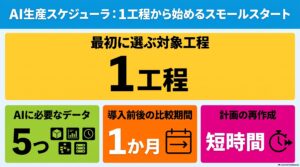
生産スケジューラ導入はめっきライン1本から 記録の手順|端子・バスバーのAI生産スケジューリング 5 2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
ばね工場の生産管理で起きる4つの課題 段取り・特急対応・在庫|冷間成形ばねのAI生産スケジューリング 2 2026.10.15A1:生産計画・スケジューリング , S03:納期遅れと段取りを同時に最小化したい
段取り時間を短縮する生産順序の決め方 生産スケジューラの使い方|冷間成形ばねのAI生産スケジューリング 3 2026.10.15A1:生産計画・スケジューリング , S03:納期遅れと段取りを同時に最小化したい
生産スケジューラ導入の効果は年1,360万円 計算式で検算|冷間成形ばねのAI生産スケジューリング 4 2026.10.15A1:生産計画・スケジューリング , S03:納期遅れと段取りを同時に最小化したい
 生産スケジューリングお役立ちコラム


 生産スケジューリングお役立ちコラム