-
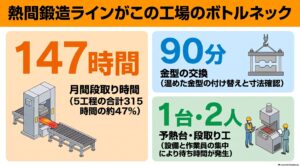
熱間鍛造工場の工程と設備 段取りが長くなる理由|鍛造のシャフト・ハブのAI生産スケジューリング 1 2026.11.03A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
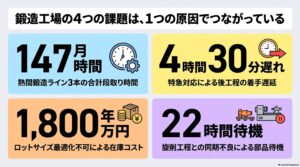
鍛造工場の4つの課題 金型交換と特急対応|鍛造のシャフト・ハブのAI生産スケジューリング 2 2026.11.03A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
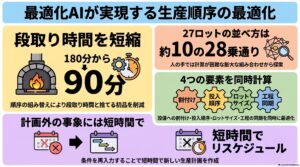
金型交換を減らす生産順序 有限能力スケジューリングとは|鍛造のシャフト・ハブのAI生産スケジューリング 3 2026.11.03A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
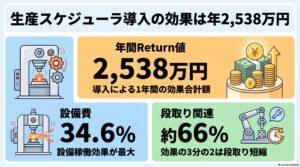
生産スケジューラ導入の効果は年2,538万円 計算式で検算|鍛造のシャフト・ハブのAI生産スケジューリング 4 2026.11.03A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
生産スケジューラ導入の3つの不安 成功させる進め方|鍛造のシャフト・ハブのAI生産スケジューリング 5 2026.11.03A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
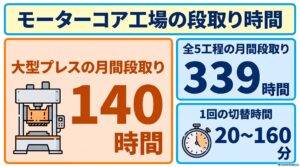
モーターコア工場の段取りはなぜ長い? 工程と設備の基礎|モーターコアのAI生産スケジューリング 1 2026.11.01A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
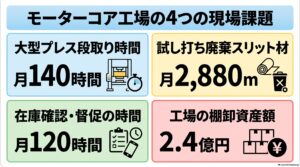
モーターコア工場の4つの課題 金型交換と材料のむだ|モーターコアのAI生産スケジューリング 2 2026.11.01A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
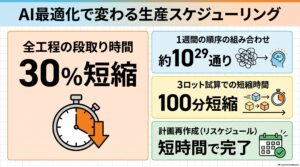
金型交換を減らす生産順序 最適化AIで何が変わる?|モーターコアのAI生産スケジューリング 3 2026.11.01A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
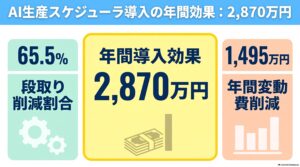
生産スケジューラ導入の効果は年2,870万円 計算式で検算|モーターコアのAI生産スケジューリング 4 2026.11.01A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
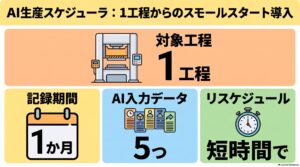
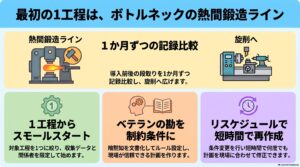
生産スケジューラ導入は大型プレス2台から 記録の手順|モーターコアのAI生産スケジューリング 5 2026.11.01A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
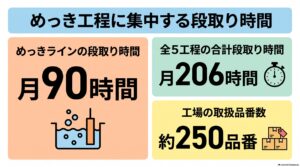
端子・バスバー工場の段取りはなぜ長い? 工程と設備の基礎|端子・バスバーのAI生産スケジューリング 1 2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
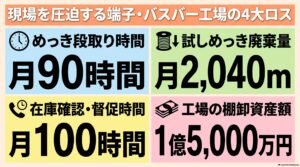
端子・バスバー工場の4つの課題 めっきの切替と在庫|端子・バスバーのAI生産スケジューリング 2 2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
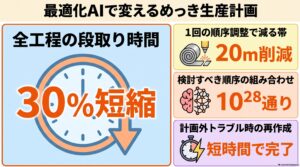
めっきの切替を減らす生産順序 最適化AIで何が変わる?|端子・バスバーのAI生産スケジューリング 3 2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
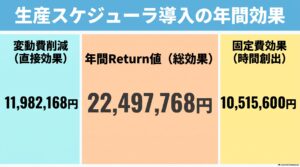
生産スケジューラ導入の効果は年2,250万円 計算式で検算|端子・バスバーのAI生産スケジューリング 4 2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい
-
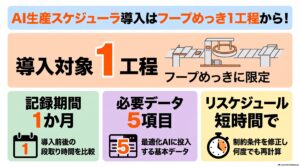
生産スケジューラ導入はめっきライン1本から 記録の手順|端子・バスバーのAI生産スケジューリング 5 2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい