生産スケジューラ導入の効果は年2,250万円 計算式で検算|端子・バスバーのAI生産スケジューリング 4
2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の4回目です。前回は、最適化AIが割付け、投入順序、ロットサイズ、工程の同期の4要素を同時に決める考え方を説明しました。今回は、その効果を年間の金額にします。計算するのはReturn(導入で得られる効果)だけで、Investment(投資額)は製品や規模で変わるため扱いません。
1. 先に結論
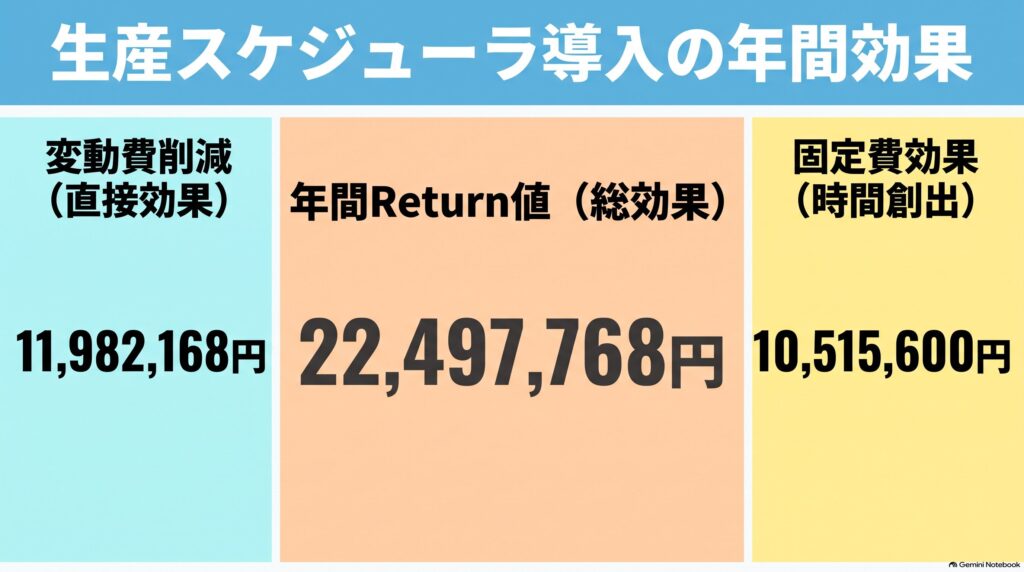
この工場の前提で計算すると、効果は年間22,497,768円、月額に換算すると1,874,814円です。1年あたりの効果の合計を年間Return値と呼びます。内訳で最も大きいのは、段取りが長引いた分を残業で補っていた段取り人件費です。
第3回の4要素は、それぞれ次のようにコストダウン項目に結びつきます。割付けと投入順序で段取り時間が短縮した分は、段取り人件費、段取りコスト、設備費に表れます。投入順序が安全在庫と納期を守れば、進捗管理担当者が督促する回数が減り、管理人件費が下がります。
ロットサイズと工程の同期で在庫が減れば、在庫保有コストが下がります。人が試行錯誤で生産順序を組み直す時間が減る分は、計画作成人件費に表れます。
6つのコストダウン項目のうち5項目は、どれも同じ形の計算式、つまり月の削減時間×単価×12で計算します。残る1項目の在庫保有コストだけは、時間ではなく棚卸資産の金額から計算します。
2. 前提値
| 前提値 | 値 | 根拠 |
|---|---|---|
| 品番数 | 約250 | 見込生産品200 / 受注生産品約50 (第1回) |
| 月間段取り時間(5工程合計) | 206時間 | 第1回の表 |
| 段取り削減率 | 30% | 想定値 (第3回) |
| 計画担当者数 | 2人 | 第2回 |
| 計画作成時間 | 70時間/月・人 | 計画の作成と作り直しの時間 |
| 計画削減率 | 45% | 想定値 |
| 進捗管理担当者数 | 2人 | 第2回 |
| 管理時間 | 50時間/月・人 | 2人で月100時間 (第2回) |
| 管理削減率 | 50% | 想定値 |
| 計画人件費単価 | 4,500円/時 | 計画担当者の時間単価 |
| 管理人件費単価 | 4,800円/時 | 進捗管理担当者の時間単価 (計画担当者より高い) |
| 段取り人件費単価(残業相当) | 8,250円/時 | 2人×3,300円×割増1.25 |
| 資材電力単価 | 5,480円/時 | 試しめっき・試し打ちで捨てる帯と、めっき液の温度を保つ電力から計算 (下の段落) |
| 棚卸資産 | 1億5,000万円 | フープ・仕掛品・製品の合計 (第2回) |
| 在庫圧縮率 | 12% | 想定値 |
| 保管コスト率 | 10%/年 | 第2回 |
段取り人件費単価は、2人×1人分の時間単価3,300円×残業の割増1.25で8,250円です。1人分の時間単価は、全産業の一般労働者の賃金の月額330,400円(厚生労働省、2024年)を月160時間で割り、社会保険などの負担として1.6を掛けた約3,304円を、100円単位に丸めた値です。第1回で説明したとおり、どの工程でも段取りは2人で行い、予定より長引いた分は残業で補うため、残業の単価で計算します。
計画人件費単価と管理人件費単価は、この工場ではそれぞれ4,500円と4,800円と置きます。進捗管理担当者のほうが職位が高いため、単価も高くしています。削減率の30%、45%、50%と、在庫をどれだけ減らせるかの割合である在庫圧縮率の12%は、この工場で見込んだ想定値です。
資材電力単価は、段取り1時間あたりにかかる資材と電力の金額で、2つの内訳から計算します。第2回の課題1で説明した試しめっきで捨てる帯は月2,040mあります。プレス機では金型の交換やフープの掛け替えのあとに試しに打って寸法を確かめ、この試し打ちで捨てる帯が1回5mで月84回、420mあります。合わせた月2,460mに、この工場で置く1mあたりの材料費400円(銅と銅合金の帯に、すずや銀のめっきの分を含む)を掛けると、月984,000円です。
もう1つの内訳は、めっきラインが段取りで止まっている月90時間に、めっき液の温度を保つためにかかる電力です。平均60kW、電気料金を1kWhあたり27円と置くと、90時間×60kW×27円で月145,800円です。合わせた月1,129,800円を、5工程の月間段取り時間206時間で割ると約5,484円になり、10円単位に丸めて5,480円/時とします。
3. 段取り時間の削減量
工程ごとに、台数×1台(フープめっき、絶縁被覆、検査・巻取りは1ライン)あたりの月間段取り時間×削減率で削減時間を求め、5工程分を足します。設備費も同じように、工程ごとに削減時間×設備単価×12を計算して合計します。
設備単価は、第2回で説明した償却費と保守のコストを1台・1ラインの年間の稼働時間で割った1時間あたりの金額で、工程によって違います。償却費を設備の価格÷10年、保守を年に設備の価格の5%と置き、年間の稼働時間を4,000時間としています。めっきラインなら、3億円÷10年の3,000万円と、3億円の5%の1,500万円を足した年4,500万円を4,000時間で割り、11,250円/時になります。
| 工程 | 台数 | 1台・1ラインあたり月間段取り時間 | 月間段取り時間 | 削減率 | 削減時間 | 設備単価 | 年間金額(設備費) |
|---|---|---|---|---|---|---|---|
| 順送プレス | 6台 | 11時間 | 66時間 | 30% | 19.8時間 | 1,500円/時 | 356,400円 |
| フープめっき | 1ライン | 90時間 | 90時間 | 30% | 27時間 | 11,250円/時 | 3,645,000円 |
| 切断・曲げ | 2台 | 10時間 | 20時間 | 30% | 6時間 | 750円/時 | 54,000円 |
| 絶縁被覆 | 1ライン | 10時間 | 10時間 | 30% | 3時間 | 3,750円/時 | 135,000円 |
| 検査・巻取り | 2ライン | 10時間 | 20時間 | 30% | 6時間 | 600円/時 | 43,200円 |
| 合計 | — | — | 206時間 | — | 61.8時間 | — | 4,233,600円 |
表のとおり、段取り時間の削減量は月61.8時間です。設備単価は1台・1ラインあたりの金額なので、台数が複数ある工程でも削減時間の合計にそのまま掛けられます。フープめっきだけで3,645,000円となり、設備費の86.1%を占めます。削減時間の27時間も設備単価の11,250円/時も、5工程で最も大きいためです。
4. 計画と管理の時間削減
計画時間の削減量は、2人×70時間×45%で月63時間です。管理時間の削減量は、2人×50時間×50%で月50時間です。計画の時間は第3回で説明した生産順序を試行錯誤で組み直す作業が減る分、管理の時間は督促の回数が減る分です。管理時間にかかる人件費は、第2回で説明した間接人件費にあたります。
5. 6つのコストダウン項目
| コストダウン項目 | 計算式 | 年間金額 |
|---|---|---|
| 計画作成人件費 | 63時間×4,500円×12 | 3,402,000円 |
| 管理人件費 | 50時間×4,800円×12 | 2,880,000円 |
| 段取り人件費(残業相当) | 61.8時間×8,250円×12 | 6,118,200円 |
| 段取りコスト(資材・電力) | 61.8時間×5,480円×12 | 4,063,968円 |
| 在庫保有コスト | 1億5,000万円×12%×10% | 1,800,000円 |
| 設備費(段取り停止の解消) | 工程ごとに削減時間×設備単価×12を計算して足す | 4,233,600円 |
| 年間Return値 | — | 22,497,768円 |
在庫保有コストだけは、ほかの5項目と計算式の形が違います。棚卸資産×在庫圧縮率×保管コスト率で求めます。ロットサイズと工程の同期が適切になると、欠品を恐れて多めに決めていた安全在庫の分と、めっきラインの前で待つフープが減ります。この2つで棚卸資産の12%が減ると見込み、在庫圧縮率を12%としました。
第2回の年1,500万円は、棚卸資産全体を持つことでかかる在庫保有コストです。ここで計算しているのは、そのもとになる棚卸資産が12%減ったときに減る分です。
設備費は、段取りで止まっていた設備が動けるようになった分の価値です。止まっていた時間を製品の生産に振り向けられる分を、設備単価で金額にしています。めっき液の温度を保つ電力は段取りコストの側で数えているため、設備費には入れていません。
6. 合計と構成比
6つの項目が年間Return値に占める割合は、下の表のとおりです。構成比は小数第1位で丸めており、丸めた後の合計も100.0%になります。
| コストダウン項目 | 年間金額 | 構成比 |
|---|---|---|
| 計画作成人件費 | 3,402,000円 | 15.1% |
| 管理人件費 | 2,880,000円 | 12.8% |
| 段取り人件費(残業相当) | 6,118,200円 | 27.2% |
| 段取りコスト(資材・電力) | 4,063,968円 | 18.1% |
| 在庫保有コスト | 1,800,000円 | 8.0% |
| 設備費(段取り停止の解消) | 4,233,600円 | 18.8% |
| 合計 | 22,497,768円 | 100.0% |
段取りに関わる3項目(段取り人件費、段取りコスト、設備費)を足すと64.1%になり、効果の3分の2近くは段取り時間の短縮によるものです。残る3分の1余りは、計画と管理に使っていた人の時間と、在庫を持つことによる負担の削減です。段取りコストの割合が大きいのは、試しめっきで捨てる帯が銅と銅合金でできており、1mあたりの材料費が高いためです。
7. 変動費と固定費に分けて理解する
年間Return値は、性質の違う2種類の効果からできています。分けておくと、社内で説明するときに、どの効果が現金の支出を減らすのかを示せます。
| 区分 | 該当するコストダウン項目 | 年間金額 | 構成比 |
|---|---|---|---|
| 変動費 | 段取り人件費、段取りコスト、在庫保有コスト | 11,982,168円 | 53.3% |
| 固定費 | 計画作成人件費、管理人件費、設備費 | 10,515,600円 | 46.7% |
| 合計 | — | 22,497,768円 | 100.0% |
変動費の11,982,168円は、残業代、試しめっきと試し打ちで捨てる帯、めっき液の温度を保つ電力、在庫の保管と資金のコストにあたります。どれも導入した年から実際に支出が減り、現金で戻ります。この部分は、確実に得られる効果です。
固定費の10,515,600円は、そのまま現金で戻ってくる金額ではありません。計画担当者と進捗管理担当者の給与や、めっきラインなどの設備の償却費は、導入後も変わらないためです。この金額は、設備の月61.8時間(うちフープめっき27時間)と、計画と管理の担当者の月113時間を、新しいオーダに使えるようになることを表します。
需要が増えたときにこの時間で増産すれば、めっきラインを買い足さずに売上と利益を伸ばせます。ただし、売上になるのは、その時間に実際にオーダが入ったときです。
まとめ
第2回の4つの課題は、それぞれコストダウン項目に対応しています。めっきの切替と試しめっきによる段取り時間とコストの増加は段取り人件費、段取りコスト、設備費に、特急対応は管理人件費に、ロットサイズが最適化できないことは在庫保有コストに表れます。プレスとめっきの同期がとれないことは、めっきラインの前で待つフープの分として、同じ在庫保有コストに含まれます。前提値と単価を自社の数字に差し替えれば、同じ計算式で誰でも検算できます。
段取りに関わる3項目の金額が大きいため、結果を最も左右するのは段取り削減率の30%です。次回は、この値を実測で確かめるために、どの工程から始め、何を記録するかを扱います。あなたの工場のめっきラインの月間段取り時間に、段取り人件費単価と設備単価を掛けると、1年でいくらになるでしょうか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム

高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- 端子・バスバー工場の段取りはなぜ長い? 工程と設備の基礎|端子・バスバーのAI生産スケジューリング 1 - 2026年10月20日
- 端子・バスバー工場の4つの課題 めっきの切替と在庫|端子・バスバーのAI生産スケジューリング 2 - 2026年10月20日
- めっきの切替を減らす生産順序 最適化AIで何が変わる?|端子・バスバーのAI生産スケジューリング 3 - 2026年10月20日
 【金属部品・アルミダイカストのAI生産スケジューリング 4】ROI試算 ~ 年間Return値3,755万円を計算式で検算する
 【金属部品・ボディパネルのAI生産スケジューリング 4】ROI試算 ~ 年間Return値3,883万円を計算式で検算する
 生産スケジューラ導入の効果は年1,360万円 計算式で検算|冷間成形ばねのAI生産スケジューリング 4
 【金属部品・プレス部品のAI生産スケジューリング 4】ROI試算 ~ 年間Return値2,511万円の内訳を検算する
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 4】ROI試算 ~ 年間3,189万円の内訳を計算式で確かめる
 【電線のAI生産スケジューリング 4】ROI試算 ~ 6つのコストダウン項目で金額にする
