
生産スケジューラ導入の効果は年1,360万円 計算式で検算|冷間成形ばねのAI生産スケジューリング 4
2026.10.15A1:生産計画・スケジューリング , S03:納期遅れと段取りを同時に最小化したい全5回の4回目です。前回は、最適化AIが割付け、投入順序、ロットサイズ、工程の同期の4要素を同時に決める考え方を説明しました。今回は、その効果を年間の金額にします。計算するのはReturn(導入で得られる効果)だけで、Investment(投資額)は製品や規模で変わるため扱いません。
1. 先に結論
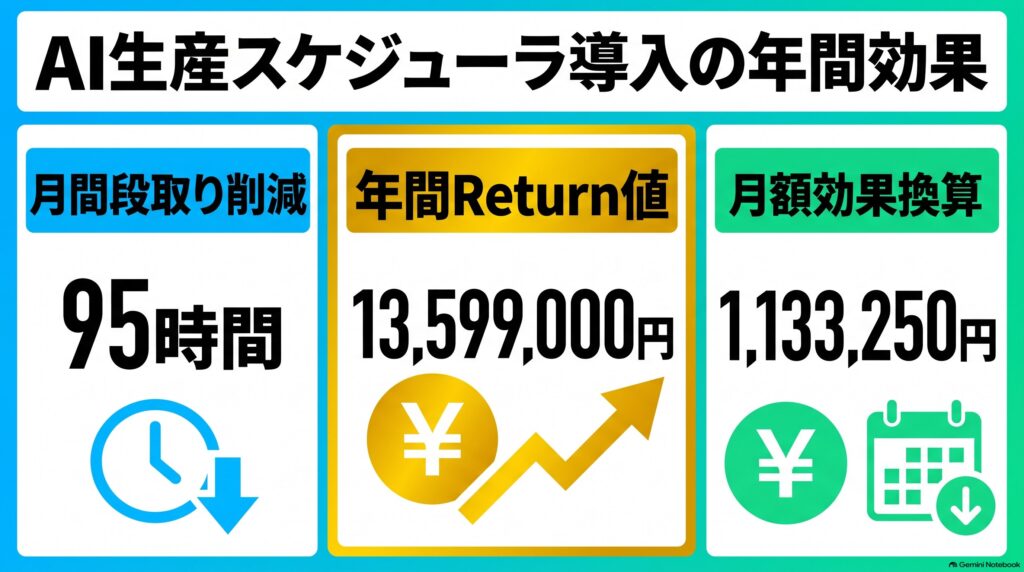
この工場の前提で計算すると、効果は年間13,599,000円、月額に換算すると1,133,250円です。1年あたりの効果の合計を年間Return値と呼びます。内訳で最も大きいのは、段取りが長引いた分を残業で補っていた段取り人件費です。
第3回の4要素は、それぞれ次のコストダウン項目に結びつきます。割付けと投入順序で段取り時間が短縮した分は、段取り人件費、段取りコスト、設備費に表れます。投入順序が安全在庫と納期を守れば、管理担当者が督促する回数が減り、管理人件費が下がります。
ロットサイズと工程の同期で在庫が減れば、在庫保有コストが下がります。人が試行錯誤で生産順序を組み直す時間が減る分は、計画作成人件費に表れます。
6つのコストダウン項目のうち5項目は、どれも同じ形の計算式、つまり月の削減時間×単価×12で計算します。残る1項目の在庫保有コストだけは、時間ではなく棚卸資産の金額から計算します。
2. 前提値
| 前提値 | 値 | 根拠 |
|---|---|---|
| 品番数 | 約120 | 見込生産品100 / 受注生産品約20 (第1回) |
| 月間段取り時間(5工程合計) | 380時間 | 第1回の表 |
| 段取り削減率 | 25% | 想定値 (第3回) |
| 計画担当者数 | 2人 | 第2回 |
| 計画作成時間 | 60時間/月・人 | 計画の作成と作り直しの時間 |
| 計画削減率 | 40% | 想定値 |
| 管理担当者数 | 2人 | 第2回 |
| 管理時間 | 45時間/月・人 | 2人で月90時間 (第2回) |
| 管理削減率 | 50% | 想定値 |
| 計画人件費単価 | 4,400円/時 | 計画担当者の時間単価 |
| 管理人件費単価 | 4,700円/時 | 管理担当者の時間単価 (計画担当者より高い) |
| 段取り人件費単価(残業相当) | 3,750円/時 | 作業者1人×3,000円×割増1.25 |
| 資材電力単価 | 340円/時 | 試し巻きの線材と炉の電力から計算 (下の段落) |
| 棚卸資産 | 1億2,000万円 | 線材・仕掛品・製品の合計 (第2回) |
| 在庫圧縮率 | 15% | 想定値 |
| 保管コスト率 | 12%/年 | 第2回 |
段取り人件費単価は、1人分の時間単価3,000円に残業の割増1.25を掛けた3,750円です。段取りは段取り工かその工程の作業者が1人で行い、予定より長引いた分は残業で補うため、残業の単価で計算します。削減率の25%、40%、50%と在庫圧縮率の15%は、この工場で見込んだ想定値です。
資材電力単価は、段取り1時間あたりにかかる資材と電力の金額で、2つの内訳から計算します。第2回の課題1で説明した試し巻きで捨てるばねは月4,800本あり、この工場ではばね1本あたりの線材を20円と置くので、月96,000円です。課題4で説明した炉の温度の切替は月24時間あり、その間に炉を保つ電力を平均50kW、電気料金を1kWhあたり27円と置くと、24時間×50kW×27円で月32,400円です。合わせた月128,400円を、5工程の月間段取り時間380時間で割ると約338円になり、10円単位に丸めて340円/時とします。
3. 段取り時間の削減量
工程ごとに、台数×1台(低温焼鈍は1基、セッチング・荷重検査は1ライン)あたりの月間段取り時間×削減率で削減時間を求め、5工程分を足します。設備費も同じように、工程ごとに削減時間×設備単価×12を計算して合計します。設備単価は、第2回で説明した償却費と保守のコストを1台・1基・1ラインの稼働時間で割った1時間あたりの金額で、工程によって違います。
| 工程 | 台数 | 1台・1基・1ラインあたり月間段取り時間 | 月間段取り時間 | 削減率 | 削減時間 | 設備単価 | 年間金額(設備費) |
|---|---|---|---|---|---|---|---|
| コイリング | 8台 | 32時間 | 256時間 | 25% | 64時間 | 1,500円/時 | 1,152,000円 |
| 低温焼鈍 | 1基 | 24時間 | 24時間 | 25% | 6時間 | 2,500円/時 | 180,000円 |
| 座研削 | 4台 | 15時間 | 60時間 | 25% | 15時間 | 1,200円/時 | 216,000円 |
| ショットピーニング | 2台 | 10時間 | 20時間 | 25% | 5時間 | 1,800円/時 | 108,000円 |
| セッチング・荷重検査 | 2ライン | 10時間 | 20時間 | 25% | 5時間 | 800円/時 | 48,000円 |
| 合計 | — | — | 380時間 | — | 95時間 | — | 1,704,000円 |
表のとおり、段取り時間の削減量は月95時間です。設備単価は1台・1基・1ラインあたりの金額なので、台数が複数ある工程でも削減時間の合計にそのまま掛けられます。コイリングだけで1,152,000円となり、設備費の67.6%を占めます。削減時間の64時間が5工程で最大だからです。
4. 計画と管理の時間削減
計画時間の削減量は、2人×60時間×40%で月48時間です。管理時間の削減量は、2人×45時間×50%で月45時間です。計画の時間は第3回で説明した生産順序を試行錯誤で組み直す作業が減る分、管理の時間は督促の回数が減る分です。管理時間にかかる人件費は、第2回で説明した間接人件費にあたります。
5. 6つのコストダウン項目
| コストダウン項目 | 計算式 | 年間金額 |
|---|---|---|
| 計画作成人件費 | 48時間×4,400円×12 | 2,534,400円 |
| 管理人件費 | 45時間×4,700円×12 | 2,538,000円 |
| 段取り人件費(残業相当) | 95時間×3,750円×12 | 4,275,000円 |
| 段取りコスト(資材・電力) | 95時間×340円×12 | 387,600円 |
| 在庫保有コスト | 1億2,000万円×15%×12% | 2,160,000円 |
| 設備費(段取り停止の解消) | 工程ごとに削減時間×設備単価×12を計算して足す | 1,704,000円 |
| 年間Return値 | — | 13,599,000円 |
在庫保有コストだけは、ほかの5項目と計算式の形が違います。棚卸資産×在庫圧縮率×保管コスト率で求めます。在庫圧縮率は、在庫をどれだけ減らせるかの割合です。
ロットサイズと工程の同期が適切になると、欠品を恐れて多めに決めていた安全在庫の分と、炉の前で待つ仕掛品が減ります。この2つで棚卸資産の15%が減ると見込み、在庫圧縮率を15%としました。
第2回の年1,440万円は、棚卸資産全体を持つことでかかる在庫保有コストです。ここで計算しているのは、そのもとになる棚卸資産が15%減ったときに減る分です。
設備費は、段取りで止まっていた設備が動けるようになった分の価値です。止まっていた時間を製品の生産に振り向けられる分を、設備単価で金額にしています。炉の温度を切り替える間の電力は段取りコストの側で数えているため、設備費には入れていません。
6. 合計と構成比
6つの項目が年間Return値に占める割合は、下の表のとおりです。構成比は小数第1位で丸めており、丸めた後の合計も100.0%になります。
| コストダウン項目 | 年間金額 | 構成比 |
|---|---|---|
| 計画作成人件費 | 2,534,400円 | 18.6% |
| 管理人件費 | 2,538,000円 | 18.7% |
| 段取り人件費(残業相当) | 4,275,000円 | 31.4% |
| 段取りコスト(資材・電力) | 387,600円 | 2.9% |
| 在庫保有コスト | 2,160,000円 | 15.9% |
| 設備費(段取り停止の解消) | 1,704,000円 | 12.5% |
| 合計 | 13,599,000円 | 100.0% |
段取りに関わる3項目(段取り人件費、段取りコスト、設備費)を足すと約47%になり、効果の半分近くは段取り時間の短縮によるものです。残る半分余りは、計画と管理に使っていた人の時間と、在庫を持つことによる負担の削減です。コイリングマシンの設備単価は1,500円/時で、段取り人件費単価の3,750円/時より低いため、設備費の割合は小さくなります。
7. 変動費と固定費に分けて理解する
年間Return値は、性質の違う2種類の効果からできています。分けておくと、社内で説明するときに、どの効果が現金の支出を減らすのかを示せます。
| 区分 | 該当するコストダウン項目 | 年間金額 | 構成比 |
|---|---|---|---|
| 変動費 | 段取り人件費、段取りコスト、在庫保有コスト | 6,822,600円 | 50.2% |
| 固定費 | 計画作成人件費、管理人件費、設備費 | 6,776,400円 | 49.8% |
| 合計 | — | 13,599,000円 | 100.0% |
変動費の6,822,600円は、残業代、試し巻きで捨てるばねの線材、炉の温度を切り替える間の電力、在庫の保管と資金のコストにあたります。どれも導入した年から実際に支出が減り、現金で戻ります。この部分は、確実に得られる効果です。
固定費の6,776,400円は、そのまま現金で戻ってくる金額ではありません。計画担当者と管理担当者の給与や、コイリングマシンなどの設備の償却費は、導入後も変わらないためです。この金額は、設備の月95時間(うちコイリング64時間)と、計画と管理の担当者の月93時間を、新しいオーダに使えるようになることを表します。
需要が増えたときにこの時間で増産すれば、コイリングマシンを買い足さずに売上と利益を伸ばせます。ただし、売上になるのは、その時間に実際にオーダが入ったときです。
まとめ
第2回の4つの課題は、それぞれコストダウン項目に対応しています。工具交換と試し巻きによる段取り時間とコストの増加は段取り人件費、段取りコスト、設備費に、特急対応は管理人件費に、ロットサイズが定まらないことは在庫保有コストに表れます。コイリングと焼鈍炉の同期がとれないことは、炉の温度を切り替える間の電力が段取りコストに、炉の前で待つばねが在庫保有コストに表れます。前提値と単価を自社の数字に差し替えれば、同じ計算式で誰でも検算できます。
段取りに関わる3項目の金額が大きいため、結果を最も左右するのは段取り削減率の25%です。次回は、この値を実測で確かめるために、どの工程から始め、何を記録するかを扱います。あなたの工場のコイリングマシンの月間段取り時間に、段取り人件費単価と設備単価を掛けると、1年でいくらになるでしょうか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム

高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- ばね工場の段取り時間はなぜ長い? 工程と設備の基礎|冷間成形ばねのAI生産スケジューリング 1 - 2026年10月15日
- ばね工場の生産管理で起きる4つの課題 段取り・特急対応・在庫|冷間成形ばねのAI生産スケジューリング 2 - 2026年10月15日
- 段取り時間を短縮する生産順序の決め方 生産スケジューラの使い方|冷間成形ばねのAI生産スケジューリング 3 - 2026年10月15日
 【金属部品・アルミダイカストのAI生産スケジューリング 4】ROI試算 ~ 年間Return値3,755万円を計算式で検算する
 【金属部品・ボディパネルのAI生産スケジューリング 4】ROI試算 ~ 年間Return値3,883万円を計算式で検算する
 【金属部品・プレス部品のAI生産スケジューリング 4】ROI試算 ~ 年間Return値2,511万円の内訳を検算する
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 4】ROI試算 ~ 年間3,189万円の内訳を計算式で確かめる
 段取り時間を短縮する生産順序の決め方 生産スケジューラの使い方|冷間成形ばねのAI生産スケジューリング 3
 生産スケジューラ導入を1工程から始める手順|冷間成形ばねのAI生産スケジューリング 5
