
生産スケジューラ導入を1工程から始める手順|冷間成形ばねのAI生産スケジューリング 5
2026.10.15A1:生産計画・スケジューリング , S03:納期遅れと段取りを同時に最小化したい全5回の最終回です。前回は年間Return値を6つのコストダウン項目に分けて計算し、結果を最も左右するのが段取り削減率であることを説明しました。今回は、その削減率を自社の実測に置き換えるための導入の進め方と、データの準備を扱います。
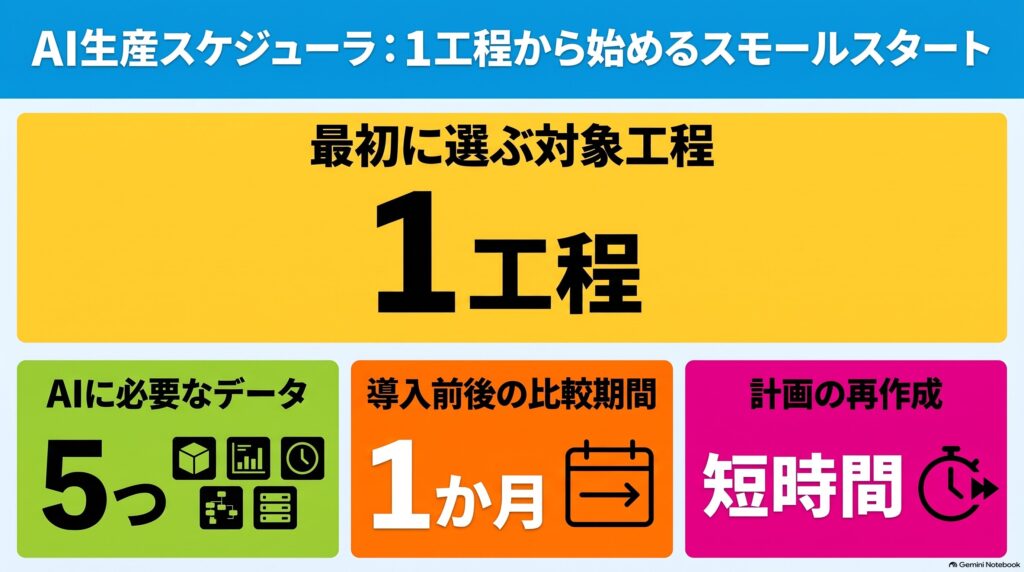
対象は5工程のうちボトルネックのコイリングの1工程に絞り、導入前と導入後に1か月ずつ段取りを記録します。最適化AIに入れるデータは5つで、品番と設備の台帳、在庫とオーダの記録、導入前の段取りの記録から集めます。
1. よくある不安
| よくある不安 | 不安の原因 |
|---|---|
| 全工程を一度に変えるのは難しい | 5工程の計画の立て方を同時に変えると、現場の確認と手直しの量が一度に増えるため |
| 現場が使ってくれないかもしれない | 計画担当者や段取り工の経験による判断が、計算結果に置き換えられると感じるため |
| データをそろえるのが大変 | 品番ごとの線径と材質、段取り時間、試し巻きで捨てた本数が、紙の記録や担当者の記憶にしか残っていないため |
2. 不安を小さくする3つの視点
(1) 1工程からスモールスタート
対象を1工程に絞れば、集めるデータは、その工程の品番と設備のものだけです。計画を確認する人も、計画担当者と班長に限られます。1工程で導入前後の記録を比べて効果を確かめてから、次の工程に広げます。
(2) ベテランの勘は制約条件として文書化する
シリコンクロム鋼の弁ばねは決まったコイリングマシンで巻く、炉の温度を下げる日は炭素鋼の品番を朝にまとめる、などの決まりは、段取り工や班長が覚えているだけで、文書には残っていません。このように、経験から身についていても言葉になっていない知識を暗黙知と呼びます。これを文書にして、ほかの人や生産スケジューラが使える形にした知識が形式知です。
これらの決まりを制約条件として生産スケジューラに入れれば、暗黙知が形式知になり、ベテランの判断が計画に残ります。どう書けば計算に入れられるか迷う条件は、ベンダー(開発元)に相談してください。
(3) リスケジュールで、何度でも作り直せる
最初の計画が現場で守っている決まりに合わなくても、制約条件を書き換えてリスケジュールすれば、計画を作り直せます。計画担当者が毎回同じ箇所を直しているなら、その内容を制約条件として加えます。試したあとで書き換えられるため、始める前に条件を完全にそろえる必要はありません。
3. 最初に選ぶ工程は、コイリング
最初の1工程は、第1回で説明したボトルネックのコイリングにします。比べる数字は、月間段取り時間の1つだけです。
導入前と導入後の1か月ずつ、段取りを1回ごとに記録します。項目は、日時、コイリングマシンの番号、前後の品番と線径と材質、プログラム替えか工具交換か、線材の掛け替えの有無、段取りにかかった時間、段取り工を待った時間、試し巻きで捨てた本数です。導入後の月間段取り時間が導入前からどれだけ短縮したかの割合が、自社の段取り削減率です。捨てた本数は段取り時間とは別に数え、線材のコストとして、第4回の段取りコストの見直しに使います。
最適化AIに入れるデータは、次の5つです。段取り時間と捨てる本数は導入前の記録から求め、ほかの4つは品番と設備の台帳と、在庫とオーダの記録から集めます。
- 品番ごとの線径、材質、巻き数と、使う工具の組み合わせ
- プログラム替え、工具交換、線材の掛け替えごとの段取り時間と、試し巻きで捨てる本数
- 見込生産品の安全在庫と現在の在庫
- 受注生産品のオーダごとの納期と本数
- 段取り工の人数と、炉の温度を上げる時間と下げる時間
4. 次に広げる工程は、低温焼鈍の炉
次にどの工程へ広げるかは、導入後の記録を見て決めます。コイリングの段取り時間を短縮しても、巻いたばねが炉の前で何時間も待っていれば、製造リードタイムは短くなりません。コイリングの完了時刻と炉に入れた時刻も記録しておき、この待ち時間が長ければ、次は低温焼鈍の炉です。炉に広げる段階では、第3回で説明した工程の同期を、コイリングと炉の2つの工程で行います。
まとめ ― 順番を変えれば、未来が変わる
全工程を一度に変えなくても、ボトルネックのコイリングの1工程から始められます。導入前後の段取り時間と試し巻きで捨てた本数を同じ項目で記録すれば、効果を自社の数字で確かめ、第4回の段取り削減率25%を実測値に置き換えられます。設備を増やす前に、生産順序を変えることでスループットを増やせるかどうかが、1工程で分かります。あなたの工場で、コイリングの1工程の段取りを1か月記録するとしたら、誰がどの項目を書くことになるでしょうか?
解説動画
この回の内容を、動画でも説明しています。
第1回から読む
全5回の最終回です。第1回から通して読むと、工場の全体像から導入の進め方までを順にたどれます。


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- ばね工場の段取り時間はなぜ長い? 工程と設備の基礎|冷間成形ばねのAI生産スケジューリング 1 - 2026年10月15日
- ばね工場の生産管理で起きる4つの課題 段取り・特急対応・在庫|冷間成形ばねのAI生産スケジューリング 2 - 2026年10月15日
- 段取り時間を短縮する生産順序の決め方 生産スケジューラの使い方|冷間成形ばねのAI生産スケジューリング 3 - 2026年10月15日
 【金属部品・アルミダイカストのAI生産スケジューリング 5】失敗しない導入 ~ ダイカストの段取り時間と捨てたショットを記録して1工程から始める
 【金属部品・ボディパネルのAI生産スケジューリング 5】失敗しない導入 ~ プレス成形の段取り時間を記録して1工程から始める
 【電線のAI生産スケジューリング 5】失敗しない導入 ~ 押出1工程から始める小さな一歩
 ばね工場の段取り時間はなぜ長い? 工程と設備の基礎|冷間成形ばねのAI生産スケジューリング 1
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 5】失敗しない導入 ~ 射出成形の1工程から始めて広げる
 【金属部品・プレス部品のAI生産スケジューリング 5】失敗しない導入 ~ プレス成形の1工程から始める進め方
