
ばね工場の段取り時間はなぜ長い? 工程と設備の基礎|冷間成形ばねのAI生産スケジューリング 1
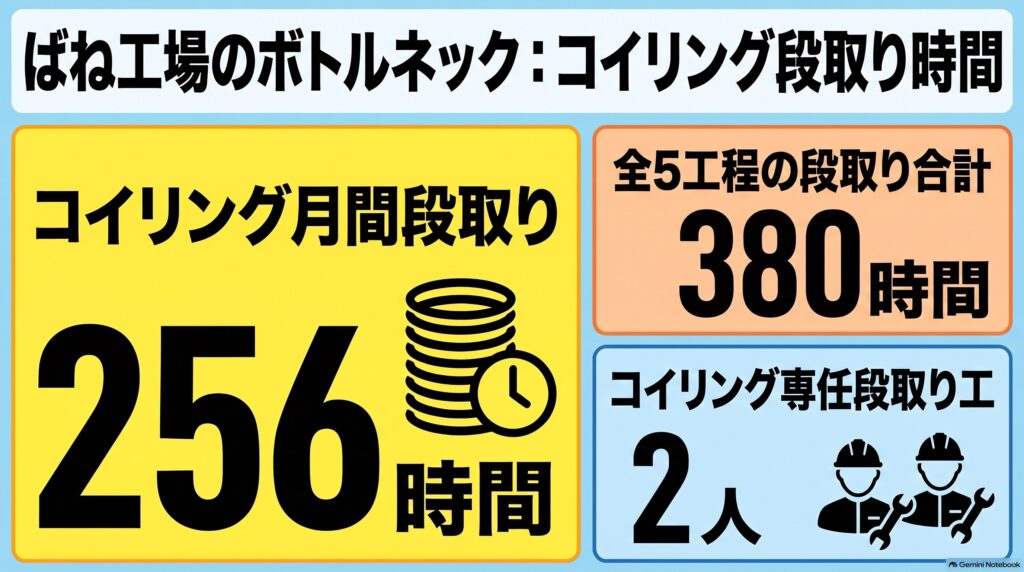
2026.10.15A1:生産計画・スケジューリング , S03:納期遅れと段取りを同時に最小化したいこの連載では、自動車の弁ばねやクラッチのばねを冷間成形でつくる工場を例に、基礎知識、課題、解決策、ROI試算、導入の進め方の順に5回で説明します。1回目の今回は、ばねの種類と工場の全体像を取り上げます。この工場の段取り時間は5工程で月380時間あり、うち256時間がコイリングです。
1. 金属部品とは
自動車には、鋼板やアルミ、鋼の線材を加工した部品が数多く使われています。樹脂より強く熱にも耐えるため、力を繰り返し受ける箇所に向いています。これらの部品をまとめて金属部品と呼びます。線材を巻いてつくるばねも、金属部品の1つです。
2. 冷間成形ばねとは ― 用途と構成部品
ばねは、縮めたりねじったりすると元の形に戻ろうとする力を使う部品です。日本発条(ニッパツ)は、自動車1台に、ばねとばね関連の部品が約4,000個使われていると紹介しています。
太い線のばねは、加熱してから巻きます。エンジンの弁ばねやクラッチ、変速機のばねのような細い線のばねは、焼入れと焼戻しをした線材を常温のまま巻きます。この巻き方を冷間成形と呼びます。
ばねは、エンジンや変速機、クラッチという組立品に組み込まれて車に載ります。このように、より大きな製品の一部として使われる部品を構成部品と呼びます。
線材の材質と太さ、コイルの径、巻き数、荷重をかけていないときの長さのうち、どれか1つでも違えば、別の品番になります。線材の太さを線径と呼びます。この連載で想定する工場では、4種類の線径と、弁ばね用のシリコンクロム鋼、クラッチと変速機のばね用の炭素鋼の2種類の材質を使います。
量産車種向けの弁ばね40品番と、クラッチと変速機のばね60品番は、先々の生産予定として知らされる数量、つまり内示数量に合わせて先につくり、在庫として持っておきます。この100品番を見込生産品と呼びます。欠品しないように最低限持っておく在庫の量を決めておき、この量を安全在庫と呼びます。在庫が安全在庫を下回る前につくって補充する進め方を在庫補充生産と呼びます。
補修用や生産台数の少ない車種、試作のばね約20品番は、オーダを受けてから納期に間に合うようにつくり、これを受注生産品と呼びます。急ぎの生産が必要になるのは、見込生産品では在庫が安全在庫を下回りそうなとき、受注生産品では納期が近づいたときです。
3. 典型的な工場と、スケジュールの対象となる工程
想定するのは、CNCコイリングマシンを8台持ち、巻いてから検査までを1か所で行う中規模の工場です。工場は2交替で1日16時間、月20日動いており、1台の月の稼働時間は320時間です。
ある品番から次の品番に移るときは、設備の設定を替えてから生産を始めます。この切替にかかる時間を段取り時間と呼びます。
下の表は、コイリングから荷重検査までの5工程を、生産計画の対象としてまとめたものです。工程は表の順に進み、コイリングで巻いたばねを炉で温めて内部に残った力を取り、両端を平らに削り、表面に小さな粒を当てて疲労に強くし、一度強く縮めて使っているうちに長さが縮むのを防いでから、荷重を測って出荷します。この一度強く縮める処理をセッチングと呼びます。表の設備単価は設備1台(炉は1基、セッチング・荷重検査は1ライン)の1時間あたりのコストで、第4回で使います。
| 工程 | 設備 | 台数 | 設備単価 | 作業者 | 段取り条件 | 段取り時間(1回) | 月間段取り時間 |
|---|---|---|---|---|---|---|---|
| コイリング | CNCコイリングマシン | 8台 | 1,500円/時 | 4人 | プログラムの切替、工具の交換、線材の掛け替え | 15〜80分 | 256時間 |
| 低温焼鈍 | メッシュベルトの連続炉 | 1基 | 2,500円/時 | 1人 | 炉の温度の切替 | 30〜90分 | 24時間 |
| 座研削 | 座研削盤 | 4台 | 1,200円/時 | 2人 | 研削治具の交換 | 30分 | 60時間 |
| ショットピーニング | ショットピーニング機 | 2台 | 1,800円/時 | 2人 | 粒と投射速度の切替 | 20分 | 20時間 |
| セッチング・荷重検査 | セッチング・荷重検査ライン | 2ライン | 800円/時 | 2人 | 治具と判定値の切替 | 15分 | 20時間 |
| 合計 | — | — | — | 11人 | — | — | 380時間 |
コイリングの段取りは、前後の品番で15分から80分まで変わります
同じ線径、同じ材質で形だけ違う品番に移るときは、プログラムを呼び出すだけなので段取りは15分です。この切替をプログラム替えと呼びます。線径の違う品番に移るときは、送りローラーや芯金をその太さに合うものに替えるため60分かかり、この切替を工具交換と呼びます。材質も違えば線材の掛け替えが加わり、80分になります。
どちらの切替でも、最初に巻いたばねは、長さが決められた範囲に入っているかを測ってから捨てます。捨てるのは、プログラム替えで5本、工具交換で20本です。このように最初の何本かを巻いて長さを確かめることを試し巻きと呼びます。段取りはプログラムを替える時間だけだと考えがちですが、試し巻きで長さが合い、良品が出始めるまでが段取りです。
段取り工は2人、焼鈍炉は1基です
コイリングの段取りは、表の作業者とは別に、専門に受け持つ段取り工が行います。段取り工は工場に2人です。ほかの工程では、作業者自身が段取りをします。どの工程でも、1回の段取りにつくのは1人です。
8台で巻いたばねは、すべて1基の低温焼鈍の炉を通ります。炉の温度の切替は、次回の課題の1つとして説明します。
4. 生産管理で目指すことと、ボトルネック
この工場の生産管理は、欠品と納期遅れを防ぎながら、段取り時間と在庫を減らすことを目指しています。見込生産品では、在庫が安全在庫を下回った回数を安全在庫違反回数として数え、主な指標にしています。弁ばねが欠品すると、納入先のエンジンの組立ラインが止まるためです。
工場が1か月に出荷できる量は、最も能力に余裕のない工程で決まります。この工程をボトルネックと呼び、単位時間あたりに工場から出ていく製品の量をスループットと呼びます。
この工場のボトルネックはコイリングで、根拠は2つあります。月間段取り時間が256時間で、5工程の合計の3分の2を占めます。段取り工が2人しかいないため、8台が同時に工具交換に入れず、8台分の生産量にはなりません。
5. まとめ
冷間成形ばねの工場では、約120品番が5つの工程を流れ、見込生産品の補充と受注生産品の納期対応が同じ設備を使います。コイリングの段取りは前後の品番の線径と材質で15分から80分まで変わり、段取り工は2人しかいません。次回は、欠品と納期遅れを防ぐことと、段取り時間と在庫を減らすことがなぜ両立しにくいのかを、4つの課題に分けて説明します。あなたの工場では、先月コイリングの試し巻きで捨てたばねが何本あったか、すぐに答えられますか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- ばね工場の段取り時間はなぜ長い? 工程と設備の基礎|冷間成形ばねのAI生産スケジューリング 1 - 2026年10月15日
- ばね工場の生産管理で起きる4つの課題 段取り・特急対応・在庫|冷間成形ばねのAI生産スケジューリング 2 - 2026年10月15日
- 段取り時間を短縮する生産順序の決め方 生産スケジューラの使い方|冷間成形ばねのAI生産スケジューリング 3 - 2026年10月15日
 【金属部品・アルミダイカストのAI生産スケジューリング 1】基礎知識 ~ 金型を替えるたびに最初の数個を捨てるダイカスト工場の全体像
 ばね工場の生産管理で起きる4つの課題 段取り・特急対応・在庫|冷間成形ばねのAI生産スケジューリング 2
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 1】基礎知識 ~ 射出成形から検査までの工程と段取り時間
 【金属部品・プレス部品のAI生産スケジューリング 1】基礎知識 ~ 400品番が流れるプレス工場の全体像
 【金属部品・ボディパネルのAI生産スケジューリング 1】基礎知識 ~ 140品番の大物パネルが流れるプレス工場の全体像
 生産スケジューラ導入を1工程から始める手順|冷間成形ばねのAI生産スケジューリング 5
