
ばね工場の生産管理で起きる4つの課題 段取り・特急対応・在庫|冷間成形ばねのAI生産スケジューリング 2
2026.10.15A1:生産計画・スケジューリング , S03:納期遅れと段取りを同時に最小化したい全5回の2回目です。前回は、工場の設備と工程、ボトルネックであるコイリングを説明しました。今回は、現場で実際に起きている課題を4つに整理します。
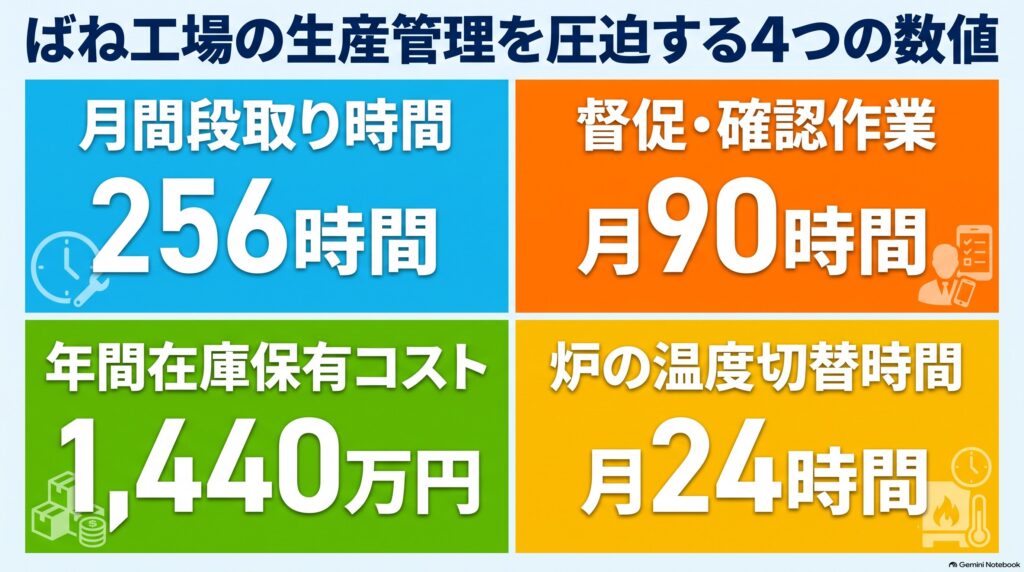
コイリングの段取りは8台で月256時間あり、急ぎの品番を先につくるたびに工具交換が増えて、この時間が増加します。進み具合を管理する担当者2人は、在庫の確認と、予定より早くつくるよう現場に求める作業に月90時間を使っています。
想定する工場
第1回と同じ、CNCコイリングマシン8台と、低温焼鈍の炉1基を持つ冷間成形ばねの工場です。約120品番のうち、見込生産品が100品番、受注生産品が約20品番あり、この2種類を同じ設備で併産しています。生産計画は計画担当者2人が表計算ソフトで毎日作り直し、管理担当者2人が在庫と進み具合を管理しています。
課題1. 工具交換と試し巻きによる段取り時間とコストの増加
第1回の表のとおり、5工程の月間段取り時間は380時間で、うち256時間がコイリングです。コイリングマシン1台で1か月に行う段取りは、プログラム替えが24回、工具交換が18回、材質の切替を伴う工具交換が6回です。15分×24回+60分×18回+80分×6回で月1,920分、つまり32時間になり、月の稼働時間320時間の1割にあたります。8台分で256時間です。
段取りのコストは、作業者の人件費、資材と電力、止まっている設備のコストの3つに分かれます。人件費は、段取りが予定より長引くと、その分の生産を残業で補うため、残業相当の単価がかかります。資材と電力には、試し巻きで捨てるばねの線材のほか、課題4で扱う炉の温度を切り替える間の電力が含まれます。
設備のコストは、購入代金を使用年数に割り振った償却費と保守のコストです。どちらも設備が止まっている間も発生し、その時間の分は製品で回収できません。段取り時間が増加すると、動ける時間のうち実際に製品をつくった時間の割合、つまり設備稼働率が下がります。
第1回で説明したとおり、コイリングの段取り時間は前後の品番の線径と材質で変わります。したがって月256時間のうち一部は、生産順序の組み方によって生じている時間です。
試し巻きで捨てるのは1回に5本から20本なので、損は小さいと考えがちです。実際には、1台で月600本、8台で月4,800本になります。そのばねを巻いている間も、コイリングマシンと段取り工は製品をつくっていません。
課題2. 欠品と受注生産品の納期による特急対応
見込生産品では在庫が安全在庫を下回りそうな品番が見つかったとき、受注生産品では納期が近いのに着手していないオーダが見つかったとき、管理担当者はその品番を予定より早くつくるよう現場に求めます。これを督促と呼びます。督促を受けて、決めてあった生産順序を組み替えて急ぎの品番を先につくることを特急対応と呼びます。
特急対応で急ぎの品番を先につくると、前後に流す品番の組み合わせが変わり、工具交換が増えます。同じ線径で続けて流すはずだった2品番の間に、その後ろに予定していた線径の違う品番が入るとします。プログラム替え1回と工具交換1回で75分だった段取りが、工具交換2回の120分になります。試し巻きで捨てるばねも、25本から40本に増えます。
炭素鋼の品番の間にシリコンクロム鋼の弁ばねが入れば、線材の掛け替えと、炉の温度の切替が加わります。段取り時間が増加した分だけ後ろの品番の着手が遅れ、遅れた品番が次の特急対応の候補になります。
管理担当者2人は、在庫の確認と督促に月90時間を使っています。この作業は製品を直接つくらないため、かかる人件費は間接人件費になります。督促によって生産順序が入れ替わっても、工場がつくれる量は増えません。
課題3. ロットサイズが定まらず、在庫が増える
1回の生産でまとめてつくる本数をロットサイズと呼びます。現場は、工具交換の回数を減らそうとして、同じ品番を3日分まとめて巻きます。ロットサイズを大きくすると段取り時間を短縮できますが、1つの品番がコイリングマシンを長い時間使うため、待っている別の見込生産品の補充と受注生産品の着手が遅れます。
遅れた品番の在庫が安全在庫を下回ると、今度はロットサイズを小さくし、切替が増えて段取り時間が増加します。現場は、大ロットと小ロットを交互に繰り返します。
大ロットで3日分まとめて巻いたばねは、出荷までの間、製品の在庫になります。欠品を避けようとするほど、第1回で説明した安全在庫も多めに決めるようになり、在庫はさらに増えます。
線材、加工の途中のばね、製品は、会計上棚卸資産として扱われ、この工場では1億2,000万円あります。在庫を持つと、置き場の保管コストと、在庫に使った資金をほかに使えないことによる負担がかかり、これを在庫保有コストと呼びます。在庫額に対するこの負担の割合を保管コスト率と呼び、この工場では年12%としています。1億2,000万円に掛けると、年1,440万円になります。
課題4. コイリングと焼鈍炉の同期がとれず、炉の前でばねが待つ
第1回で説明したとおり、8台で巻いたばねはすべて1基の炉を通ります。この工場では、炭素鋼のばねを350℃、シリコンクロム鋼の弁ばねを430℃で焼鈍し、温度を切り替えている間はばねを流せません。
350℃から430℃に上げるときは、ヒーターで温めるため30分で終わります。430℃から350℃に下げるときは、炉の熱が逃げるのを待つしかないため90分かかります。炉の温度の切替は月に上げる方向と下げる方向が12回ずつあり、合わせて月24時間です。
コイリングでは、工具交換が少なくなるよう線径の順に品番を流すほうが有利です。炉では、温度の切替が少なくなるよう材質ごとにまとめて流すほうが有利です。2つの工程で別々に順序を決めると、巻き終えたばねが、炉の温度が合うまで待つことになります。例えば、ある弁ばねのコイリングが火曜の10時に終わっても、炉が430℃に切り替わるのが水曜の6時なら、ばねは加工の途中のまま20時間置き場で待ちます。
この加工の途中の品物を仕掛品と呼びます。材料が工場に入ってから製品として出ていくまでの時間を製造リードタイムと呼び、この20時間も製造リードタイムに含まれます。
コイリングではなく炉に合わせて、材質ごとにまとめて巻くと、弁ばねを巻く日には炭素鋼の品番を流せず、その在庫が安全在庫を下回りそうになります。炉の温度の切替の回数と、コイリングの工具交換の回数は、同じ1つの生産順序で決まります。一方の工程に合わせて順序を決めると、炉の前で待つばねか、炭素鋼の見込生産品の欠品のどちらかが増えます。前の工程が終わった時刻に後の工程が着手できるよう、工程どうしの順序と時刻をそろえることを同期化と呼びます。
まとめ
4つの課題は、それぞれ別に起きているのではなく、原因と結果の関係でつながっています。特急対応で前後に流す品番の組み合わせが変わると、工具交換が増えて段取り時間が増加し、試し巻きで捨てるばねも多くなります。材質が交互になれば温度の切替も加わり、炉の前でばねが待ちます。その段取り時間を短縮しようとロットサイズを大きくすると、在庫が増え、補充が遅れて特急対応がまた起きます。
4つの課題の原因は1つです。線径、材質、段取り工の人数、炉の温度、ロットサイズを同時に見ないまま生産順序を決め、安全在庫を下回りそうな品番や納期の接近が見つかるたびに、特急対応で組み替えていることです。次回は、この4つの課題を1回の計算でまとめて解決する方法を説明します。あなたの工場では、明日コイリングで流す品番の生産順序は、何を基準に決まっているでしょうか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- ばね工場の段取り時間はなぜ長い? 工程と設備の基礎|冷間成形ばねのAI生産スケジューリング 1 - 2026年10月15日
- ばね工場の生産管理で起きる4つの課題 段取り・特急対応・在庫|冷間成形ばねのAI生産スケジューリング 2 - 2026年10月15日
- 段取り時間を短縮する生産順序の決め方 生産スケジューラの使い方|冷間成形ばねのAI生産スケジューリング 3 - 2026年10月15日
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 2】課題 ~ 督促と特急対応が段取り時間と在庫を増やす
 【金属部品・アルミダイカストのAI生産スケジューリング 2】課題 ~ 特急対応と、止めても冷やせない炉が生む4つの課題
 【金属部品・プレス部品のAI生産スケジューリング 2】課題 ~ 現場を消耗させる4つの困りごと
 【電線のAI生産スケジューリング 2】課題 ~ 押出工程の段取り時間が利益を削る理由
 【金属部品・ボディパネルのAI生産スケジューリング 2】課題 ~ 欠品と納期の特急対応が段取り時間を増やす4つの課題
 ばね工場の段取り時間はなぜ長い? 工程と設備の基礎|冷間成形ばねのAI生産スケジューリング 1
