
【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 2】課題 ~ 督促と特急対応が段取り時間と在庫を増やす
2026.09.28A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の2回目です。第1回では工程と段取りのしくみを見ました。今回は、その工場で実際に起きている困りごとを4つに整理します。
想定する工場
射出成形機8台、静電塗装ライン2本、超音波溶着機と組立台6台、検査ブース4台。品番は300、計画担当者は2人。自動車メーカー向けにバンパー一式を作っている工場です。
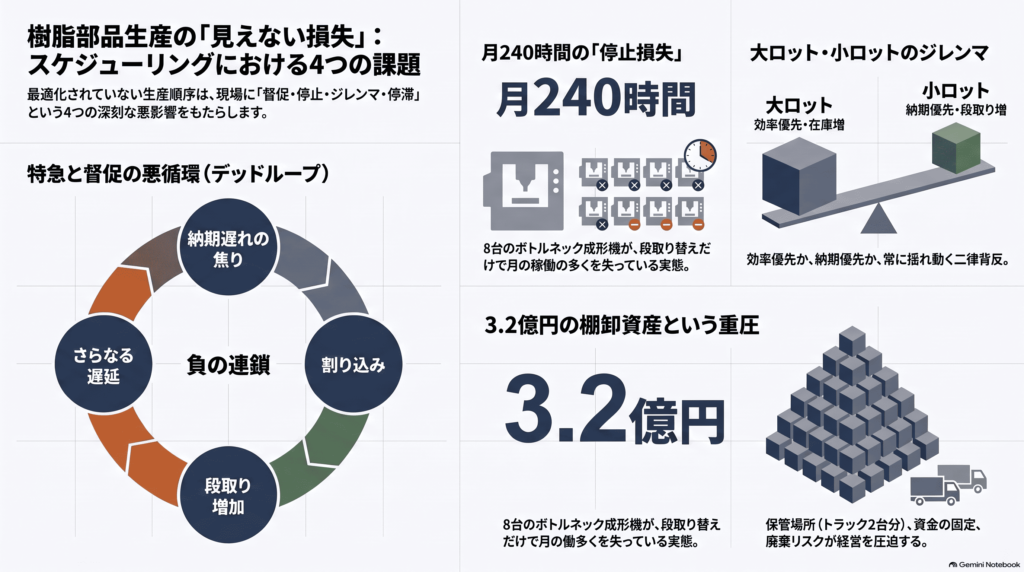
課題1 督促コストの増大と悪循環
納期に遅れそうなオーダが出ると、社内では督促が始まります。営業が問い合わせ、生産管理が各工程の進捗情報を収集し、現場の担当者が答えます。この工場では管理者3人が月40時間ほどをこの確認と調整に使い、3人合わせて月120時間になります。
この120時間を使っても、工場全体のスループットは増えません。変わるのはオーダの順番だけで、ボトルネックである射出成形が作れる量は同じためです。さらに、督促が生むコストは管理者の時間だけではありません。次の3つのステップで悪循環が起きます。
① 納期に遅れそうなオーダを見つける → ② そのオーダを先に作るよう督促する → ③ 割り込まれた分だけ他のオーダの着手が遅れる → ① に戻る。
②の督促を受けて、生産順序を飛ばして先に流す対応を特急対応と呼びます。特急対応のたびに金型と色の並びが崩れ、段取り時間が増えます。設備の稼働時間が減るため、③の遅れはさらに大きくなります。
遅れを防ぐ別の手として、需要の変動に備えて多めに持つ在庫、すなわち安全在庫を厚くする方法もとられます。安全在庫を厚くすれば、その分だけ在庫が増えます。こうして在庫と段取り時間の両方が増え続けます。
次に挙げる3つの課題は、いずれもこの悪循環から生じます。もとをたどれば、生産順序が最適化されていないことが原因です。
課題2 段取りコストの増大
段取りにかかるコストは3つに分かれます。
・人のコスト:金型交換と色替え洗浄が定時内に収まらなければ、残業になります
・資材と電気のコスト:色替え洗浄には溶剤を使い、成形機は金型を温め直すために電気を使います
・段取り中の設備償却費
この工場の段取り時間は、4つの工程を合わせると月450時間です。いちばん長いのはボトルネックの射出成形で、8台合わせて月240時間になります。1台あたりでは月30時間で、1日8時間の稼働に置き換えると4日弱にあたります。月20日の稼働のうち、4日弱は製品を作っていない計算です。
課題3 大ロットと小ロットのジレンマ
段取り時間を減らしたいなら、ロットサイズを大きくして同じ品番をまとめて長く作る方法があります。品番の切替が少なくなるためです。ところが、まとめて作ると別の問題が出ます。
| ロットサイズの選び方 | 良くなること | 悪くなること |
| 大ロット(まとめて作る) | 段取り時間が減る | 製造リードタイムが長くなり、納期遅延件数が増える。在庫も増える |
| 小ロット(小分けに作る) | 納期に合わせやすく在庫も減る | 品番の切替が多くなり、段取り時間が増える |
最適なロットサイズは、その月のオーダ構成、納期までの余裕、在庫の水準によって変わります。
そのため現場の方針は状況に応じて振れます。現場から段取りが多すぎると言われてロットサイズを大きくし、その後、生産管理からは在庫が多すぎると言われてロットサイズを小さくします。 段取り時間と納期遅れの同時最小化には、オーダごとにロットサイズの最適値を計算する必要があります。
課題4 在庫保有コストの増大
完成品や仕掛品として工場に残っている在庫は、会計上は棚卸資産として資産に計上されます。納期遅れをおそれてよく出る品番をオーダが来る前に作れば、この棚卸資産が増えます。いわゆる作り過ぎです。
在庫を置くと、次の3つの負担が生じます。
・保管場所:バンパーはかさばり、専用ラックに重ねても1枚で0.2立方メートル前後を占めます。1品番300枚で60立方メートル、大型トラック2台分の場所が必要です
・資金:材料費と加工費が先行して支出され、出荷までは運転資金として固定されます。在庫回転率が下がるほど、資金が固定される期間は長くなります
・廃棄:設計変更が入ると旧仕様の在庫は転用できず、陳腐化在庫として評価損または廃棄損の対象になります
このうち保管と資金のコストを合わせたものが在庫保有コストです。棚卸資産に対する年間の割合で表し、この工場では棚卸資産3億2,000万円に対して年10%を見込んでいます。
まとめ
4つの課題を並べると、この工場が失っているものの輪郭が見えてきます。督促と調整に使う管理者の時間は月120時間に達しています。段取り時間は月450時間あり、人と資材のコストがかかるうえ、設備が止まっている間の償却費も回収できません。ロットサイズの決め方は定まらず、方針が月ごとに変わります。そして納期に余裕をとる対応が、棚卸資産を3億2,000万円まで押し上げました。
4つは別々の問題に見えますが、どれも生産順序が最適化されていないことから生じています。裏を返せば、生産順序を見直せば4つすべてに同時に効くということです。合計すると年間で数千万円の規模になり、その金額は第4回で前提値と削減率を置いて計算します。
次回はその前に、何をどう変えれば4つが同時に減るのかを見ます。
先週組んだ計画は、週の途中で何回組み替えましたか?


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【電線のAI生産スケジューリング 2】課題 ~ 押出工程の段取り時間が利益を削る理由
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 1】基礎知識 ~ 射出成形から検査までの工程と段取り時間
 【電線のAI生産スケジューリング 1】基礎知識 ~ 電線ができるまでの6工程と生産管理
 【電線のAI生産スケジューリング 5】失敗しない導入 ~ 押出1工程から始める小さな一歩
 【電線のAI生産スケジューリング 3】解決策 ~ 投入順序と工程の同期を一度に決める
 【電線のAI生産スケジューリング 4】ROI試算 ~ 6つのコストダウン項目で金額にする
