
鋳造工場の4つの課題 材質の切替と特急対応|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 2
2026.11.15A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の2回目です。前回は、工場の設備と工程、ボトルネックである造型ラインを説明しました。今回は、現場で実際に起きている課題を、①材質の切替と模型の交換による段取り時間とコストの増加、②特急対応で段取りと管理のコストが上がり、後ろの品番も遅れること、③ロットサイズが最適化できず在庫が増えること、④造型ラインとキャリパーの加工の同期がとれず鋳物が置き場で待つこと、の4つに整理して説明します。
想定する工場
第1回と同じ鋳造の工場で、見込生産品と受注生産品を同じ設備で併産しています。生産計画は計画担当者3人が表計算ソフトで毎日作り直し、進捗管理担当者2人が在庫と生産の進み具合を管理しています。
課題1. 材質の切替と模型の交換による段取り時間とコストの増加
課題1は、造型ラインの段取りに時間がかかり、その分のコストがかさむことです。造型ラインはこの工場のボトルネックで、段取りの間は注湯できません。品番が替わるたびに模型の交換か材質の切替が要るため、段取り時間は積み重なります。ここでは、段取り時間を切替の種類ごとに計算し、そのあと段取りのコストを、①作業者の人件費、②資材と電力、③止まっている設備のコストの3つに分けて説明します。
造型ラインの切替は、下の図の1から3の3種類です。材質の切替は、向きによって時間が違います。
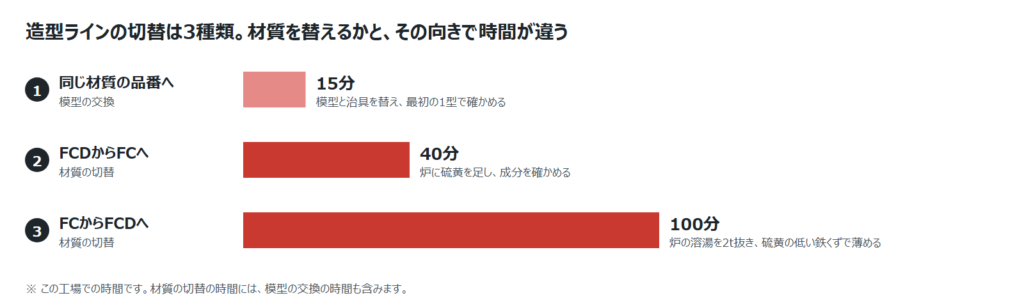
向きで時間が違うのは、FCDのもとになる溶湯では、黒鉛が球の形になるのを妨げる硫黄を、低く抑えておく必要があるためです。この工場では、図の2のFCDからFCへの切替は、炉に硫黄を足して成分を確かめるので、40分かかります。図の3のFCからFCDへの切替は、硫黄を溶湯から取り除きにくいため、炉の溶湯を2t抜いて固め、硫黄の低い鉄くずを溶かして薄めるので、100分かかります。
造型ライン1本の段取りは、1か月に模型の交換が60回、FCDからFCへの切替が12回、FCからFCDへの切替が12回です。材質の切替のときも模型は替えるので、その時間は材質の切替の時間に含まれています。1本あたりでは、15分×60回+40分×12回+100分×12回で月43時間、2本では86時間です。
①作業者の人件費は、段取りをする作業者にかかるコストです。段取りが長引いた分の生産は残業で補うので、残業相当の単価がかかります。
②資材と電力のコストは、確かめたあと溶かし直す最初の型と、FCからFCDへの切替で抜いた溶湯を、もう一度溶かす電力です。材質の切替の間も、誘導炉の溶湯を温めておく電力がかかります。最初の1型は段取りのたびに溶かし直すので、2本で月168型になります。FCからFCDへの切替のたびに抜く溶湯は、2本で月48tです。
③止まっている設備のコストは、購入代金を使用年数に割り振った償却費と保守のコストです。どちらも止まっている間もかかり、その間は売上げを生みません。
課題2. 特急対応で段取りと管理のコストが上がり、後ろの品番も遅れる
課題2は、急ぎの品番を割り込ませると、材質の切替が増えて段取りのコストが上がり、在庫の確認と督促にかかる管理のコストも上がることです。後ろの品番も遅れ、遅れた品番がまた急ぎになるため、特急対応は繰り返されます。ここでは、特急対応が起きる仕組み、後ろの品番の遅れ、加工のあとに生じる急ぎ、管理にかかる時間の順に説明します。
見込生産品で在庫が安全在庫を下回りそうな品番や、受注生産品で納期が近いのに着手していないオーダが見つかると、進捗管理担当者はその品番をより早くつくるよう現場に求めます。これを督促と呼びます。督促を受けて、決めてあった生産順序を組み替えて急ぎの品番を先につくることを特急対応と呼びます。
特急対応で後ろの品番の着手がどれだけ遅れるかを、造型ライン1本の例で示します。1号ラインでは、FCのディスクAを8時から12時まで流し、模型の交換のあと12時15分からディスクBを流す予定でした。ここに、督促を受けてFCDのキャリパーPを先に割り込ませたとします。下の図の上の段が予定、下の段が特急対応です。
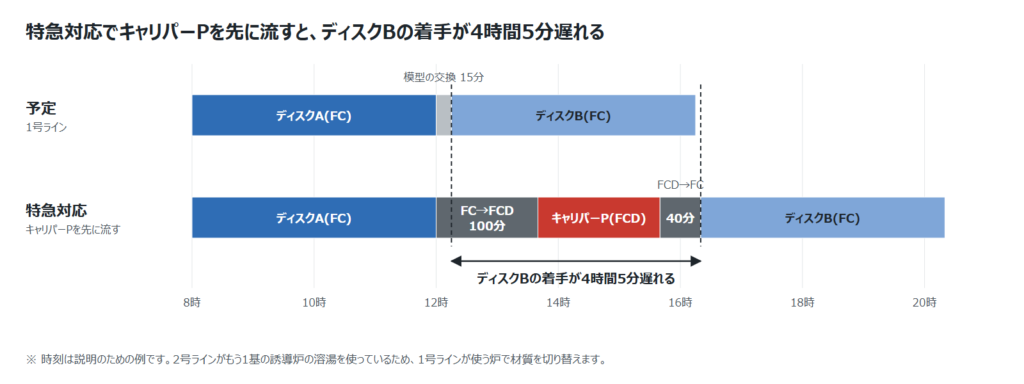
2号ラインがもう1基の誘導炉の溶湯を使っているので、材質は1号ラインが使う炉で替えます。図の下の段のとおり、FCからFCDへの切替に100分、キャリパーPに2時間、FCへ戻す切替に40分かかり、ディスクBを流し始めるのは、予定より4時間5分遅い16時20分になります。この遅れは、予定では15分の模型の交換だった段取りが、図の濃い灰色で示した2回の材質の切替で140分に増えた分と、キャリパーPを流した2時間を足したものです。遅れたディスクBのような品番が、次の特急対応の候補になります。
急ぎの生産は、加工のあとにも生じます。キャリパーボディでは、ピストンの入る穴を削ったあとに、溶湯が固まるときに縮んでできた空洞が、内側に見つかることがあります。この空洞を引け巣(ひけす)と呼び、見つかった鋳物は不良になります。加工のあとで予定した数が足りなくなると、その分を造型ラインで流し直す特急対応になります。
この工場では、進捗管理担当者2人が、在庫の確認と督促に月120時間を費やしています。この作業は製品を直接つくらないので、かかる人件費は間接人件費になります。
課題3. ロットサイズが最適化できず、在庫が増える
課題3は、品番ごとに1回でつくる量を適切に決められず、在庫が増えることです。まとめてつくると段取りは減りますがほかの品番が遅れ、少しずつつくると段取りが増えます。ここでは、つくる量を大きくしたり小さくしたりを繰り返す仕組みと、在庫にかかるコストを説明します。
1回の生産でつくるひとまとまりをロット、その量をロットサイズと呼びます。ロットサイズを大きくすると材質の切替が減るので、現場は同じ材質の品番を2週間分まとめて流します。FCのディスクを流している間はFCDの品番をつくれないため、キャリパーの補充もFCDの受注生産品も後回しになります。ロットサイズを大きくすると、段取り時間は減る代わりに、ほかの品番が遅れます。
遅れた見込生産品の在庫が安全在庫を下回ると、今度はロットサイズを小さくし、材質の切替が増えて段取り時間が増加します。現場は、大ロットと小ロットを交互に繰り返します。
大ロットでまとめて流したディスクは、出荷までの間、製品の在庫になります。欠品を避けようとするほど、安全在庫も多めに設定するようになり、在庫はさらに増えます。
銑鉄と鉄くず、加工の途中の鋳物、製品は、会計上棚卸資産として計上され、この工場では2億4,000万円あります。在庫を持つと、置き場の保管コストと、在庫に使った資金をほかに使えないことによる負担がかかります。これを在庫保有コストと呼びます。
在庫額に対する在庫保有コストの割合を保管コスト率と呼び、この工場では年10%です。棚卸資産の額にこの率を掛けると、在庫保有コストは年2,400万円になります。
課題4. 造型ラインとキャリパーの加工の同期がとれず、鋳物が置き場で待つ
課題4は、造型ラインとキャリパーの加工で生産順序を別々に決めるため、鋳物がマシニングセンタの前で待つことです。2つの工程では、段取り時間が短くなる生産順序が異なります。ここでは、その理由と、鋳物が待つ例を説明します。
造型ラインでは、材質の切替に時間がかかるので、同じ材質を続けて流すほうが有利です。マシニングセンタでは、同じ型式のキャリパーなら治具はそのままで、型式が変わると第1回の表のとおり治具を替えます。そのため加工では、同じ型式のキャリパーをまとめて削るほうが、段取り時間が短くなります。
2つの工程で別々に生産順序を決めると、鋳物は、マシニングセンタがその型式の治具に替わるまで待つことになります。下の図はキャリパーPの例で、上の段が造型ライン、中の段が置き場、下の段がマシニングセンタです。
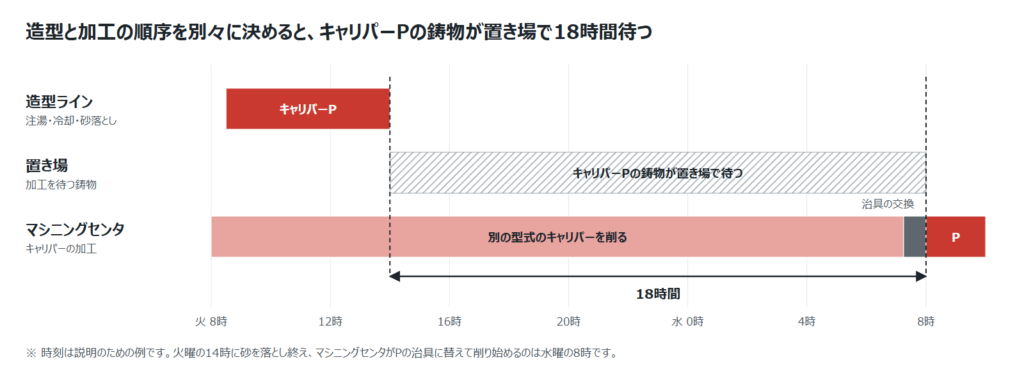
キャリパーPの鋳物は、火曜の14時に造型ラインで砂を落とし終えます。一方、マシニングセンタは別の型式を削り続け、Pの治具に替えて削り始めるのは水曜の8時です。その間の18時間、Pの鋳物は加工の途中のまま、図の斜線のとおり置き場で待ちます。
置き場で待つ鋳物のような、加工の途中の品物を仕掛品と呼びます。材料が工場に入ってから製品として出ていくまでの時間を製造リードタイムと呼び、置き場で待つ時間もその一部です。
どちらか一方の工程に生産順序を合わせても、もう一方の工程で待ちか段取りが増えます。例えば、キャリパーの加工に合わせて造型ラインの生産順序を決めると、材質の切替が増え、誘導炉の溶湯がそろうのを待つラインが出てきます。
まとめ
4つの課題は、原因と結果の関係でつながっています。特急対応で組み替えると材質の切替が増え、切替を減らそうとロットサイズを大きくすると、在庫が増えるうえに、ほかの品番が遅れて特急対応がまた起きます。材質の切替が少ない順に流すと、鋳物はマシニングセンタの前で待ちます。原因は1つで、材質、模型、誘導炉の空き、ロットサイズ、マシニングセンタの治具を替える時刻を同時に見ないまま生産順序を決め、安全在庫を下回りそうな品番や納期の接近が見つかるたびに、特急対応で組み替えていることです。
次回は、この4つをまとめて解決する方法を説明します。あなたの工場では、明日の造型ラインでどの材質をどの順に流すかは、何を基準に決まっているでしょうか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- ブレーキディスクとキャリパーの鋳造工場 工程と設備の基礎|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 1 - 2026年11月15日
- 鋳造工場の4つの課題 材質の切替と特急対応|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 2 - 2026年11月15日
- 材質の切替を減らす生産順序 有限能力スケジューリングとは|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 3 - 2026年11月15日
 【金属部品・アルミダイカストのAI生産スケジューリング 2】課題 ~ 特急対応と、止めても冷やせない炉が生む4つの課題
 端子・バスバー工場の4つの課題 めっきの切替と在庫|端子・バスバーのAI生産スケジューリング 2
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 2】課題 ~ 督促と特急対応が段取り時間と在庫を増やす
 【金属部品・プレス部品のAI生産スケジューリング 2】課題 ~ 現場を消耗させる4つの困りごと
 ばね工場の生産管理で起きる4つの課題 段取り・特急対応・在庫|冷間成形ばねのAI生産スケジューリング 2
 鍛造工場の4つの課題 金型交換と特急対応|鍛造のシャフト・ハブのAI生産スケジューリング 2
