
ブレーキディスクとキャリパーの鋳造工場 工程と設備の基礎|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 1
2026.11.15A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したいこの連載では、ブレーキディスクとキャリパーを砂型で鋳造し、機械加工と組立まで行う工場を例にします。基礎知識、課題、解決策、ROI(投資対効果)の試算、導入の進め方の順に、5回で説明します。今回は、2つの部品の役割と工場の全体像に続けて、砂型をつくり、溶かした鉄を流し込む造型ラインを取り上げます。このラインについては、品番を替える準備にかかる段取り時間が前後の品番で変わる理由と、工場の出荷量を決めるボトルネックになることを説明します。
1. 金属部品とは
自動車には、鋼やアルミ、鋳鉄(ちゅうてつ)を加工した部品が数多く使われています。金属は樹脂より強く熱にも耐えるため、力や熱を受ける箇所に向いています。これらの部品をまとめて金属部品と呼びます。この連載で取り上げるブレーキの部品も、鋳鉄でつくる金属部品です。
2. ブレーキディスク・キャリパーとは ― 用途、材質、品番
乗用車のブレーキの多くは、車輪と一緒に回る円盤を、両側から挟んで車を止めます。主な部品はこの円盤と、それを挟む部品の2つで、どちらも多くは、溶かした鉄を砂の型に流し込んでつくります。溶かした金属を型に流し込み、固めて形をつくる加工を鋳造と呼びます。
車輪と一緒に回る円盤をブレーキディスクと呼びます。ブレーキディスクには、円盤のつくりが違う2種類があります。1枚の板でできた円盤を、ソリッドディスクと呼びます。2枚の円盤を間に並べた羽根でつなぎ、回ると羽根の間を風が通って、ブレーキをかけたときに出る熱を逃がす円盤を、ベンチレーテッドディスクと呼びます。
ディスクは、熱を伝えやすく削りやすい、記号でFCと書くねずみ鋳鉄でつくります。ねずみ鋳鉄は、炭素を薄い板の形の黒鉛として含みます。
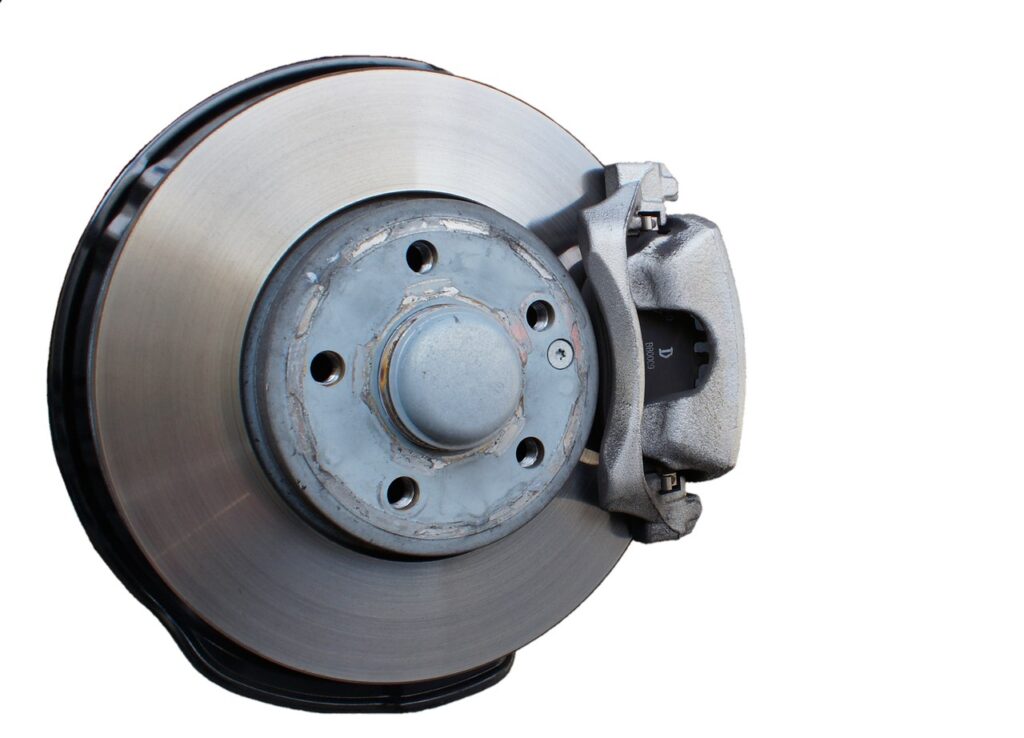
円盤を両側から挟むのは、ピストンでパッドを押す部品で、これをキャリパーと呼びます。キャリパーには、両側にピストンを置く固定型と、片側だけにピストンを置く浮動型があります。この連載では、量産の乗用車に多い浮動型を取り上げます。
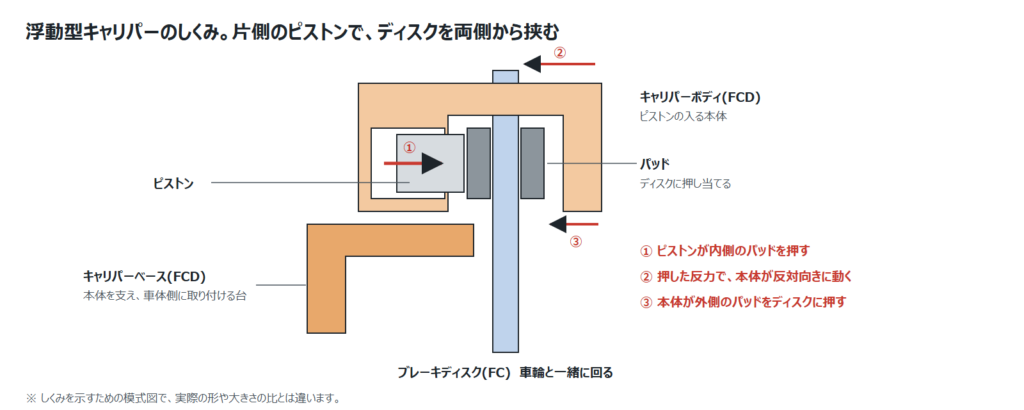
浮動型が片側のピストンでディスクを両側から挟む動きは、下の図の①から③の順です。①ピストンが内側のパッドをディスクに押し当て、②その反力で本体が反対向きに動き、③本体が外側のパッドをディスクに押し当てます。ピストンの入る本体をキャリパーボディ、本体を支えて車体側に取り付ける台をキャリパーベースと呼びます。
キャリパーは、ブレーキをかけるたびに強い力を受けるため、ねずみ鋳鉄より強く粘りのある、記号でFCDと書くダクタイル鋳鉄でつくります。FCとFCDは日本産業規格(JIS)の記号で、FはFerrum(ラテン語で鉄)、CはCasting(鋳物)、DはDuctile(粘りがある)の頭文字です。
部品の種類、径や形、材質、取付の穴の位置のうち、どれか1つでも違えば、別の品番になります。前輪と後輪、車種ごとに形が違うので、品番は多くなります。
3. 典型的な工場と、スケジュールの対象となる工程
想定するのは、砂型で鋳物をつくるラインを2本備え、機械加工から塗装・組立までを1か所で行う中規模の工場です。2交替で1日16時間、年250日動いており、どの設備も年間の稼働時間は4,000時間です。約240品番のディスクとキャリパーをつくり、ブレーキメーカーと補修部品の商社へ納めます。品番の内訳は、ディスクが約160、キャリパーが約80です。
量産車種向けの約190品番は、オーダを受ける前につくり、在庫として持っておきます。これらの品番を見込生産品と呼びます。つくる量は、納入先から先々の生産予定として知らされる数量に合わせて決めます。この数量を内示数量と呼びます。
見込生産品の在庫には、欠品しないように最低限確保しておく量を、品番ごとに決めておきます。この量を安全在庫と呼びます。在庫が安全在庫を下回る前につくって補充する進め方が、在庫補充生産です。
補修用や生産台数の少ない車種、試作の約50品番は、オーダを受けてから納期に間に合うようにつくります。これらの品番を受注生産品と呼びます。
生産工程は、溶解から塗装・組立・検査までの6工程です。次の品番に移るときは、型や治具を交換し、設備の設定を次の品番に合わせ直してから生産を始めます。この作業を段取りと呼び、どの工程でも2人で行います。段取りにかかる時間を段取り時間と呼びます。
6工程の流れは、下の図の1から6のとおりです。ディスクとキャリパーは、工程1の溶解から工程3の造型・注湯までは同じ設備を通ります。そのあと、ディスクは工程4、キャリパーは工程5の別々の設備で削り、工程6の塗装・組立・検査のラインで再び同じ設備に入ります。点線で囲んだ球状化処理は、FCDのキャリパーを流すときだけ行います。
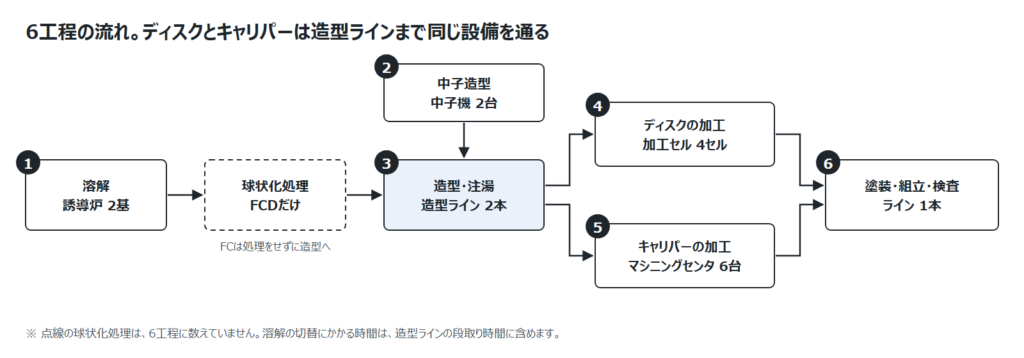
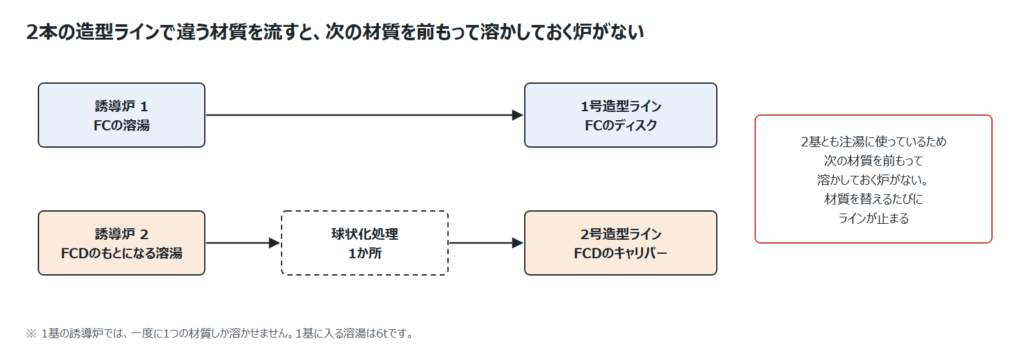
工程1の溶解では、鉄くずや銑鉄(せんてつ)を炉に入れ、コイルに流した電流で熱して溶かします。この炉を誘導炉と呼びます。誘導炉で溶かした鉄を、溶湯(ようとう)と呼びます。1基の誘導炉では、一度に1つの材質しか溶かせません。
FCDのキャリパーを流すときは、工程3の造型・注湯の前に、誘導炉から取鍋(とりべ)に移した溶湯にマグネシウムを加え、黒鉛が球の形になるようにします。この作業を球状化処理と呼びます。マグネシウムは時間とともに溶湯から抜けていくため、この工場では、処理してから10分以内に型へ流し込みます。
工程2の中子造型では、鋳物の中の空洞をつくる砂の部品をつくります。この部品を中子(なかご)と呼び、ベンチレーテッドディスクの羽根の間のすき間や、キャリパーボディのピストンが入る穴の形をつくります。
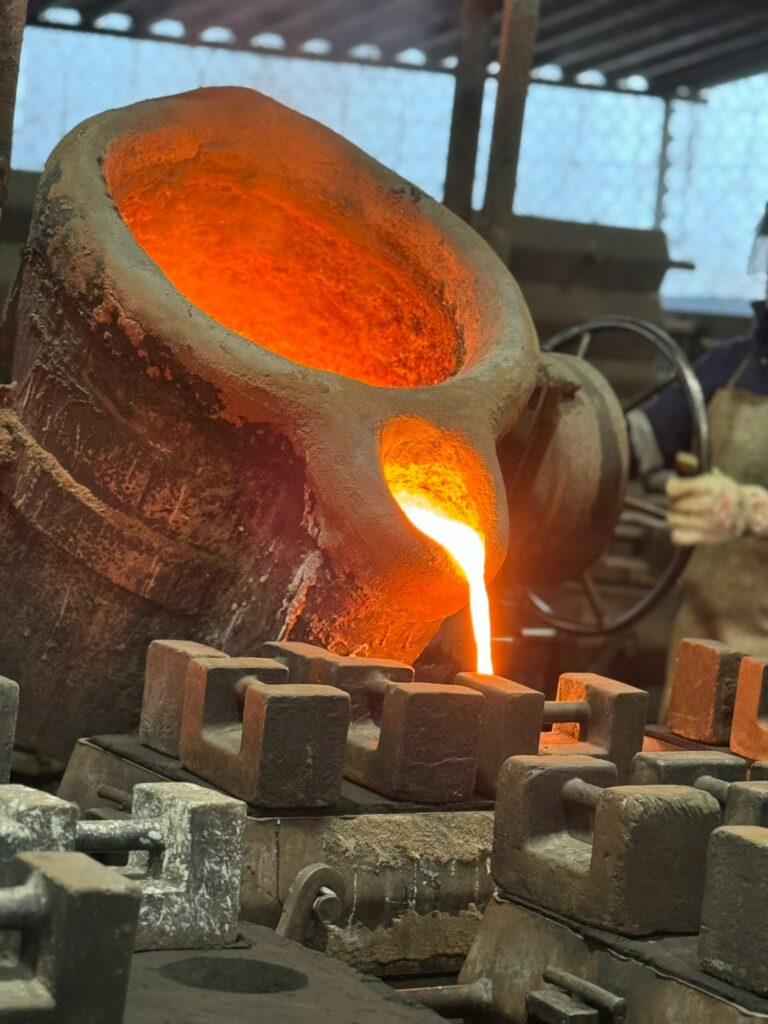
工程3の造型・注湯では、砂を押し固めて型をつくり、型の中に中子を置いて溶湯を流し込みます。砂に製品の形を写すための型を模型と呼び、品番が替わるたびに交換します。溶湯を型に流し込む作業を注湯(ちゅうとう)と呼び、型ごと冷やしたあと、砂を落として鋳物を取り出します。この連載では、型を自動でつくって並べて送りながら注湯する設備を、造型ラインと呼びます。
工程4のディスクの加工では、立形旋盤(たてがたせんばん)とバランス修正機を組み合わせた加工セルで、パッドが当たる面と取付の穴を削り、回したときの重さの偏りを直します。工程5のキャリパーの加工では、工具を自動で替えながら削るマシニングセンタで、ピストンの入る穴、シールをはめる溝、取付の穴とねじを加工します。マシニングセンタでは、キャリパーをつかんで位置を決める治具を、キャリパーの型式ごとに替えます。
最後の工程6の塗装・組立・検査では、防錆の塗装をします。キャリパーには、ピストンとシールを組み付け、ブレーキ液が漏れないかを圧力をかけて確かめます。
下の表は、6工程の設備と段取り時間を進む順にまとめたものです。溶解の切替にかかる時間は、造型ラインの段取り時間に含めるので、段取り時間は残りの5工程で数えます。
| 工程 | 設備 | 段取り条件 | 段取り時間(1回) | 月間段取り時間 |
|---|---|---|---|---|
| 1. 溶解 | 誘導炉 | 造型ラインの段取り時間に含める | — | — |
| 2. 中子造型 | 中子機 | 中子型の交換 | 30分 | 30時間 |
| 3. 造型・注湯 | 造型ライン | 模型の交換、材質の切替 | 15〜100分 | 86時間 |
| 4. ディスクの加工 | 立形旋盤とバランス修正機の加工セル | プログラムと工具の補正、径が変わるときはチャックのつめと治具の交換 | 15〜60分 | 42時間 |
| 5. キャリパーの加工 | マシニングセンタ | 型式が変わるときの治具の交換 | 45分 | 54時間 |
| 6. 塗装・組立・検査 | 塗装・組立・検査のライン | 塗らない部分を覆う治具と組付けの治具の交換 | 20分 | 20時間 |
| 合計 | — | — | — | 232時間 |
造型ラインの段取り時間は、前後の品番で変わります
造型ラインの切替には、模型だけを替えるものと、材質も替えるものがあり、材質も替えるほうがずっと長くかかります。どちらになるかは、前の品番と次の品番の材質が同じかどうかで決まります。
同じ材質の品番に移るときは、模型と、中子を型に置く装置の治具を替え、最初の1型で溶湯が型のすみずみまで回っているかを確かめます。その1型は製品にせず、溶かし直します。この切替を模型の交換と呼び、この工場では15分かかります。
材質が替わるときは、模型の交換に加えて、ラインに送る誘導炉の溶湯を、次の材質の成分に合わせ直します。成分を分析して合うまでは注湯できないので、ラインが止まります。この切替を材質の切替と呼びます。段取りは模型を替える時間だけだと考えがちですが、ラインに送る溶湯が次の品番の材質に合うまでが段取りです。
誘導炉は2基、球状化処理の場所は1か所です
2本の造型ラインは、1基に6tの溶湯を入れられる2基の誘導炉を共用し、FCDの球状化処理は1か所で取鍋ごとに行います。下の図のように、1号ラインが誘導炉1の溶湯でFCのディスクを、2号ラインが誘導炉2の溶湯でFCDのキャリパーを流すと、2基とも注湯に使われ、次の材質を前もって溶かしておく炉がなくなります。そのため、材質を替えるたびにラインが止まり、生産量は2本分より少なくなります。
4. 生産管理で目指すことと、ボトルネック
この工場の生産管理は、欠品と納期遅れを防ぎながら、段取り時間と在庫を減らすことを目指しています。ディスクやキャリパーが欠品すると、納入先の組立が止まります。そのため見込生産品では、在庫が安全在庫を下回った回数を安全在庫違反回数として数え、主な指標にしています。
工場が1か月に出荷できる量は、最も能力に余裕のない工程で決まります。この工程をボトルネックと呼びます。単位時間あたりに工場から出ていく製品の量を、スループットと呼びます。
この工場のボトルネックは造型ラインで、根拠は2つあります。1つは、表のとおり、月間段取り時間が5工程で最も長く、合計の約37%を占めることです。もう1つは、前の小見出しのとおり、2本のラインが2基の誘導炉を共用するので、生産量が2本分より少なくなることです。
5. まとめ
ディスクとキャリパーの品番は、溶解から塗装・組立・検査までの工程を流れ、見込生産品も受注生産品も同じ設備でつくります。造型ラインの段取り時間は、模型だけを替えるか、材質も替えるかで変わります。2基の誘導炉を2本のラインで共用するため、材質を替えるたびにラインが止まりやすく、段取り時間も最も長い造型ラインが、この工場のボトルネックです。
次回は、欠品と納期遅れを防ぐことと、段取り時間と在庫を減らすことがなぜ両立しにくいのかを、4つの課題に分けて説明します。あなたの工場では、先月の造型ラインで材質の切替が何回あったか、すぐに答えられますか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- ブレーキディスクとキャリパーの鋳造工場 工程と設備の基礎|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 1 - 2026年11月15日
- 鋳造工場の4つの課題 材質の切替と特急対応|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 2 - 2026年11月15日
- 材質の切替を減らす生産順序 有限能力スケジューリングとは|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 3 - 2026年11月15日
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 1】基礎知識 ~ 射出成形から検査までの工程と段取り時間
 【金属部品・アルミダイカストのAI生産スケジューリング 1】基礎知識 ~ 金型を替えるたびに最初の数個を捨てるダイカスト工場の全体像
 【金属部品・プレス部品のAI生産スケジューリング 1】基礎知識 ~ 400品番が流れるプレス工場の全体像
 【金属部品・ボディパネルのAI生産スケジューリング 1】基礎知識 ~ 140品番の大物パネルが流れるプレス工場の全体像
 モーターコア工場の段取りはなぜ長い? 工程と設備の基礎|モーターコアのAI生産スケジューリング 1
 熱間鍛造工場の工程と設備 段取りが長くなる理由|鍛造のシャフト・ハブのAI生産スケジューリング 1
