
【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 1】基礎知識 ~ 射出成形から検査までの工程と段取り時間
2026.09.28A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したいこの連載は全5回です。第1回は基礎知識、第2回は課題、第3回は解決策、第4回はROI試算、第5回は失敗しない導入という順で進みます。今回は最初の回として、工場の中身を確認します。
1. 樹脂(プラスチック)部品とは
樹脂を溶かして型に流し込み、冷やして固めて作る部品が、樹脂(プラスチック)部品です。金属に比べて軽く、複雑な形を一度の成形で作れます。自動車では、内装のインストルメントパネル、外装のバンパーやフェンダー、燃料タンクなどに使われます。
作り方の主な違いは、型に流し込む方法です。溶かした樹脂を高い圧力で型に押し込む方法を射出成形と呼び、大量生産に向いています。バンパーもこの方法で作ります。
2. バンパーとは・用途・構成部品
自動車の前後を覆っている大きな樹脂の外板が、バンパーです。材料はポリプロピレン(PP)にゴム成分や鉱物の粉(タルク)を混ぜたもので、軽くて割れにくく、ぶつかったときに変形して衝撃を吸収します。
バンパーは1枚の板ではありません。複数の部品を組み合わせて1つの製品にします。この個々の部品を構成部品と呼びます。
・バンパーフェイシア:外から見える外板。色を塗る部分
・エネルギー吸収材:内側の発泡材。衝撃を受け止める
・バンパービーム:補強材。車体に取り付ける
・グリル、ガーニッシュ、センサーブラケット:後から取り付ける小物
国産乗用車に設定されるボディカラーは、モノトーンで8色前後です。バンパーは塗装した状態で出荷するため、色ごとに別の品番になります。
形状も1種類ではありません。フォグランプの穴、駐車支援センサーの取り付け座、加飾の有無でグレードごとに分かれます。フロントバンパーとリヤバンパーも別部品です。
色8色に形状2種類を掛ければフロントだけで16品番、リヤを加えて32品番です。ここに仕向地の違いと複数車種の受け持ちが重なるため、工場が扱う品番は数百に達します。
3. 典型的な工場とスケジュールの対象となる工程
バンパーは、材料を溶かして型に流し込み(射出成形)、外板に色を塗り(塗装)、構成部品を取り付け(溶着・組立)、寸法と外観を確かめてから出荷します(検査・仕上)。下の表が、想定する工場の設備です。
| 工程 | 機械 | 台数 | 機械単価 (円/時) | 時間単価 (円/時) | 作業者 | 段取り条件 | 段取り時間 (1回) |
| 射出成形 | 大型射出成形機(3,500t) | 8台 | 12,000 | 13,000 | 8人 | 金型交換(品番切替) | 90分 |
| 塗装 | 静電塗装ライン | 2ライン | 8,000 | 3,000 | 12人 | 色替え洗浄 | 30〜90分 |
| 溶着・組立 | 超音波溶着機・組立台 | 6台 | 3,000 | 2,800 | 12人 | 治具交換 | 30分 |
| 検査・仕上 | 検査ブース | 4台 | 2,000 | 2,800 | 8人 | 検査治具の交換 | 15分 |
機械単価は、その機械を1時間動かすためにかかるコストです。償却費、電気代、保守費を含みます。時間単価は、作業者1人が1時間働くときの人件費です。
設備のほかに、計画を作る人も必要です。この工場では計画担当者が2人おり、1人あたり月60時間を計画づくりと組み替えに使っています。
4. 生産管理のポイント
(1) 納期遅れの最小化
バンパーの納入先は自動車メーカーの組立ラインです。1日でも遅らせると、納入先のラインが止まり大きな損害が発生します。そのため納期は絶対の条件として扱われ、ほかの都合よりも優先されます。
納期に間に合わなかったオーダの数を納期遅延件数と呼びます。この連載では、これを納期の管理指標として使います。
(2) 段取り時間の最小化 – 金型交換と色替え洗浄
前の品番を作り終えても、次の品番はすぐには作れません。金型を替え、材料を入れ替え、試し打ちをして寸法を確かめる必要があります。この準備にかかる時間を段取り時間と呼びます。長さは、どの品番の次にどの品番を流すかで変わります。
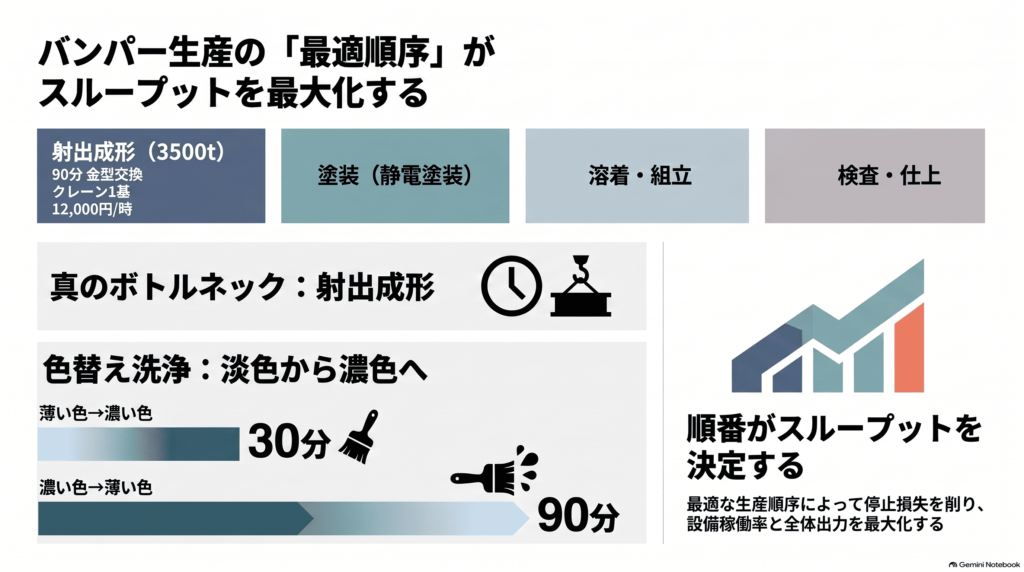
バンパーの金型は数十トンあり、交換には天井クレーンを使います。この工場のクレーンは1基です。そのため、2台の成形機が同じ時刻に金型交換を始めることはできません。
表のとおり、金型交換には1回90分かかります。朝8時に2台とも金型交換の予定を入れると、2台目は9時30分まで着手できません。計画を組むときは、機械の空きだけでなくクレーンの空きも見る必要があります。
塗装では、生産順序による差がさらにはっきり出ます。黒を塗った後に白を塗ると、配管やノズルに残った黒が白の表面に点となって出ます。そのため洗浄を念入りに行う必要があり、90分ほどかかります。
逆に白の後に黒を塗る場合は、白が残っても黒には目立たないため、洗浄は30分ほどで終わります。この作業を色替え洗浄と呼びます。淡い色から濃い色へ順に流せば短く、濃い色から淡い色へ戻すと長くなります。
(3) ロットサイズの最適化
同じ品番を1回にまとめて作る量をロットサイズと呼びます。まとめる量を大きくすれば品番の切替が少なくなり、段取り時間は短くなります。
ただしロットサイズを大きくすると、後ろに並んだ別の品番の着手が遅れます。必要な数よりも多く作るため、在庫が増えます。ロットサイズは、段取り時間と納期と在庫の兼ね合いで決めます。
(4) 複数工程の同期化 – 工程間の待ち時間と製造リードタイムの最小化
4つの工程は、それぞれ別の段取り条件で動いています。射出成形は金型交換、塗装は色替え洗浄、溶着・組立は治具交換です。工程ごとに都合のよい順序を組むと、前の工程を終えた品物を次の工程がすぐに受け取れません。
製造を開始してから出荷するまでにかかる時間を製造リードタイムと呼びます。その大半は、工程間の待ち時間です。ある品物の成形が朝10時に終わっても、塗装の着手が夕方4時なら、その品物は6時間待ちます。
複数の工程を持つ工場では、製造リードタイムを短縮することが目標になります。そのために工程間の待ち時間を最小にし、前後の工程の着手時刻をそろえることを同期化と呼びます。製造リードタイムが短くなれば、同じ納期でも着手を遅らせられるため、在庫を持たずに納期を守れます。4つの工程を通した計画で見なければ、製造リードタイムは短くなりません。
(5) ボトルネック – 稼働率を高めてスループットを増やす
工場から1か月に出ていく完成品の量をスループットと呼びます。スループットは、いちばん能力に余裕のない工程で決まってしまいます。ほかの工程をどれだけ速くしても、その工程を通れる量より多くは出ていきません。この工程をボトルネックと呼びます。
この工場でボトルネックになるのは射出成形です。段取り時間が1回90分と4工程の中でいちばん長く、さらにクレーンが1基しかないため金型交換の待ちも発生します。
設備が実際に製品を作っていた時間の割合を設備稼働率と呼びます。射出成形の設備稼働率を上げれば、その分だけスループットが増えます。逆にほかの工程の設備稼働率をいくら上げても、スループットは増えません。
5. まとめ
バンパー工場のスケジュールを組む仕事は、数百に達する品番を4つの工程に割り付ける作業です。ここまで見てきたポイントは、納期遅れの最小化、段取り時間の最小化、ロットサイズの最適化、複数工程の同期化、そしてボトルネックの設備稼働率の向上でした。
この5つは互いに影響し合います。段取り時間はどの品番の次にどの品番を流すかで変わり、ロットサイズを大きくすれば段取り時間は短くなるが納期と在庫は悪くなります。そしてボトルネックの射出成形が止まっていれば、ほかで何をしてもスループットは増えません。
つまり生産順序を決める仕事は、5つのポイントを同時に扱いながら工場の生産能力そのものを左右する仕事です。
次回は、この工場で実際に何が起きているのかを、4つの課題として整理します。
あなたの工場では、設備が製品を作っていない時間を、1か月あたり何時間と答えられますか?


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【電線のAI生産スケジューリング 1】基礎知識 ~ 電線ができるまでの6工程と生産管理
 【電線のAI生産スケジューリング 2】課題 ~ 押出工程の段取り時間が利益を削る理由
 【電線のAI生産スケジューリング 5】失敗しない導入 ~ 押出1工程から始める小さな一歩
 【電線のAI生産スケジューリング 3】解決策 ~ 投入順序と工程の同期を一度に決める
 【電線のAI生産スケジューリング 4】ROI試算 ~ 6つのコストダウン項目で金額にする
 【電動アクチュエータのAI生産スケジューリング 1】基礎知識 ~ モータと減速機の加工・組立工程を、流す順番からやさしく解説
