
【電線のAI生産スケジューリング 1】基礎知識 ~ 電線ができるまでの6工程と生産管理
2026.09.28A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい生産計画の組み方を変えると、工場の利益はどれくらい向上するのか。この連載では5回かけて、課題の洗い出しから金額の試算、導入の第一歩までを順に見ていきます。初回は、電線がどのような工程でつくられ、どこで段取り時間が発生するのかを確認します。
はじめに ―― 利益を決めるのは「価値を生んでいない時間」
電線をつくる工場では、製品が1本も出てこない時間が毎日何時間も発生します。伸線機のダイスの交換、撚線機のボビンの入れ替え、押出機の樹脂と色の入れ替え。次の品番を作る準備にあてるこの時間を、段取り時間と呼びます。
段取り時間中でも、機械が止まっているか動いているかにかかわらず、電気は使われ、作業者も手を取られています。それでいて、売れる製品は1メートルも出てきません。製品の品質を決めるのは職人の腕ですが、工場の利益を決めているのは、こうした製品にならない時間の長さです。その時間がどこで生まれているのかを、工程ごとに追ってみます。
1. 電線とは何か ―― 用途と材料
電線は、電気を通す導体と、それを包む絶縁体からできています。導体には銅やアルミ、絶縁体には塩化ビニルや架橋ポリエチレンが使われます。この絶縁電線を何本かまとめ、外側をシース (外被) でもう一度覆ったものがケーブルです。
用途は、発電所から家庭までの送配電、建物の中の配線、機器の内部配線、通信設備と幅広くあります。太さ (導体断面積)、絶縁体の厚さ、色、適合する規格の組み合わせで品番が分かれ、その数は数千に達します。
主な材料と部材は次のとおりです。
- 銅の荒引線 (直径8mm程度。ここから細く伸ばしていく)
- 絶縁用の樹脂 (塩化ビニル、架橋ポリエチレンなど)
- シース用の樹脂 (外被になる樹脂)
- 介在物・押え巻きテープ (すき間を埋めて、ケーブルの形を丸く整える部材)
- 遮蔽材 (電気的なノイズを防ぐ銅テープや編組)
- ドラム (完成した電線を巻き取る木製や鋼製の巻枠)
2. 典型的な工場 ―― スケジュール対象となる6工程
電線は、銅を細く伸ばし (伸線)、より合わせ (撚線)、樹脂で覆い (絶縁押出)、何本かを束ねて (集合)、もう一度覆い (シース押出)、試験して巻き取る (検査・巻取)、という順に作られます。ここでは次のような設備構成の工場を想定します。この6工程が生産計画の対象です。
| 工程 | 機械 | 台数 | 機械単価(万円) | 時間単価 | 作業者 | 段取り条件 | 段取り時間(1回) |
| 伸線 | 連続伸線機 | 10台 | 3,000-8,000 | 6,000円/時間 | 1名/2-3台 | 線径・ダイス切替 | 30-60分 |
| 撚線 | 撚線機 | 10台 | 1,500-5,000 | 3,000円/時間 | 1名/2-3台 | ボビン入替・ピッチ切替 | 60-120分 |
| 絶縁押出 | 押出被覆ライン | 10台 | 8,000-20,000 | 9,500円/時間 | 2-3名/ライン | 樹脂・色替え・ダイス交換 | 60-180分 |
| 集合 | 集合機 | 5台 | 2,000-6,000 | 3,000円/時間 | 1-2名/台 | 芯数・撚り配列切替 | 45-90分 |
| シース押出 | シース押出ライン | 5台 | 10,000-25,000 | 12,000円/時間 | 3-4名/ライン | 樹脂・色替え・ダイス交換 | 90-180分 |
| 検査・巻取 | 試験機・巻取機 | 8台 | 500-2,000 | 3,000円/時間 | 1-2名/台 | 試験条件・ドラム段替え | 15-30分 |
設備は合計48台、品番数は3,000品番、稼働は2交替 (1台あたり月320時間) とします。製品は長いままドラムに巻かれて次の工程へ運ばれ、工程は前から後ろへ一本道でつながっています。前の工程が遅れれば、後ろの工程は待つことになります。
3. 現場と生産計画のポイント
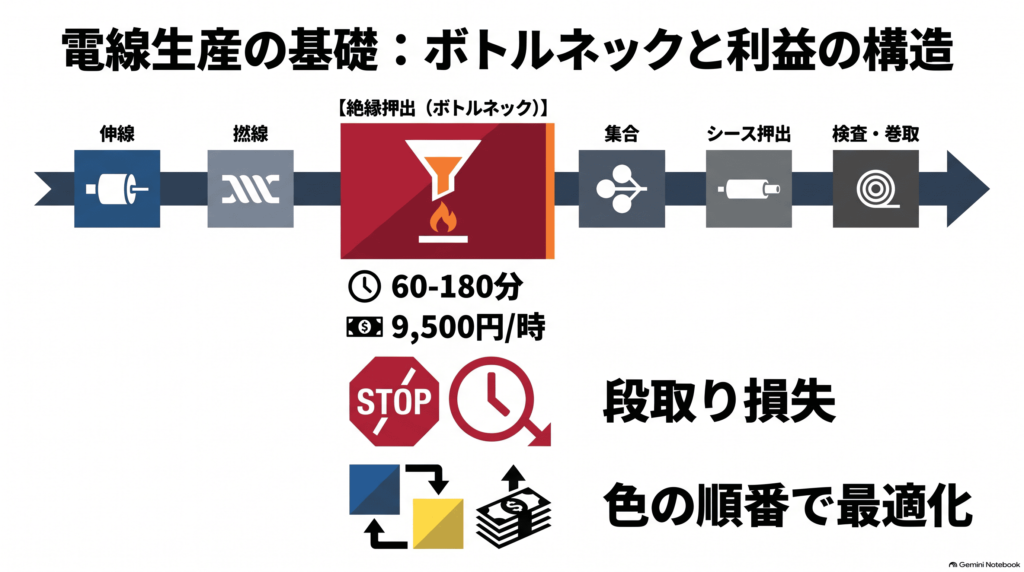
ボトルネックは絶縁押出工程
工場が1か月に作れる量は、いちばん能力に余裕のない工程で決まってしまいます。ほかの工程をどれだけ速くしても、この工程が処理できる量より多くは作れません。この工程をボトルネックと呼びます。この工場では絶縁押出工程がそれにあたります。理由は3つあります。
- 樹脂や色を替えるとき、押出機の中に残った樹脂を新しい樹脂で押し出して入れ替える必要があり (パージ)、段取り時間が1回60-180分と長い
- 時間単価が9,500円と高いので、止まっている1時間あたりの損失が大きい
- すべての品番が必ずこの工程を通る (シース押出を通るのは多芯のケーブル品番だけ)
絶縁押出が段取りで止まっている間は、工場全体で1時間あたりに作れる量 (スループット) が減ります。逆に、ここで段取り時間を削れた分は、そのまま増産できる余地になります。
段取りを担当する人数は工程で違う
伸線や撚線は1人が2-3台を見る多台持ちで、段取りも1人で回せます。一方、押出ラインは押出機の操作、材料の供給、巻取の見張りを分担するため、絶縁押出で2-3名、シース押出で3-4名が同時に担当します。同じ1時間の段取りでも、伸線は1人で行うので、人手はのべ1時間分です。シース押出は4人がかりなので、のべ4時間分の人手が使われます。工程によって、かかる人の手間は数倍違うということです。第4回では、この違いを人時 (人数 × 時間) という単位で数えます。
生産量を決めていない工程
最後の検査・巻取は8台あり、段取りも15-30分と短いため、押出から流れてくる量をそのまま処理できています。待ちの列ができないので、この工程が生産量の上限を決めることはありません。手を入れるべき場所は、段取りが長く単価の高い工程のほうです。
生産計画の課題
生産計画の仕事は、どの注文をどの機械でいつ作るかを決めることです。この工場では次の3点が難しさになります。
- 品番数が3,000あり、太さ・絶縁厚・色・規格の組み合わせで並べ方が人の手では数えきれない
- 押出の段取り時間は前にどの色を作ったかで変わるため、順番の付け方で結果が大きく動く
- 注文変更や銅・樹脂の入荷遅れが日常的に起こり、計画の作り直し (リスケジュール) が頻発する
4. まとめ
今回の内容は3つです。電線は6つの工程を決まった順に通り、途中で枝分かれも追い越しもしないこと。利益を左右するのは段取り時間だということ。そしてボトルネックは絶縁押出工程だということ。次回は、この工場で実際に何が起きているのかを4つの課題として整理します。
あなたの工場では、機械が製品を作っていない時間を、月あたり何時間と把握できていますか。


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【電線のAI生産スケジューリング 2】課題 ~ 押出工程の段取り時間が利益を削る理由
 【電線のAI生産スケジューリング 5】失敗しない導入 ~ 押出1工程から始める小さな一歩
 【電線のAI生産スケジューリング 3】解決策 ~ 投入順序と工程の同期を一度に決める
 【電線のAI生産スケジューリング 4】ROI試算 ~ 6つのコストダウン項目で金額にする
 【電動アクチュエータのAI生産スケジューリング 1】基礎知識 ~ モータと減速機の加工・組立工程を、流す順番からやさしく解説
 【ワイヤーハーネスのAI生産スケジューリング 5】失敗しない導入 ~ 一工程から始める進め方
