
【金属部品・ボディパネルのAI生産スケジューリング 1】基礎知識 ~ 140品番の大物パネルが流れるプレス工場の全体像
2026.10.09A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したいこの連載では、ボディパネルをつくる工場を例に、基礎知識、課題、解決策、ROI試算、導入の進め方の順に5回で説明します。1回目の今回は、工場の設備と工程と、生産管理で大事な5つのポイントを説明します。
1. 金属部品とは
自動車には、鋼板やアルミ板、鋼の棒材を加工した部品が数多く使われています。樹脂より強く、熱にも耐えるため、車体の骨格や、力と熱を受ける箇所に向いています。これらの部品をまとめて金属部品と呼びます。板を金型で押して形をつくるプレス加工は、金属部品の代表的な加工法の1つです。
2. ボディパネルとは ― 用途と構成部品
車体は、1枚の板をプレスで立体に成形した部品を組み合わせてつくります。この部品がボディパネルです。ドアやフード(ボンネット)、フェンダー、ルーフのように外から見える外板と、外板を裏から支える内板、力のかかる部分を厚くする補強材に分かれます。外板は塗装後に光の映り込みでゆがみが見えるため、わずかな凹凸も許されません。
ドアやフードは、外板と内板と補強材を組み合わせた組立品として納め、納入先で車体に取り付けられます。このように、より大きな製品に組み込まれる部品を構成部品と呼びます。組立品にするには、内板に補強材をスポット溶接し、外板の縁を内板にかぶせて折り返すヘミングという加工で一体にします。
この工場の納入先は、自動車の修理に使う補修用パネルを扱う部品商と、トラックの荷台や特装車を組む架装メーカーです。補修用パネルは、量産が終わった車種でも修理のために供給を続けるため、同じ品番が少しずつ長い期間にわたって出荷されます。架装メーカーは、自社の車体に合わせた図面でパネルを発注します。
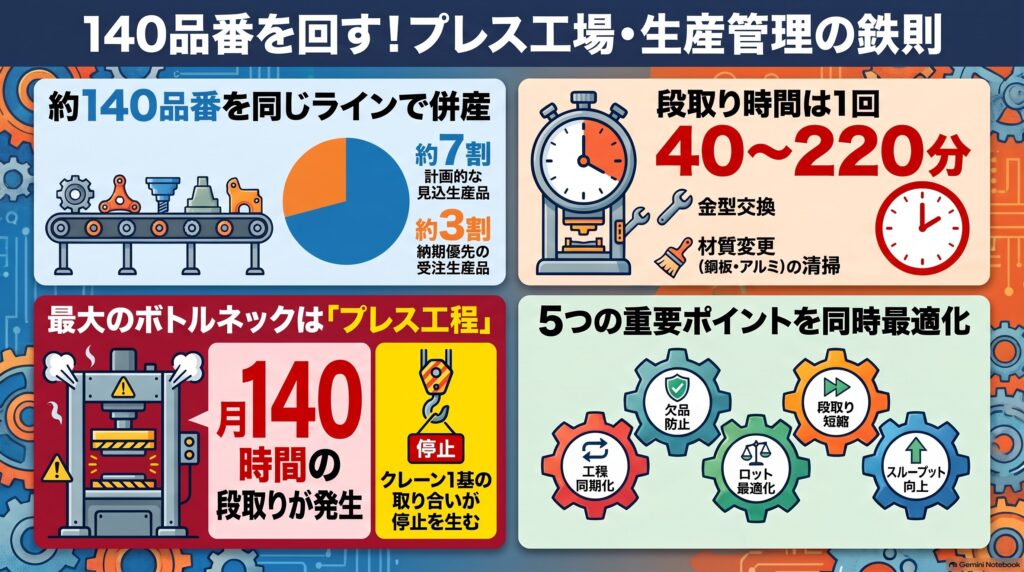
品番は、パネルの形状、穴の仕様、材質の組み合わせで決まります。形状は45種類あり、そのうち30種類には、年式やグレードによってモールやアンテナの取付穴だけが違う仕様がもう1つあるため、75品番になります。さらに、軽量化のためにアルミ板でもつくる品番が25あり、鋼板の75品番と合わせて100品番です。ここに架装メーカーの図面でつくる約40品番が加わり、全体は約140品番になります。
補修用の100品番は、形が決まっていて繰り返し出荷されるため、出荷の見込みに合わせて先につくり、在庫として持っておきます。この100品番を見込生産品と呼びます。見込生産品では、出荷のばらつきがあっても欠品しないように最低限持っておく在庫の量を決めておき、この量を安全在庫と呼びます。在庫が安全在庫を下回る前につくって補充する進め方を在庫補充生産と呼びます。
架装メーカー向けの約40品番は、オーダを受けてから、その納期に間に合うようにつくります。この進め方を受注生産と呼び、この約40品番を受注生産品と呼びます。品番数では、見込生産品が約7割、受注生産品が約3割です。
この工場では、着手の時期の決まり方が違う2種類の生産を、同じ設備で併産しています。見込生産品は在庫の残りから、受注生産品は納期から着手の時期が決まります。急ぎの生産が必要になるのは、見込生産品では在庫が安全在庫を下回りそうなとき、受注生産品では納期が近づいたときです。
3. 典型的な工場と、スケジュールの対象となる工程
想定するのは、2本のタンデムプレスラインを持つ中規模のボディパネル工場です。タンデムプレスラインはプレス機を4台一列に並べた設備で、絞り、縁切り、穴あけ、曲げを1台ずつ順に行います。1つのパネルを成形するには、4台分の金型が一組必要です。工場は2交替で1日16時間、月20日動いており、1ラインの月の稼働時間は320時間です。
ある品番から次の品番に移るときは、金型や治具を替え、材料を替え、最初の1枚を試しに加工して寸法を確かめます。この切替にかかる時間を段取り時間と呼びます。どの工程でも、段取りには作業者が2人つきます。下の表は、ブランキングから電着塗装までの5工程を、生産計画の対象としてまとめたものです。
| 工程 | 設備 | 台数 | 設備単価 | 作業者 | 段取り条件 | 段取り時間(1回) | 月間段取り時間 |
|---|---|---|---|---|---|---|---|
| ブランキング | ブランキングライン | 1ライン | 7,000円/時 | 2人 | コイルの材質・板幅の切替 | 30分 | 40時間 |
| プレス成形 | タンデムプレスライン | 2ライン | 28,000円/時 | 8人 | 金型の交換と材質の切替 | 40〜220分 | 140時間 |
| スポット溶接 | 溶接ロボットセル | 4セル | 4,000円/時 | 4人 | 溶接治具とプログラムの切替 | 20分 | 40時間 |
| ヘミング | ヘミングロボットセル | 3セル | 5,000円/時 | 3人 | ヘミング治具の交換 | 25分 | 30時間 |
| 電着塗装 | 電着塗装ライン | 1ライン | 12,000円/時 | 3人 | 前処理液の切替(鋼板/アルミ板) | 60分 | 20時間 |
| 合計 | — | — | — | 20人 | — | — | 270時間 |
工程は表の順に進みます。ブランキングでコイル状に巻いた鋼板やアルミ板をほどいてパネル1枚分の大きさに切り、プレス成形で立体にします。組立品になる品番は、スポット溶接で内板に補強材を付け、ヘミングで外板と一体にします。補修用の見込生産品は、さび止めの下塗りとして電着塗装をしてから出荷します。
表の設備単価は、購入代金を使用年数に割り振った額と保守のコストを、1ライン(セルの工程は1セル)の稼働時間で割った、1時間あたりの金額です。電力は動かした分だけかかるため、設備単価には含めていません。
作業者の時間単価は1人2,900円です。設備と作業者のほかに、計画を立てる計画担当者が3人、在庫と進み具合を管理する管理担当者が2人います。
(1) プレス成形の段取り時間は、前の品番で変わります
表のとおり、プレス成形の段取り時間は1回40分から220分まで幅があります。幅ができる理由は金型と材質の2つで、どちらも前後に流す品番の組み合わせで時間が変わります。
同じ形状で穴の仕様だけが違う品番に移るときは、穴あけ工程の金型1つを替える部分交換だけなので、段取りは40分で終わります。形状の違う品番に移るときは4台分の金型をすべて替える一式交換になるため、120分かかります。どちらの時間にも、最初の1枚を加工して寸法を確かめる時間が含まれます。
鋼板の後にアルミ板を流す場合は、金型に残った鉄粉がアルミの表面に付くと腐食の原因になるため、念入りな清掃が要ります。アルミ板から鋼板に戻すときも、金型に付いたアルミのかすを取り除く清掃をします。この工場では、鋼板からアルミ板への清掃に100分、アルミ板から鋼板への清掃に20分をかけています。金型の一式交換と鋼板からアルミ板への切替が重なると、120分と100分を足した220分が最長になります。
1ラインでは、月に部分交換が12回、一式交換が24回あります。このうち材質の切替を伴うものが、鋼板からアルミ板へ7回、アルミ板から鋼板へ7回あり、そのたびに清掃の時間が加わります。足し合わせると月4,200分、つまり70時間で、2ライン分が表の140時間になります。
金型は置き場に保管しており、ラインとの間の運搬には天井クレーンを使います。この工場の天井クレーンは1基です。1型の吊り替えに15分かかるため、一式交換では4型分の60分、クレーンを使います。2本のラインが同じ時刻に一式交換に入ると、後のラインはクレーンが空くまで最大60分待ちます。
4. 生産管理で大事な5つのポイント
(1) 欠品と納期遅れを最小にする
見込生産品では、在庫が安全在庫を下回った回数を安全在庫違反回数として数え、この工場の主な指標にしています。部品商の先には修理を待つ車があり、欠品はそのまま修理の遅れになるためです。受注生産品では、約束した納期までに出荷することが基準になります。どちらも、生産順序の決め方で大きく変わります。
(2) 段取り時間を最小にする
段取りの間、設備は製品を1枚もつくりません。それでも設備のコストと作業者の人件費は発生します。表のとおり、5工程の月間段取り時間は合計270時間です。
(3) ロットサイズを最適にする
1回の生産でまとめてつくる枚数をロットサイズと呼びます。大きくすれば切替が減って段取り時間は短縮しますが、待っている別の品番の補充が遅れ、在庫も増えます。小さくすれば補充は早くなる一方で、切替が増えて段取り時間が増加します。品番ごとに出荷の量と時期が違うため、適した枚数も品番ごとに違います。
(4) 工程を同期させ、製造リードタイムを短くする
材料が工場に入ってから製品として出ていくまでの時間を製造リードタイムと呼びます。例えば、ドアの外板のプレス成形が10時に終わっても、ヘミングの着手が翌日の8時になれば、外板は加工の途中のまま22時間置き場で待ち、その22時間も製造リードタイムに含まれます。工程ごとに段取りが少なくなる順序で流すと、この待ちが工程ごとに加わり、製造リードタイムが長くなります。前の工程が終わった時刻に後の工程が着手できるよう、工程どうしの時刻をそろえることを同期化と呼びます。
(5) ボトルネックとスループット
工場が1か月に出荷できる量は、最も能力に余裕のない工程で決まります。この工程をボトルネックと呼び、単位時間あたりに工場から出ていく製品の量をスループットと呼びます。ボトルネック以外の工程をどれだけ速くしても、スループットは増えません。
この工場のボトルネックはプレス成形で、根拠は2つあります。月間段取り時間が140時間と5工程で最も長く、合計270時間の半分を超えていることと、天井クレーンが1基しかないため2本のラインが同時に金型を吊り替えられず、ラインが2本あっても2本分の生産量にはならないことです。
ボトルネックの判定とは別に、金額の面でもプレス成形の影響は大きくなります。設備単価が1時間28,000円と5工程で最も高く、同じ1時間止まったときに失うコストも最大になるためです。この差は第4回の試算に表れます。
5. まとめ
ボディパネルの工場では、約140品番が5つの工程を流れ、見込生産品の補充と受注生産品の納期対応が同じ設備を使うため、どちらを先に流すかを毎日決めなければなりません。プレス成形の段取り時間は、前後の品番の組み合わせによって40分から220分まで変わり、天井クレーン1基という制約も加わります。
5つのポイントは、互いに影響し合います。ロットサイズを大きくすれば段取り時間は短縮しますが補充が遅れて欠品に近づき、工程ごとに段取りが少なくなる順序を優先すれば同期化が崩れて製造リードタイムが長くなります。次回は、この関係が現場でどのような課題になって表れるのかを、4つに整理します。あなたの工場では、先月プレス成形の段取りに何時間かかったか、すぐに答えられますか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【電線のAI生産スケジューリング 1】基礎知識 ~ 電線ができるまでの6工程と生産管理
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 1】基礎知識 ~ 射出成形から検査までの工程と段取り時間
 【金属部品・アルミダイカストのAI生産スケジューリング 1】基礎知識 ~ 金型を替えるたびに最初の数個を捨てるダイカスト工場の全体像
 【金属部品・プレス部品のAI生産スケジューリング 1】基礎知識 ~ 400品番が流れるプレス工場の全体像
 【金属部品・プレス部品のAI生産スケジューリング 2】課題 ~ 現場を消耗させる4つの困りごと
 【電線のAI生産スケジューリング 2】課題 ~ 押出工程の段取り時間が利益を削る理由
