
【金属部品・ボディパネルのAI生産スケジューリング 2】課題 ~ 欠品と納期の特急対応が段取り時間を増やす4つの課題
2026.10.09A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の2回目です。前回は工場の設備と工程と、生産管理で大事な5つのポイントを説明しました。今回は、そのポイントが現場でどのような課題になっているかを4つに整理します。この4つについては、次の第3回で、最適化の4要素のどれが主に解決するかを示します。
想定する工場
第1回と同じ、2本のタンデムプレスラインを持つボディパネル工場です。約140品番のうち、補修用の見込生産品が100品番、架装メーカー向けの受注生産品が約40品番あり、この2種類を同じ設備で併産しています。生産計画は計画担当者3人が表計算ソフトで毎日作り直し、管理担当者2人が在庫と進み具合を見ています。
課題1. 欠品と受注生産品の納期が呼び込む特急対応
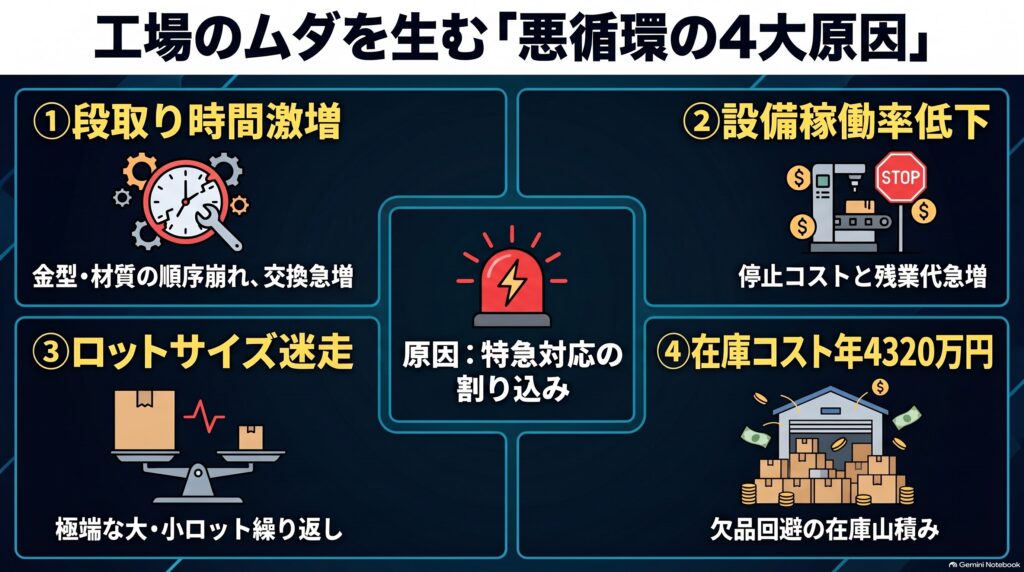
急ぎの生産が必要になる場面は2つあります。見込生産品では在庫が安全在庫を下回りそうな品番が、受注生産品では納期が近いのに着手していないオーダが見つかったときです。どちらの場合も、管理担当者がその品番を予定より早くつくるよう現場に指示します。この指示と、指示によって予定の間に入る生産を特急対応と呼びます。
特急対応で品番を予定の間に入れると、前後の金型と材質の順序が崩れます。同じ形状で続けて流すはずだった2つの仕様が離れれば、40分の部分交換が120分の一式交換に変わります。鋼板の間にアルミ板が入れば、鋼板からアルミ板への100分と、アルミ板から鋼板へ戻す20分の清掃が加わります。段取り時間が増加した分だけ後ろの品番の着手が遅れ、遅れた品番が次の特急対応の候補になります。
管理担当者2人は、在庫の確認と特急対応の指示に月110時間を使っています。この作業は製品を直接つくらないため、かかる人件費は間接人件費になります。指示によって生産順序が入れ替わっても、工場がつくれる量は増えません。
課題2. 段取り時間とコストの増加
第1回の表のとおり、5工程の月間段取り時間は270時間で、うち140時間がプレス成形です。1ラインあたりでは月70時間となり、月の稼働時間320時間の2割強にあたります。
段取りのコストは、作業者の人件費、資材と電力(清掃の洗浄剤、試しに加工して捨てるパネルの材料、設備の暖機の電力)、止まっている設備のコストの3つに分かれます。人件費は、段取りが予定より長引くと、その分の生産を残業で補うため、残業相当の単価がかかります。設備のコストは、購入代金を使用年数に割り振った償却費と保守のコストです。設備が止まっていても発生し、止まっている時間の分は製品で回収できません。
段取りが増えると、動ける時間のうち実際に製品をつくった時間の割合、つまり設備稼働率が下がります。第1回で説明したとおり、プレス成形の段取り時間は前後の品番の組み合わせで変わります。したがって月270時間のうち一部は、生産順序の組み方によって生じている時間です。
課題3. 大ロットと小ロットを繰り返し、ロットサイズが定まらない
補修用パネルは1品番あたりの出荷が少ないため、現場は段取り時間を減らそうとして、1回に数か月分をまとめてつくる傾向があります。ロットサイズを大きくすると、切替が減って段取り時間は短縮します。ただし1つの品番がラインを長い時間使うため、待っている別の見込生産品の補充と受注生産品の着手が遅れます。
遅れた見込生産品の在庫が安全在庫を下回ると、安全在庫違反回数が増えるため、今度はロットサイズを小さくします。すると切替が増えて段取り時間が増加し、ボトルネックのプレス成形で製品をつくれる時間が減ります。現場は、大ロットと小ロットを交互に繰り返します。
適したロットサイズは、一度決めて終わりではなく、需要やオーダの状況に応じて変わります。見込生産品では品番ごとの出荷の量と在庫の残りが、受注生産品ではオーダの枚数と納期までの日数が、需要の動きやオーダの入り方によって増えたり減ったりするためです。約140品番についてロットサイズを変えたとき、段取り時間と在庫がどれだけ増減するかは、手作業では計算できません。
課題4. 在庫保有コストの増加
第1回で説明した安全在庫は、出荷のばらつきがあっても欠品しないように持つ在庫です。欠品を避けようとするほど、この量は多めに決められます。課題3のように大ロットでまとめてつくれば、出荷を待つ製品の在庫も増えます。工程の間には、プレス成形を終えてヘミングを待つパネルなどの仕掛品がたまり、大きなパネルを入れるラックと置き場が必要になります。
原材料のコイル、仕掛品、製品は、会計上棚卸資産として扱われます。この工場の棚卸資産は3億6,000万円です。
在庫を持つと、倉庫やラックの保管コストと、在庫に使った資金をほかに使えないことによる負担がかかり、これを在庫保有コストと呼びます。在庫額に対するこの負担の割合を保管コスト率と呼び、この工場では年12%と見ています。3億6,000万円に掛けると、年4,320万円になります。
まとめ
4つの課題は、別々に起きているのではなく、1つが次の1つを引き起こしています。特急対応で金型と材質の順序が崩れると、段取り時間が増加します。その段取り時間を減らそうとロットサイズを大きくすると、補充が遅れて安全在庫違反が出て、特急対応がまた増えます。欠品に備えて安全在庫を積み増せば、在庫保有コストが増えます。
4つの課題の原因は1つです。安全在庫を下回りそうな品番や納期の接近が見つかるたびに生産順序が特急対応で組み直され、金型、材質、ロットサイズ、在庫を同時に見て順序を決められていないことです。次回は、この4つを1回の計算で同時に決める方法を説明します。あなたの工場では、明日プレス成形で流す品番の生産順序は、何を基準に決まっているでしょうか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【金属部品・アルミダイカストのAI生産スケジューリング 2】課題 ~ 特急対応と、止めても冷やせない炉が生む4つの課題
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 2】課題 ~ 督促と特急対応が段取り時間と在庫を増やす
 【金属部品・プレス部品のAI生産スケジューリング 2】課題 ~ 現場を消耗させる4つの困りごと
 【電線のAI生産スケジューリング 2】課題 ~ 押出工程の段取り時間が利益を削る理由
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 1】基礎知識 ~ 射出成形から検査までの工程と段取り時間
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 3】解決策 ~ 納期遅れと段取り時間を同時に最小化する計画を作る
