端子・バスバー工場の4つの課題 めっきの切替と在庫|端子・バスバーのAI生産スケジューリング 2
2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の2回目です。前回は、工場の設備と工程、ボトルネックであるフープめっきを説明しました。今回は、現場で実際に起きている課題を4つに整理します。
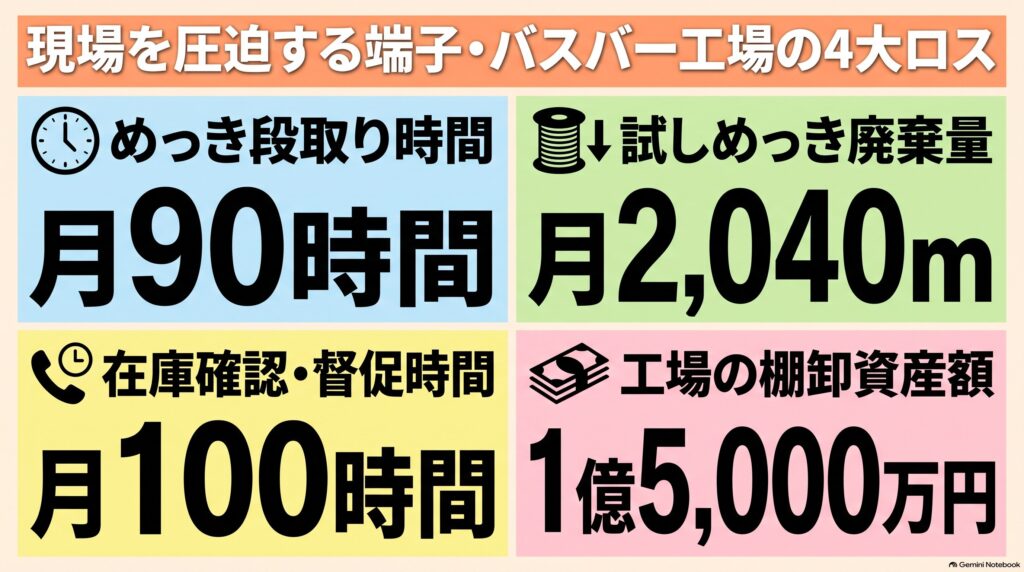
めっきラインの段取りは月90時間あり、試しめっきで捨てる帯は月2,040mになります。進捗管理担当者2人が、在庫の確認と、予定より早くつくるよう現場に求める作業にかけている時間は、月100時間です。
想定する工場
第1回と同じ、高速精密プレス機6台と、フープめっきライン1本を持つ端子とバスバーの工場です。約250品番のうち、見込生産品が200品番、受注生産品が約50品番あり、この2種類を同じ設備で併産しています。生産計画は計画担当者2人が表計算ソフトで毎日作り直し、進捗管理担当者2人が在庫と生産の進捗を管理しています。
課題1. めっきの切替と試しめっきによる段取り時間とコストの増加
第1回の表のとおり、5工程の月間段取り時間は206時間で、うち90時間がフープめっきです。3種類の切替のうち、全面めっきと部分めっきの間の切替は、向きによって時間が違います。
全面めっきから部分めっきに移るときは、めっきを付けない部分を覆うベルト状のカバー、つまりマスクを、帯に沿わせて取り付けます。そのうえで少しめっきをして、めっきが接点からずれていればマスクの位置を直し、もう一度めっきをして確かめます。この位置合わせまで含めて、100分かかります。部分めっきから全面めっきに戻るときは、マスクを外すだけで位置を合わせる必要がなく、この工場では40分としています。
めっきラインで1か月に行う段取りは、品番替えが60回、めっきの種類の切替が24回、全面めっきから部分めっきへの切替が12回、部分めっきから全面めっきへの切替が12回です。30分×60回+80分×24回+100分×12回+40分×12回で月5,400分、つまり90時間になります。90時間は、年間の稼働時間4,000時間を12で割った月約333時間の約3割にあたります。
段取りのコストは、作業者の人件費、資材と電力、止まっている設備のコストの3つに分かれます。人件費は、段取りが予定より長引くと、その分の生産を残業で補うため、残業相当の単価がかかります。資材と電力には、試しめっきで捨てる帯のほか、段取りでラインが止まっている間もめっき液の温度を保つ電力が含まれます。
試しめっきで捨てる帯は1回に10mから40mなので、損は小さいと考えがちです。実際には、めっきラインだけで月2,040mになります。捨てる帯は銅や銅合金でできており、銀めっきの品番では、帯に付けた銀もむだになります。
設備のコストは、購入代金を使用年数に割り振った償却費と保守のコストです。どちらも設備が止まっている間も発生し、その時間の分は製品で回収できません。段取り時間が増加すると、動ける時間のうち実際に製品をつくった時間の割合、つまり設備稼働率が下がります。
課題2. 欠品と受注生産品の納期による特急対応
見込生産品では在庫が安全在庫を下回りそうな品番が見つかったとき、受注生産品では納期が近いのに着手していないオーダが見つかったとき、進捗管理担当者はその品番を予定より早くつくるよう現場に求めます。これを督促と呼びます。督促を受けて、決めてあった生産順序を組み替えて急ぎの品番を先につくることを特急対応と呼びます。
特急対応で急ぎの品番を先につくると、前後に流す品番の組み合わせが変わり、めっきの種類の切替が増えます。すずめっきで続けて流すはずだった2品番の間に、その後ろに予定していた銀めっきの品番が入るとします。品番替え1回で30分だった段取りが、めっきの種類の切替2回の160分になります。試しめっきで捨てる帯も、10mから60mに増えます。
全面めっきの品番の間に部分めっきの品番が入れば、マスクの取り付けと取り外しが加わります。段取り時間が増加した分だけ後ろの品番の着手が遅れ、遅れた品番が次の特急対応の候補になります。
進捗管理担当者2人は、在庫の確認と督促に月100時間を使っています。この作業は製品を直接つくらないため、かかる人件費は間接人件費になります。督促によって生産順序が入れ替わっても、工場がつくれる量は増えません。
課題3. ロットサイズが最適化できず、在庫が増える
現場は、めっきの種類の切替を減らそうとして、すずめっきの品番を1週間分まとめて流します。1回の生産でまとめてつくる量をロットサイズと呼びます。ロットサイズを大きくすると段取り時間を短縮できます。その代わり、すずめっきの品番がめっきラインを長い時間使い、銀めっきの見込生産品の補充と受注生産品の着手が遅れます。
遅れた見込生産品の在庫が安全在庫を下回ると、今度はロットサイズを小さくし、切替が増えて段取り時間が増加します。現場は、大ロットと小ロットを交互に繰り返します。
大ロットで1週間分まとめてめっきした端子とバスバーは、出荷までの間、製品の在庫になります。欠品を避けようとするほど、第1回で説明した安全在庫も多めに決めるようになり、在庫はさらに増えます。
銅と銅合金のフープ、加工の途中の品物、製品は、会計上棚卸資産として扱われ、この工場では1億5,000万円あります。在庫を持つと、置き場の保管コストと、在庫に使った資金をほかに使えないことによる負担がかかり、これを在庫保有コストと呼びます。在庫額に対するこの負担の割合を保管コスト率と呼び、この工場では年10%としています。1億5,000万円に掛けると、年1,500万円になります。
課題4. プレスとめっきの同期がとれず、めっきラインの前でフープが待つ
第1回で説明したとおり、6台のプレス機で打ったフープは、すべて1本のめっきラインを通ります。順送プレスでは、金型の交換に90分かかるため、同じ金型を使う品番をまとめて打つほうが有利です。めっきラインでは、めっきの種類の切替に80分かかるため、同じめっきの種類の品番をまとめて流すほうが有利です。
金型とめっきの種類は、品番ごとに組み合わせが違います。同じ金型で打つ端子でも、すずめっきの品番と銀めっきの品番があるためです。
2つの工程で別々に生産順序を決めると、打ち終えたフープが、めっきラインがその品番のめっきの種類に切り替わるまで待つことになります。例えば、銀めっきの端子のプレス工程が火曜の14時に終わったとします。めっきラインがすずめっきの品番を流し続け、銀めっきに切り替わるのが水曜の8時なら、フープは加工の途中のまま18時間置き場で待ちます。
この加工の途中の品物を仕掛品と呼びます。材料が工場に入ってから製品として出ていくまでの時間を製造リードタイムと呼び、この18時間も製造リードタイムに含まれます。
めっきラインに合わせて、めっきの種類ごとにまとめて打つと、プレス機の金型の交換が増え、2人の段取り工の手が空くのを待つプレス機が出てきます。金型の交換の回数と、めっきの種類の切替の回数は、同じ1つの生産順序で決まります。一方の工程に合わせて順序を決めると、めっきラインの前で待つフープか、プレス工程の段取り時間のどちらかが増えます。前の工程が終わった時刻に後の工程が着手できるよう、工程どうしの順序と時刻をそろえることを同期化と呼びます。
まとめ
4つの課題は、それぞれ別に起きているのではなく、原因と結果の関係でつながっています。特急対応で前後に流す品番の組み合わせが変わると、めっきの種類の切替が増えて段取り時間が増加し、試しめっきで捨てる帯も増えます。全面めっきと部分めっきが交互になればマスクの付け外しも加わり、段取りが長引くほど、めっきラインの前でフープが待つ時間も長くなります。その段取り時間を短縮しようとロットサイズを大きくすると、在庫が増え、補充が遅れて特急対応がまた起きます。
4つの課題の原因は1つです。①金型、②めっきの種類、③全面めっきか部分めっきか、④段取り工の人数、⑤ロットサイズ、⑥プレス工程の完了時刻を同時に見ないまま生産順序を決め、安全在庫を下回りそうな品番や納期の接近が見つかるたびに、特急対応で組み替えていることです。次回は、この4つの課題を1回の計算でまとめて解決する方法を説明します。あなたの工場では、明日めっきラインで流す品番の生産順序は、何を基準に決まっているでしょうか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム

高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- 端子・バスバー工場の段取りはなぜ長い? 工程と設備の基礎|端子・バスバーのAI生産スケジューリング 1 - 2026年10月20日
- 端子・バスバー工場の4つの課題 めっきの切替と在庫|端子・バスバーのAI生産スケジューリング 2 - 2026年10月20日
- めっきの切替を減らす生産順序 最適化AIで何が変わる?|端子・バスバーのAI生産スケジューリング 3 - 2026年10月20日
 【金属部品・アルミダイカストのAI生産スケジューリング 2】課題 ~ 特急対応と、止めても冷やせない炉が生む4つの課題
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 2】課題 ~ 督促と特急対応が段取り時間と在庫を増やす
 【金属部品・プレス部品のAI生産スケジューリング 2】課題 ~ 現場を消耗させる4つの困りごと
 【金属部品・ボディパネルのAI生産スケジューリング 2】課題 ~ 欠品と納期の特急対応が段取り時間を増やす4つの課題
 ばね工場の生産管理で起きる4つの課題 段取り・特急対応・在庫|冷間成形ばねのAI生産スケジューリング 2
 【電線のAI生産スケジューリング 2】課題 ~ 押出工程の段取り時間が利益を削る理由
