端子・バスバー工場の段取りはなぜ長い? 工程と設備の基礎|端子・バスバーのAI生産スケジューリング 1
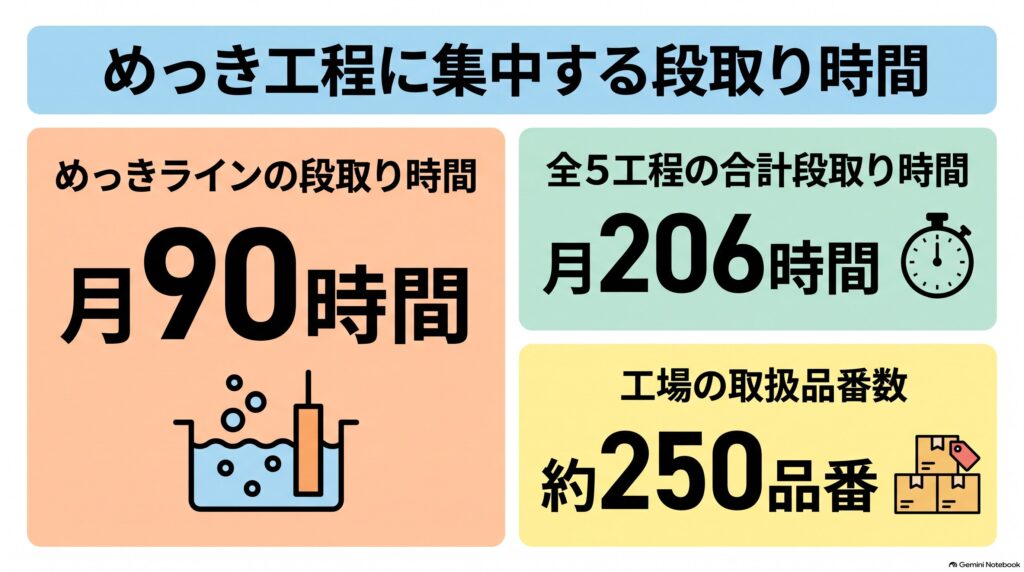
2026.10.20A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したいこの連載では、自動車の端子とEVのバスバーをつくる工場を例に、基礎知識、課題、解決策、ROI試算、導入の進め方の順に5回で説明します。1回目の今回は、端子とバスバーの役割と工場の全体像を取り上げます。例にする工場では、段取り時間が5工程で月206時間あり、うち90時間が1本のめっきラインに集まっています。
1. 金属部品とは
自動車には、鋼板やアルミ、銅を加工した部品が数多く使われています。金属は樹脂より強く熱にも耐え、銅は電気をよく通すため、力を受ける箇所や電気を流す箇所に向いています。これらの部品をまとめて金属部品と呼びます。電気をつなぐ端子とバスバーも、銅を加工した金属部品です。
2. 端子・バスバーとは ― 用途と構成部品
端子は、電線の先に付けて、相手の部品と電気をつなぐ小さな金属部品です。自動車の電線の束であるワイヤーハーネスは800から1,200の回路でできており(静岡労働局の資料)、電線の先にはそれぞれ端子が付きます。
バスバーは、銅の板や棒でできた部品で、電線より大きな電流を流せます。EVでは電池とインバータとモーターの間の配電に使われます。EVはガソリン車の2倍から3倍の銅を使うという報告もあります(2019年、業界ニュースのSMM)。
端子はコネクタの中に、バスバーは電池パックの中に組み込まれて車に載ります。このように、より大きな製品の一部として使われる部品を構成部品と呼びます。
端子もバスバーも、銅や銅合金の帯をコイル状に巻いた材料から、プレス機で打ち抜いてつくります。このコイル状の帯をフープと呼びます。
打ち抜いたあとは、相手の部品との接触をよくし、錆を防ぐために、表面にめっきをします。下地にニッケルを付けたうえで、安く錆びにくいすずか、大きな電流と熱に強い銀を付けます。
めっきの付け方は2通りあります。帯の表と裏を端から端までめっきで覆う付け方を全面めっきと呼びます。これに対して、相手の端子と触れ合う接点の部分にだけ銀などを付け、ほかの部分には付けない付け方を部分めっきと呼びます。部分めっきは、高い銀を必要な所にだけ使えるため、材料のコストを抑えられます。
銅合金の種類と帯の幅と厚さ、形、めっきの種類、全面めっきか部分めっきかのうち、どれか1つでも違えば、別の品番になります。この連載で想定する工場では、端子とバスバーを合わせて約250品番を扱います。
量産車種向けの端子とバスバーの200品番は、先々の生産予定として知らされる数量、つまり内示数量に合わせて先につくり、在庫として持っておきます。この200品番を見込生産品と呼びます。欠品しないように最低限持っておく在庫の量を決めておき、この量を安全在庫と呼びます。在庫が安全在庫を下回る前につくって補充する進め方が、在庫補充生産です。
補修用や生産台数の少ない車種、試作の端子とバスバー約50品番は、オーダを受けてから納期に間に合うようにつくります。この50品番を受注生産品と呼びます。急ぎの生産が必要になるのは、見込生産品では在庫が安全在庫を下回りそうなとき、受注生産品では納期が近づいたときです。
3. 典型的な工場と、スケジュールの対象となる工程
想定するのは、高速精密プレス機を6台、フープめっきラインを1本持ち、打ち抜きから検査までを1か所で行う中規模の工場です。工場は2交替で1日16時間、年250日動いており、1台・1ラインの年間の稼働時間は4,000時間です。
ある品番から次の品番に移るときは、設備の設定を替えてから生産を始めます。この切替にかかる時間を段取り時間と呼びます。
下の表は、順送プレスから検査・巻取りまでの5工程を、生産計画の対象としてまとめたものです。工程は表の順に進みます。最初の工程では、プレス機が1回上下するたびにフープを少しずつ送り、1つの金型の中に並べた打抜きと曲げの加工を順に通して、端子やバスバーの形をつくります。この金型を順送金型と呼び、順送金型を使うプレス機で形をつくるこの工程を、順送プレスと呼びます。
次にフープのまま連続でめっきをします。端子はそのまま検査してリールに巻き、バスバーは帯から切り離して曲げ、樹脂で覆う絶縁被覆をしてから検査して箱に詰めます。表の設備単価は設備1台(めっき、絶縁被覆、検査・巻取りは1ライン)の1時間あたりのコストで、第4回で使います。
| 工程 | 設備 | 台数 | 設備単価 | 作業者 | 段取り条件 | 段取り時間(1回) | 月間段取り時間 |
|---|---|---|---|---|---|---|---|
| 順送プレス | 高速精密プレス機 | 6台 | 1,500円/時 | 3人 | 金型の交換、フープの掛け替え | 15〜90分 | 66時間 |
| フープめっき | フープめっきライン | 1ライン | 11,250円/時 | 3人 | 品番替え、めっきの種類の切替、マスクの付け外し | 30〜100分 | 90時間 |
| 切断・曲げ | 切断・曲げ機 | 2台 | 750円/時 | 2人 | 曲げ型の交換 | 30分 | 20時間 |
| 絶縁被覆 | 絶縁被覆ライン | 1ライン | 3,750円/時 | 2人 | 治具と被覆の範囲の切替 | 40分 | 10時間 |
| 検査・巻取り | 検査・巻取りライン | 2ライン | 600円/時 | 2人 | 検査の基準とリールの交換 | 15分 | 20時間 |
| 合計 | — | — | — | 12人 | — | — | 206時間 |
フープめっきの段取りは、前後の品番で30分から100分まで変わります
めっきの種類が同じで、幅や厚さだけが違う品番に移るときは、前のフープの終わりに次のフープの先をつなぎ、帯を通すガイドの幅を合わせるため、段取りは30分です。この切替を品番替えと呼びます。
すずから銀へ、銀からすずへとめっきの種類が替わるときは、帯を通すめっきの槽と、電流とライン速度の条件を替え、前の液を持ち込んでいないかを水洗で確かめるため80分かかります。この切替をめっきの種類の切替と呼びます。全面めっきと部分めっきの間の切替では、めっきを付けない部分を覆うマスクを付けるか外す作業が必要になり、最も長い場合は100分になります。
どの切替でも、条件を替えたあとに少しめっきをして、厚さと、めっきが付いた位置を確かめます。厚さが決められた範囲に入るまでにめっきした帯は、製品にならないので捨てます。このように最初の何mかをめっきして確かめることを試しめっきと呼びます。段取りはめっきの条件を替える時間だけだと考えがちですが、試しめっきで厚さと位置が合い、良品が出始めるまでが段取りです。
段取り工は2人、めっきラインは1本です
順送プレスの金型の交換は、表の作業者とは別に、専門に受け持つ段取り工が行います。段取り工は工場に2人です。ほかの工程では、その工程の作業者に応援の作業者が加わり、2人で段取りをします。
6台のプレス機で打ったフープは、端子もバスバーも、すべて1本のめっきラインを通ります。プレス工程とめっきラインの間で品物が待つことは、次回の課題の1つとして説明します。
4. 生産管理で目指すことと、ボトルネック
この工場の生産管理は、欠品と納期遅れを防ぎながら、段取り時間と在庫を減らすことを目指しています。見込生産品では、在庫が安全在庫を下回った回数を安全在庫違反回数として数え、主な指標にしています。端子が欠品すると、納入先のワイヤーハーネスの工場で電線に端子を付けられなくなるためです。
工場が1か月に出荷できる量は、最も能力に余裕のない工程で決まります。この工程をボトルネックと呼び、単位時間あたりに工場から出ていく製品の量をスループットと呼びます。
この工場のボトルネックはフープめっきで、根拠は2つあります。月間段取り時間が90時間と5工程で最も長く、合計206時間の4割余りを占めます。めっきラインは1本しかないため、段取りの間は6台のプレス機で打ったすべてのフープが待つことになり、プレス機が6台あっても6台分の生産量にはなりません。
5. まとめ
端子とバスバーの工場では、約250品番が5つの工程を流れ、見込生産品の補充と受注生産品の納期対応が同じ設備を使います。めっきラインの段取りは、前後の品番のめっきの種類と、全面めっきか部分めっきかで30分から100分まで変わり、そのラインは1本しかありません。次回は、欠品と納期遅れを防ぐことと、段取り時間と在庫を減らすことがなぜ両立しにくいのかを、4つの課題に分けて説明します。あなたの工場では、先月めっきの種類の切替が何回あったか、すぐに答えられますか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム

高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- 端子・バスバー工場の段取りはなぜ長い? 工程と設備の基礎|端子・バスバーのAI生産スケジューリング 1 - 2026年10月20日
- 端子・バスバー工場の4つの課題 めっきの切替と在庫|端子・バスバーのAI生産スケジューリング 2 - 2026年10月20日
- めっきの切替を減らす生産順序 最適化AIで何が変わる?|端子・バスバーのAI生産スケジューリング 3 - 2026年10月20日
 【金属部品・アルミダイカストのAI生産スケジューリング 1】基礎知識 ~ 金型を替えるたびに最初の数個を捨てるダイカスト工場の全体像
 【電線のAI生産スケジューリング 1】基礎知識 ~ 電線ができるまでの6工程と生産管理
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 1】基礎知識 ~ 射出成形から検査までの工程と段取り時間
 【金属部品・プレス部品のAI生産スケジューリング 1】基礎知識 ~ 400品番が流れるプレス工場の全体像
 【金属部品・ボディパネルのAI生産スケジューリング 1】基礎知識 ~ 140品番の大物パネルが流れるプレス工場の全体像
 ばね工場の段取り時間はなぜ長い? 工程と設備の基礎|冷間成形ばねのAI生産スケジューリング 1
