
【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 5】失敗しない導入 ~ 射出成形の1工程から始めて広げる
2026.09.28A1:生産計画・スケジューリング全5回の最終回です。第4回で年間のリターンを計算しました。今回は、その計算を実際の導入につなげるための進め方を扱います。
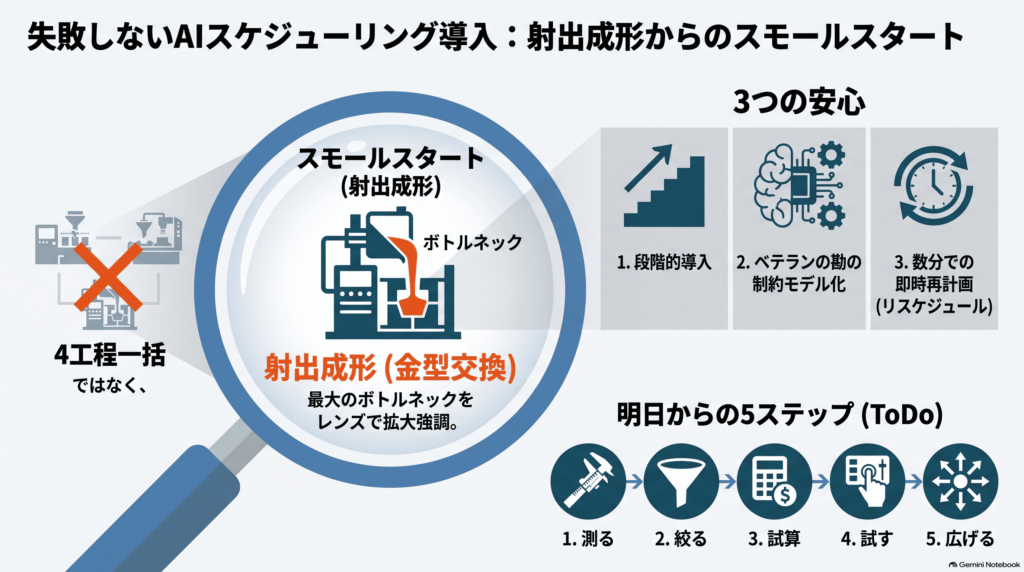
よくある不安
| 不安 | 不安の原因 |
| 全工程を一度に変えるのは難しい | 工程ごとに段取り条件が違うため、4工程すべての制約条件を最初に洗い出さなければならないと考えている |
| 現場が使ってくれないかもしれない | 計算で出た生産順序が現場の判断と食い違ったとき、なぜその順序なのかを説明できないと感じている |
| データをそろえるのが大変 | 段取り時間が記録として残っておらず、担当者の経験のなかにしかない |
不安を小さくする三つの視点
(1) 1工程からスモールスタート
まず射出成形だけを対象にします。工程を1つに絞れば、計画を作り直す範囲も、集めるデータの量も小さくなります。準備に時間がかからないため、早く結果を確かめられます。
(2) ベテランの勘は制約条件として文書化する
ベテランの勘は、口頭のままでは計算に使えません。まず文書に書き出し、計算のときに必ず守らせる条件、すなわち制約条件の形に整えて最適化AIに入力します。どう表現すればよいか分からない条件は、生産スケジューラのベンダー(開発元)に相談すれば、実現方法を示してもらえます。入力した制約条件は、後から運用しながら変更できます。
(3) リスケジュールは瞬時に可能
作った計画は、後から何度でも変えられます。制約条件を書き換えれば数分でリスケジュールできます。合わなければ元に戻せます。
最初に選ぶ工程はボトルネックの射出成形
最初に選ぶのは、第1回で見たボトルネックの工程です。この工場では射出成形です。ボトルネックで短くした時間は、そのまま工場全体の生産量の増加につながります。
射出成形だけを対象に、1か月の金型の生産順序を最適化AIに計算させます。比べる数字は1つだけです。1か月の金型交換にかかった時間の合計です。
射出成形で効果を確認できたら、次は塗装に広げます。色替え洗浄の順序を制約条件に加え、2工程の同期化まで計算させます。
まとめ
新しい設備を買わなくても、生産順序を見直せば段取り時間は短くできます。始め方も難しくはありません。まずボトルネックである射出成形を対象に、1か月の段取り時間を記録し、金型交換にかかった時間を導入前と比べてください。
記録した台数、1台あたりの月間段取り時間、機械単価を第4回の計算式に入れれば、自社の年間Return値が出ます。試して得た実際の段取り削減率に置き換えれば、金額の精度はさらに上がります。全工程に広げるかどうかは、その数字を見てから判断すれば十分です。
順番を変えれば、未来が変わります。
まず1工程だけ選ぶとしたら、あなたの工場ではどの工程にしますか?


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【電線のAI生産スケジューリング 5】失敗しない導入 ~ 押出1工程から始める小さな一歩
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 3】解決策 ~ 納期遅れと段取り時間を同時に最小化する計画を作る
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 1】基礎知識 ~ 射出成形から検査までの工程と段取り時間
 【電線のAI生産スケジューリング 1】基礎知識 ~ 電線ができるまでの6工程と生産管理
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 2】課題 ~ 督促と特急対応が段取り時間と在庫を増やす
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 4】ROI試算 ~ 年間3,189万円の内訳を計算式で確かめる
