
【金属部品・ネジのAI生産スケジューリング 1】基礎知識~伸線から表面処理までの工程と段取り時間
2026.09.29A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したいこの連載は全5回です。第1回は基礎知識、第2回は課題、第3回は解決策、第4回はROI試算、第5回は失敗しない導入という順で進みます。今回は、対象となる工場と工程を確認します。
1. 金属部品とは
金属の塊や線材を加工して目的の形に仕上げた部品が、金属部品です。樹脂部品に比べて強度と耐熱性に優れるため、力がかかる箇所や高温になる箇所に使われます。作り方は大きく2つに分かれます。材料を削り取って形を出す切削加工と、力を加えて形を変える塑性加工です。
切削加工は形の自由度が高い反面、削った分が切りくずとして捨てられ、1個あたりの加工時間も長くなります。塑性加工は材料の無駄が少なく、1台の機械で1分間に何百個も作れます。どちらを選ぶかは、形の複雑さと生産量で決まります。
ネジは塑性加工の代表例です。常温のまま線材を叩いて成形する冷間圧造という方法で作ります。加熱しないため寸法が安定します。さらに、叩かれて変形した金属は硬くなり、強度が上がります。この現象を加工硬化と呼びます。
2. ネジとは・用途・構成部品
2つ以上の部品を締め付けて固定するのが、ネジです。ねじ山のらせんが、回す力を軸の方向に引き付ける力に変えます。溶接や接着と違い、必要なときに外して組み直せる点が特徴です。
用途は建築の鉄骨や内装、什器、家電、電子機器、産業機械と幅が広く、屋外や水回りにも使われます。この幅の広さは、材質と表面処理の組み合わせで生まれます。同じ形のネジでも、屋外向けはステンレス、屋内向けは亜鉛めっきをかけた炭素鋼と作り分けます。
ネジは1本だけで機能するわけではありません。締結する箇所は、複数の部品の組み合わせで成り立ちます。この個々の部品を構成部品と呼びます。
・ボルト:ねじ山を持つ本体。頭部、首下、ねじ部からなる
・ナット:ボルトと組んで締め付ける相手側の部品
・平ワッシャ:座面の傷つきと荷重の集中を防ぐ
・ばね座金:振動によるゆるみを抑える
納入先の要望により、これらを組み合わせて1つの箱に詰めて納めることもあります。この連載でスケジュールの対象にするのは、このうちボルトの製造です。
ボルトがどれだけの力に耐えるかを表す等級を強度区分と呼び、4.8や8.8といった数字で示します。強度区分8.8以上の炭素鋼ボルトは、焼入れと焼戻しによって強度を確保します。
この連載で想定する工場は、強度区分4.8から5.8の炭素鋼ネジと、SUS304のステンレスネジを作っています。炭素鋼ネジは、線材を引き抜いた段階の強度で規格値を満たします。ステンレスネジは焼入れでは硬くならず、圧造の加工硬化で強度が上がります。どちらも焼入れを必要としないため、この工場には熱処理の設備がありません。
ネジの品番は、材質、呼び径、長さ、頭部形状、表面処理の組み合わせで決まります。呼び径はねじ部の外径のことで、M6やM8のように表します。材質2種類に呼び径6種類を掛ければ12通り、長さ8種類で96通り、頭部形状3種類で288通りです。このうち炭素鋼は半分の144通りで、ここに亜鉛めっきの膜厚と色の指定が納入先ごとに重なります。この分で100通りほど増え、この工場が扱う品番は約400になります。
3. 典型的な工場とスケジュールの対象となる工程
この工場の売り方は2つに分かれます。JIS規格に沿った規格品は、完成品の在庫を持ち、減った分を作り足す補充生産です。産業機械メーカーの図面に合わせて作る図面品は、オーダを受けてから作る受注生産です。品番の8割が規格品、2割が図面品です。
ネジは、線材を細く引き伸ばして所定の径にそろえ(伸線)、切って叩いて頭とおおよその形を作り(圧造)、ねじ山を転がして刻み(転造)、さびにくい膜を作り(表面処理)、寸法と外観を確かめて箱詰めします(検査・選別)。下の表が、想定する工場の設備です。
| 工程 | 機械 | 台数 | 機械単価 | 時間単価 | 作業者 | 段取り条件 | 段取り時間 |
| 伸線 | |||||||
| 圧造 | パーツフォーマー | 6台 | 9,000 | 3,000 | 6人 | 金型交換・材質切替 | 30〜180分 |
| 転造 | 転造盤 | 8台 | 3,000 | 2,900 | 4人 | 転造ダイス交換 | 30分 |
| 表面処理 | バレル処理ライン | 2ライン | 6,000 | 3,000 | 8人 | 処理液と治具の切替 | 60分 |
| 検査・選別 | 画像選別機 | 6台 | 1,500 | 2,700 | 6人 | 選別条件と治具の切替 | 15分 |
単価は円/時、段取り時間は1回あたりの値です。
機械単価は、その機械を1時間動かすためにかかるコストです。償却費、電気代、保守費を含みます。時間単価は、作業者1人が1時間働くときの人件費です。
表面処理は材質によって内容が変わります。炭素鋼ネジには亜鉛めっきを施し、ステンレスネジには表面の酸化膜を整える不動態化処理を行います。ネジを回転する容器に入れてまとめて仕上げるため、設備はバレル処理ラインと呼ばれます。
炭素鋼とステンレスは同じ2ラインを共用します。処理液が変わるたびに60分の切替が必要です。材質の切替はもちろん、炭素鋼どうしでもめっきの色が変われば処理液が変わります。
スケジュールを組む仕事そのものにも、人の時間がかかります。この工場では計画担当者が2人おり、1人あたり月50時間を計画づくりと組み替えに使っています。この時間も第4回の試算に含めます。
4. 生産管理のポイント
(1) 欠品と納期遅れの最小化
規格品の納入先は、自動車部品メーカーや機械部品の卸やネジ商社です。注文を受けたその日に在庫から出荷するため、在庫が切れた品番は売れず、納入先は他社から調達します。在庫切れ、すなわち欠品は、納期遅れではなく失注として跳ね返ります。ネジ1本の単価は数円から数十円ですが、一度他社に切り替えられた口座は簡単には戻りません。
欠品を防ぐため、品番ごとに、これを下回ると欠品の危険があるという在庫の下限を決めておきます。この下限を在庫Minと呼び、在庫が在庫Minを割り込んだ回数を在庫Min違反回数と呼びます。この連載では、これを規格品の管理指標として使います。
図面品は受注生産のため、こちらはオーダごとの納期を守ることが条件になります。1品番でも遅れれば、納入先の組立ラインが止まります。
(2) 段取り時間の最小化 – 金型交換と材質切替
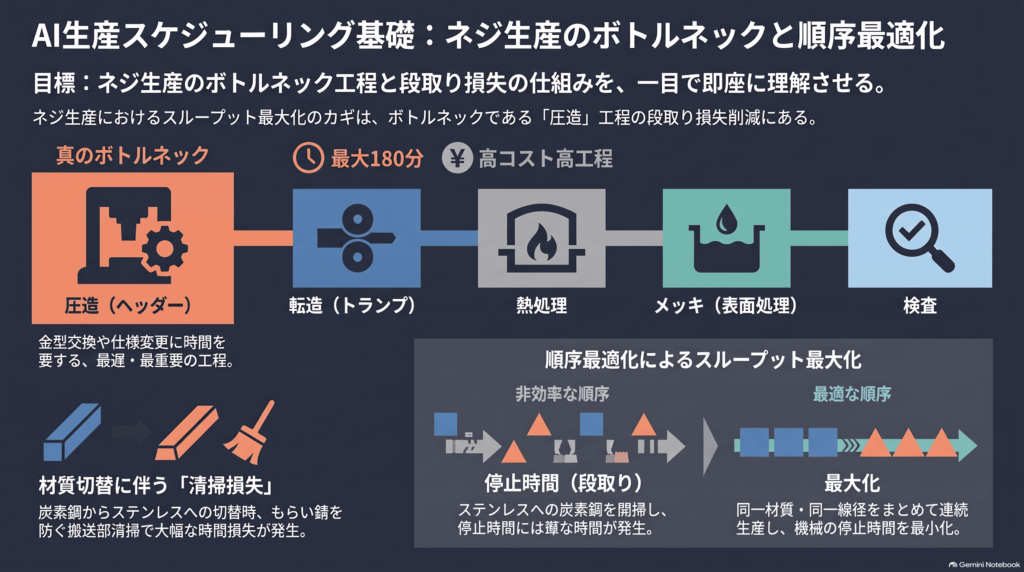
前の品番を作り終えても、次の品番はすぐには作れません。圧造では、パンチとダイスという1組の金型を外して付け替え、芯を合わせ、数個を試し打ちして頭の高さとねじ部の径を測ります。この準備にかかる時間を段取り時間と呼びます。
段取り時間は品番の組み合わせによって変わります。ねじの長さだけが違う品番へ移るなら、線材を切る長さを決める部分だけを替えれば済み、30分で終わります。呼び径や頭部形状が変わると金型を一式替えることになり、90分かかります。
材質を切り替えるときは、どちらからどちらへ移るかで所要時間が変わります。炭素鋼を流した後にステンレスを流す場合、パーツフォーマーの搬送部に残った鉄粉が、ステンレスの表面に付着します。この鉄粉が錆びると、ステンレス自体は錆びていないのに表面に錆が浮きます。これをもらい錆と呼びます。防ぐには搬送部の周辺を念入りに清掃する必要があり、90分かかります。
逆にステンレスの後に炭素鋼を流す場合は、付着したステンレスの粉が錆の原因にならないため、清掃は30分で済みます。同じ2つの材質でも、流す順序が逆になれば清掃時間は3倍違います。
材質が変わるときは、金型も替わることが多くなります。一式交換の90分と清掃の90分が重なれば、1回の段取りは180分です。表に示した30分から180分という幅は、この組み合わせによる差を表しています。
伸線機はダイスと潤滑剤を材質ごとに専用にし、線径切替と同時に入れ替えるため、鉄粉が残りません。この清掃が必要になるのは圧造だけです。表の伸線の段取り時間に材質切替が別立てで入っていないのは、この理由によります。
この清掃と、金型の芯出しや試し打ちは、いずれも段取り工が受け持ちます。この工場の段取り工は2人しかいないため、計画を組むときは、機械の空きだけでなく段取り工の空きも見る必要があります。
(3) ロットサイズの最適化
同じ品番を1回にまとめて作る量をロットサイズと呼びます。まとめる量を大きくすれば品番の切替が少なくなり、段取り時間は短くなります。
ただしロットサイズを大きくすると、後ろに並んだ別の品番の補充が遅れ、欠品の危険が増えます。欠品をおそれ必要な数よりも多く作るため、在庫も増えます。ネジは1回の生産が数万本に達するため、1回の判断で在庫が数万本の単位で動きます。ロットサイズは、段取り時間と納期と在庫の兼ね合いで決めます。
(4) 複数工程の同期化 – 工程間の待ち時間と製造リードタイムの最小化
5つの工程は、それぞれ別の段取り条件で動いています。伸線はダイス交換、圧造は金型交換と材質切替、転造はダイス交換、表面処理は処理液の切替、検査・選別は選別条件と治具の切替です。工程ごとに都合のよい順序を組むと、前の工程を終えた品物を次の工程がすぐに受け取れません。
製造を開始してから出荷するまでにかかる時間を製造リードタイムと呼びます。加工そのものは1本あたり1秒に満たないため、その大半は工程間の待ち時間です。ネジは数万本を1つのかごにまとめて運ぶため、ロット全数がそろうまで次の工程に進めません。待ち時間は数時間から数日になります。
複数の工程を持つ工場では、製造リードタイムを短縮することが目標になります。そのために工程間の待ち時間を最小にし、前後の工程の着手時刻をそろえることを同期化と呼びます。製造リードタイムが短くなれば、補充の指示から完成までが短くなります。在庫Minを低く抑えたまま、欠品を防げるようになります。5つの工程を通した計画で見なければ、製造リードタイムは短くなりません。
(5) ボトルネック – 稼働率を高めてスループットを増やす
工場から1か月に出ていく完成品の量をスループットと呼びます。スループットは、いちばん能力に余裕のない工程で決まります。ほかの工程をどれだけ速くしても、その工程を通れる量より多くは出ていきません。この工程をボトルネックと呼びます。
この工場でボトルネックになるのは圧造です。ボトルネックと判断する理由は2つあります。1つは段取り時間の長さです。1回で最大180分かかり、5工程の中でいちばん長くなります。材質と金型が同時に変わる切替では3時間動かせず、機械が使える時間が大きく削られます。ほかの工程は最長でも60分です。
もう1つは段取り工の人数です。パーツフォーマーは6台ありますが、段取りを担当できる段取り工は2人です。3台目の段取りは前の段取りが終わるまで着手できないため、台数の多さがそのまま余力にはなりません。
さらに、金額の面でも圧造の重みが大きくなります。圧造の機械単価は9,000円で、5工程の中で最も高い値です。同じ1時間止まっても、失う金額がいちばん大きい工程です。この差は第4回の試算にそのまま現れます。
設備が実際に製品を作っていた時間の割合を設備稼働率と呼びます。圧造の設備稼働率を上げれば、その分だけスループットが増えます。逆にほかの工程の設備稼働率をいくら上げても、スループットは増えません。
5. まとめ
ネジ工場のスケジュールを組む作業は、約400の品番を5つの工程に割り付けることです。ここまで見てきたのは、欠品と納期遅れの最小化、段取り時間の最小化、ロットサイズの最適化、複数工程の同期化、ボトルネックの設備稼働率の向上という5つのポイントです。
この5つは互いに影響し合います。ロットサイズを大きくすれば段取り時間は短くなりますが、他の品番で欠品の危険が増え、在庫も増えます。工程ごとに段取りの都合を優先すれば、同期化が崩れて製造リードタイムが伸びます。ボトルネックの圧造が止まっていれば、ほかの工程で何をしてもスループットは増えません。
つまり生産順序を決める仕事は、5つのポイントを同時に扱いながら、工場の生産能力そのものを左右します。
次回は、この工場で実際に何が起きているのかを、4つの課題として整理します。
あなたの工場では、設備が製品を作っていない時間を、1か月あたり何時間と答えられますか?


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【電線のAI生産スケジューリング 3】解決策 ~ 投入順序と工程の同期を一度に決める
 【電線のAI生産スケジューリング 4】ROI試算 ~ 6つのコストダウン項目で金額にする
 【電線のAI生産スケジューリング 5】失敗しない導入 ~ 押出1工程から始める小さな一歩
 【金属部品・アルミダイカストのAI生産スケジューリング 1】基礎知識 ~ 金型を替えるたびに最初の数個を捨てるダイカスト工場の全体像
 【金属部品・プレス部品のAI生産スケジューリング 1】基礎知識 ~ 400品番が流れるプレス工場の全体像
 【金属部品・プレス部品のAI生産スケジューリング 2】課題 ~ 現場を消耗させる4つの困りごと
