
生産スケジューラ導入の効果は年2,538万円 計算式で検算|鍛造のシャフト・ハブのAI生産スケジューリング 4
2026.11.03A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の4回目です。前回は、最適化AIが設備への割付け、投入順序、ロットサイズ、工程の同期の4要素を同時に決める考え方を説明しました。今回は、その効果を年間の金額に換算します。計算するのはReturn(導入で得られる効果)だけで、Investment(投資額)は製品や規模で変わるため扱いません。
1. 先に結論
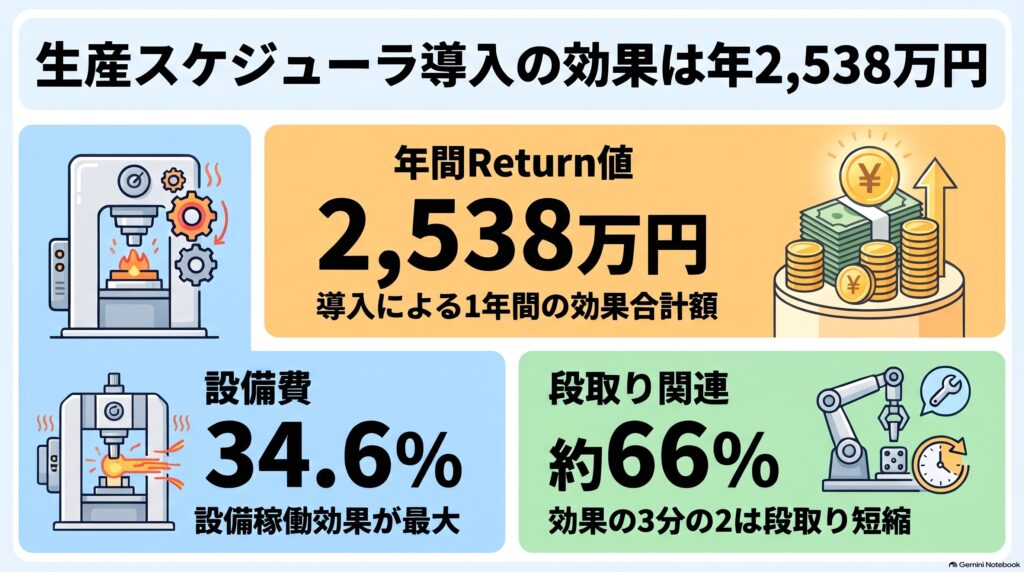
この工場の前提で計算すると、効果は年間25,382,502円、月額に換算すると2,115,209円です。1年あたりの効果の合計を年間Return値と呼びます。内訳で最も大きいのは、段取りで止まっていた設備が製品をつくれるようになる分の設備費です。
第3回の4要素は、それぞれ次のようにコストダウン項目に結びつきます。設備への割付けと投入順序で段取り時間を短縮すると、段取り人件費、段取りコスト、設備費が下がります。投入順序が納期と安全在庫を守れば、進捗管理担当者が督促する回数が減り、管理人件費が下がります。
ロットサイズと工程の同期で在庫が減れば、在庫保有コストが下がります。人が試行錯誤で生産順序を組み直す時間が減ると、計画作成人件費が下がります。
2. 前提値
計算に使う前提値は、下の表のとおりです。このうち段取り削減率は、この工場では5工程を合わせて23%と置きます。第3回の3ロットの例では段取り時間が半分になりましたが、減り方は週によって違うため、それより低く置いています。
| 前提値 | 値 | 根拠 |
|---|---|---|
| 品番数 | 約150 | 見込生産品約120 / 受注生産品約30 (第1回) |
| 月間段取り時間(5工程合計) | 315時間 | 第1回の表 |
| 段取り削減率 | 23% | 想定値 |
| 計画担当者数 | 2人 | 第2回 |
| 計画作成時間 | 70時間/月・人 | 想定値 (計画の作成と作り直しの時間) |
| 計画削減率 | 40% | 想定値 |
| 進捗管理担当者数 | 2人 | 第2回 |
| 管理時間 | 55時間/月・人 | 2人で月110時間 (第2回) |
| 管理削減率 | 50% | 想定値 |
| 計画人件費単価 | 4,700円/時 | 計画担当者の時間単価 |
| 管理人件費単価 | 5,000円/時 | 進捗管理担当者の時間単価 |
| 段取り人件費単価(残業相当) | 8,250円/時 | 2人×3,300円×割増1.25 |
| 資材電力単価 | 930円/時 | 捨てる部品と、金型の予熱の電力から計算 (下の段落) |
| 棚卸資産 | 1億8,000万円 | 棒鋼・ビレット・仕掛品・製品の合計 (第2回) |
| 在庫圧縮率 | 12% | 想定値 |
| 保管コスト率 | 10%/年 | 第2回 |
段取り人件費単価は、1人分の時間単価をもとに求めます。1人分の時間単価は、全産業の一般労働者の賃金の月額330,400円を月160時間で割り、社会保険などの負担として1.6を掛けた約3,304円を、100円単位に丸めて3,300円とします。段取りは、第1回のとおりどの工程でも2人で行い、長引いた分は残業で補うため、残業の単価で計算します。段取り人件費単価は、2人×3,300円×残業の割増1.25で8,250円です。
計画作成時間70時間と、計画人件費単価4,700円、管理人件費単価5,000円は、この工場で置いた値です。進捗管理担当者のほうが職位が高いため、単価も高くしています。計画と管理にかける時間の削減率と、在庫をどれだけ減らせるかの割合である在庫圧縮率は、この工場で見込んだ想定値です。
在庫圧縮率は、次の見込みによる値です。ロットサイズと工程の同期が適切になると、欠品を恐れて多めに設定していた安全在庫の分と、旋盤の前で待つ部品が減ります。この2つで棚卸資産の12%が減ると見込みました。
資材電力単価は、段取り1時間あたりにかかる資材と電力の金額です。内訳は、捨てる部品の材料、その部品を熱した電力、金型の予熱の電力の3つです。
まず、捨てる部品の材料費を計算します。熱間鍛造ラインでは、金型の交換のたびに初品を3個、S53Cから非調質鋼へ移る切替のたびに硬さを測る部品を2個捨てます。この工場では、部品1個のもとになるビレットを平均3kg、鋼1kgの材料費を150円と置き、第2回で数えた月306個×3kgで月918kg、材料費は月137,700円です。
次に、捨てる部品を熱するのに使った電力を計算します。この工場では、鋼1kgあたりの電力を0.4kWh、電気料金を1kWhあたり27円と置きます。918kg×0.4kWh×27円で、月約9,914円です。
最後に、金型の予熱の電力を計算します。この工場では、予熱台の電力を平均30kWと置きます。金型の交換は、鋼種の切替と重なるものを含めて1本あたり月30回、3本で月90回あるので、90回×1組を温める2時間×30kW×27円で月145,800円です。
資材電力単価は、材料と2つの電力を合わせた月約293,414円を、5工程の月間段取り時間315時間で割って求めます。1時間あたり約931円になり、10円単位に丸めて資材電力単価を930円/時とします。
3. 段取り時間と設備費はどれだけ減るか
段取り時間が月にどれだけ減るかは、工程ごとに台数×1台(熱間鍛造は1ライン)あたりの月間段取り時間×削減率で求め、5工程分を足します。設備費も同じように、工程ごとに削減時間×設備単価×12を計算して合計します。
設備単価は、第2回で説明した償却費と保守のコストを、1台・1ラインの年間の稼働時間で割った1時間あたりの金額です。償却費を設備の価格÷10年、保守を年に設備の価格の5%と置きます。
熱間鍛造ラインの設備単価は、1本の価格をこの工場では5億円と置いて求めます。5億円÷10年の5,000万円と、5億円の5%の2,500万円を足すと、年7,500万円です。これを第1回で示した年間の稼働時間4,000時間で割ると、設備単価は18,750円/時になります。ほかの4工程も同じ式で、価格を帯鋸2,000万円、旋盤6,000万円、高周波焼入れ装置1億円、研削盤と測定機8,000万円と置いています。
| 工程 | 台数 | 1台・1ラインあたり月間段取り時間 | 月間段取り時間 | 削減率 | 削減時間 | 設備単価 | 年間金額(設備費) |
|---|---|---|---|---|---|---|---|
| 切断 | 2台 | 10時間 | 20時間 | 23% | 4.6時間 | 750円/時 | 41,400円 |
| 熱間鍛造 | 3ライン | 49時間 | 147時間 | 23% | 33.81時間 | 18,750円/時 | 7,607,250円 |
| 旋削 | 10台 | 8時間 | 80時間 | 23% | 18.4時間 | 2,250円/時 | 496,800円 |
| 高周波焼入れ | 3台 | 12時間 | 36時間 | 23% | 8.28時間 | 3,750円/時 | 372,600円 |
| 研削・検査 | 4台 | 8時間 | 32時間 | 23% | 7.36時間 | 3,000円/時 | 264,960円 |
| 合計 | — | — | 315時間 | — | 72.45時間 | — | 8,783,010円 |
表のとおり、段取り時間は月72.45時間減り、設備費は年8,783,010円下がります。このうち熱間鍛造ラインが7,607,250円で、設備費の86.6%を占めます。設備単価は1台・1ラインあたりの金額なので、台数が複数ある工程でも削減時間の合計にそのまま掛けられます。金型の予熱の電力は段取りコストに計上しているので、設備費には含めていません。
4. 計画と管理の時間削減
計画にかける時間は、2人×70時間×40%で月56時間減ります。管理にかける時間は、2人×55時間×50%で月55時間減ります。管理時間にかかる人件費は、第2回で説明した間接人件費にあたります。
5. 6つのコストダウン項目
| コストダウン項目 | 計算式 | 年間金額 |
|---|---|---|
| 計画作成人件費 | 56時間×4,700円×12 | 3,158,400円 |
| 管理人件費 | 55時間×5,000円×12 | 3,300,000円 |
| 段取り人件費(残業相当) | 72.45時間×8,250円×12 | 7,172,550円 |
| 段取りコスト(資材・電力) | 72.45時間×930円×12 | 808,542円 |
| 在庫保有コスト | 1億8,000万円×12%×10% | 2,160,000円 |
| 設備費(段取り停止の解消) | 工程ごとに削減時間×設備単価×12を計算して足す | 8,783,010円 |
| 年間Return値 | — | 25,382,502円 |
第2回で示した在庫保有コストは、棚卸資産全体にかかるものです。ここで計算しているのは、そのもとになる棚卸資産が在庫圧縮率の分だけ減ったときに減る分です。
6. 合計と構成比
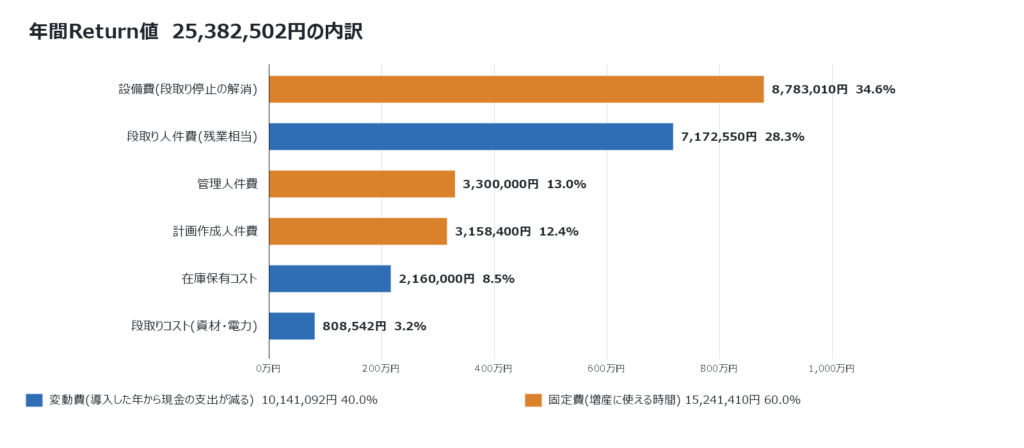
6つの項目が年間Return値に占める割合は、下の表のとおりです。構成比は小数第1位で丸めており、丸めた後の合計も100.0%になります。
| コストダウン項目 | 年間金額 | 構成比 |
|---|---|---|
| 計画作成人件費 | 3,158,400円 | 12.4% |
| 管理人件費 | 3,300,000円 | 13.0% |
| 段取り人件費(残業相当) | 7,172,550円 | 28.3% |
| 段取りコスト(資材・電力) | 808,542円 | 3.2% |
| 在庫保有コスト | 2,160,000円 | 8.5% |
| 設備費(段取り停止の解消) | 8,783,010円 | 34.6% |
| 合計 | 25,382,502円 | 100.0% |
段取りに関わる3項目(段取り人件費、段取りコスト、設備費)を足すと約66%になり、効果の3分の2は段取り時間の短縮によるものです。残る3分の1は、計画と管理に使っていた人の時間と、在庫を持つことによる負担の削減です。
7. 変動費と固定費に分けて理解する
年間Return値は、性質の違う2種類の効果からできています。分けておくと、社内で説明するときに、どの効果が現金の支出を減らすのかを示せます。
| 区分 | 該当するコストダウン項目 | 年間金額 | 構成比 |
|---|---|---|---|
| 変動費 | 段取り人件費、段取りコスト、在庫保有コスト | 10,141,092円 | 40.0% |
| 固定費 | 計画作成人件費、管理人件費、設備費 | 15,241,410円 | 60.0% |
| 合計 | — | 25,382,502円 | 100.0% |
変動費の10,141,092円は、残業代、捨てる部品の材料と電力、金型の予熱の電力、在庫の保管と資金のコストにあたります。どれも、導入した年から実際に支出が減るコストダウンです。
固定費の15,241,410円は、実際に支出が減るコストダウンではありません。計画担当者と進捗管理担当者の給与や、熱間鍛造ラインなどの設備の償却費は、導入後も変わらないためです。この金額は、設備の月72.45時間(うち熱間鍛造ライン33.81時間)と、計画と管理の担当者の月111時間を、新しいオーダに使えるようになることを表します。
需要が増えたときに、空いた設備と担当者の時間で増産すれば、熱間鍛造ラインを買い足さずに売上げと利益を伸ばせます。ただし、売上げになるのは、その時間に実際にオーダが入ったときです。
まとめ
第2回の4つの課題は、それぞれコストダウン項目に対応しています。段取り時間が短くなると段取り人件費、段取りコスト、設備費が下がり、特急対応が減ると督促にかける時間が減って管理人件費が下がります。ロットサイズを適切に決め、熱間鍛造ラインと旋削の同期をとると、多めにつくっていた在庫と旋盤の前で待つ部品が減り、在庫保有コストが下がります。段取りに関わる3項目の金額が大きいため、結果を最も左右するのは段取り削減率です。
次回は、導入を検討するときによく挙がる不安を小さくし、導入を成功させる進め方を取り上げます。あなたの工場の熱間鍛造ラインの月間段取り時間に、段取り人件費単価と設備単価を足した額を掛けて12倍すると、1年でいくらになるでしょうか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム

高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- 熱間鍛造工場の工程と設備 段取りが長くなる理由|鍛造のシャフト・ハブのAI生産スケジューリング 1 - 2026年11月3日
- 鍛造工場の4つの課題 金型交換と特急対応|鍛造のシャフト・ハブのAI生産スケジューリング 2 - 2026年11月3日
- 金型交換を減らす生産順序 有限能力スケジューリングとは|鍛造のシャフト・ハブのAI生産スケジューリング 3 - 2026年11月3日
 生産スケジューラ導入の効果は年2,250万円 計算式で検算|端子・バスバーのAI生産スケジューリング 4
 生産スケジューラ導入の効果は年2,870万円 計算式で検算|モーターコアのAI生産スケジューリング 4
 【金属部品・アルミダイカストのAI生産スケジューリング 4】ROI試算 ~ 年間Return値3,755万円を計算式で検算する
 【金属部品・ボディパネルのAI生産スケジューリング 4】ROI試算 ~ 年間Return値3,883万円を計算式で検算する
 生産スケジューラ導入の効果は年1,360万円 計算式で検算|冷間成形ばねのAI生産スケジューリング 4
 【金属部品・プレス部品のAI生産スケジューリング 4】ROI試算 ~ 年間Return値2,511万円の内訳を検算する
