
生産スケジューラ導入の3つの不安 成功させる進め方|鍛造のシャフト・ハブのAI生産スケジューリング 5
2026.11.03A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の最終回です。前回は年間Return値を6つのコストダウン項目に分けて計算しました。今回は、導入を検討するときによく挙がる3つの不安と、それを小さくする3つの視点を説明し、最初に選ぶ工程と次に広げる工程の順に、導入を成功させる進め方を示します。
1. よくある不安
導入を検討するときによく挙がる不安は、下の表の3つです。
| よくある不安 | 不安の原因 |
|---|---|
| 全工程を一度に変えるのは難しい | 全工程の計画の立て方を同時に変えると、現場の確認と手直しの量が一度に増えるため |
| 現場が使ってくれないかもしれない | これまでのやり方は信頼できるが、コンピュータが作った計画は、すぐには信頼できないため |
| データをそろえるのが大変 | 品番ごとの金型と鋼の種類、段取り時間、捨てた部品の個数が、紙の記録や担当者の記憶にしか残っていないため |
2. 不安を小さくする3つの視点
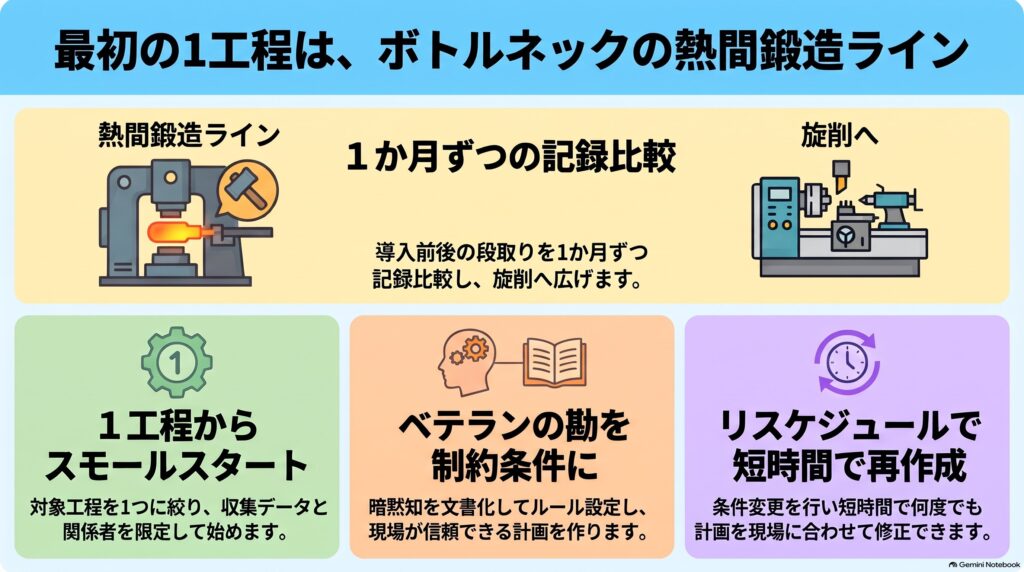
3つの不安は、次の3つの視点で小さくできます。対象を1工程に絞ること、ベテランの判断を制約条件にすること、リスケジュールで作り直すことです。
(1) 1工程からスモールスタート
対象を1工程に絞れば、集めるデータは、その工程を流れる品番と、段取りに関わるものだけです。計画を確認する人も、計画担当者と段取り工に限られます。
(2) ベテランの勘は制約条件として文書化する
ラインの使い分けや流す時間には、ベテランの段取り工が経験で覚えている決まりがあります。例えば、外輪Cの金型は3本のうち2号ラインでないと寸法が安定しない、非調質鋼の品番は硬さを測る担当者がいる昼の時間に流す、などです。このように、経験から身についていても言葉になっていない知識を暗黙知と呼びます。
暗黙知を文書にして、ほかの人や生産スケジューラが使える形にした知識が形式知です。ベテランの決まりを制約条件として生産スケジューラに設定すれば、暗黙知が形式知になり、ベテランの判断が計画に残るので、現場はできた計画を信頼しやすくなります。
(3) リスケジュールで、何度でも作り直せる
最初の計画が現場で守っている決まりに合わなくても、制約条件の設定を変更してリスケジュールすれば、計画を作り直せます。計画担当者が毎回同じ箇所を直しているなら、その内容を制約条件として加えます。試したあとで設定を変更できるため、条件は始めてから少しずつそろえられます。現場の決まりに合わせて作り直すたびに、計画は現場が信頼できるものに近づきます。
3. 最初に選ぶ工程は熱間鍛造ライン。導入前後の段取りの記録と、入力するデータ
最初の1工程は、第1回で説明したボトルネックの熱間鍛造ラインにします。導入前と導入後で比べて段取り削減率を算出する数字は、月間段取り時間です。
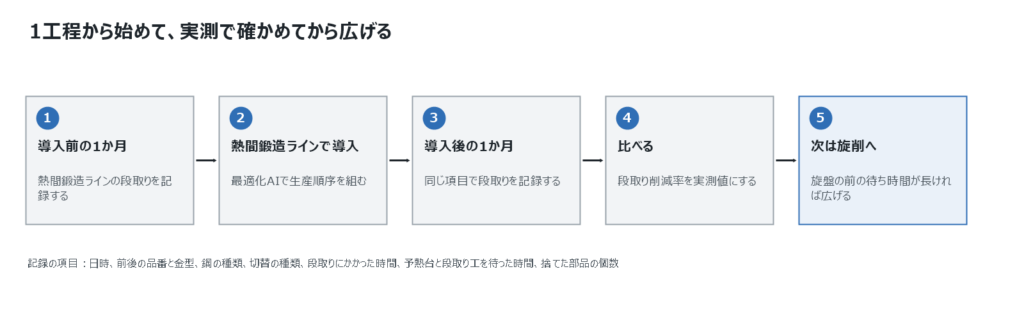
導入前と導入後の記録は、1か月ずつとります。段取り1回ごとに書く項目は、①日時、②前後の品番と金型、③鋼の種類、④切替の種類(金型の交換、鋼種の切替、その両方)、⑤段取りにかかった時間、⑥予熱台と段取り工の手が空くのを待った時間、⑦捨てた初品と硬さを測った部品の個数です。捨てた部品の個数は段取り時間とは別に数え、材料のコストとして、第4回の段取りコストの見直しに使います。
最適化AIに入力するデータは、次の5つです。段取り時間と捨てる部品の個数は導入前の記録から求め、ほかの4つは品番と設備の台帳と、在庫とオーダの記録から集めます。
- 品番ごとの金型、鋼の種類、部品の大きさ
- 金型の交換と鋼種の切替の段取り時間と、捨てる初品と硬さを測る部品の個数
- 見込生産品ごとの安全在庫と現在の在庫
- 受注生産品のオーダごとの納期と数量
- 熱間鍛造ラインの本数、予熱台の台数、段取り工の人数、熱処理炉に入れる時刻と、その前に置くタイムバッファ
4. 次に広げる工程は、旋削
次にどの工程へ広げるかは、導入後に、旋盤の前で部品が待つ時間をもとに決めます。熱間鍛造ラインの段取り時間を短縮しても、旋盤がつめを替える時刻が鍛造の予定と合わなければ、鍛造した部品が旋盤の前に何時間も積まれ、仕掛品が増えます。
旋盤の前で待つ時間が長ければ、次は旋削です。広げる段階では、第3回で説明した工程の同期を、熱間鍛造ラインと旋削の間で行います。
まとめ ― 順番を変えれば、未来が変わる
全工程を一度に変えなくても、ボトルネックの熱間鍛造ラインの1工程から始められます。導入前後の段取り時間を同じ項目で記録すれば、熱間鍛造ラインの段取り削減率を実測でき、第4回で置いた段取り削減率と比べられます。段取りで止まっていた時間を製品をつくる時間に変えてスループットを増やせるかどうかが、設備を増やす前に1工程で分かります。あなたの工場で、熱間鍛造ラインの段取りを1か月記録するとしたら、誰がどの項目を書くことになるでしょうか?
解説動画
この回の内容を、動画でも説明しています。
第1回から読む
全5回の最終回です。第1回から通して読むと、工場の全体像から導入の進め方までを順にたどれます。

高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- 熱間鍛造工場の工程と設備 段取りが長くなる理由|鍛造のシャフト・ハブのAI生産スケジューリング 1 - 2026年11月3日
- 鍛造工場の4つの課題 金型交換と特急対応|鍛造のシャフト・ハブのAI生産スケジューリング 2 - 2026年11月3日
- 金型交換を減らす生産順序 有限能力スケジューリングとは|鍛造のシャフト・ハブのAI生産スケジューリング 3 - 2026年11月3日
 生産スケジューラ導入はめっきライン1本から 記録の手順|端子・バスバーのAI生産スケジューリング 5
 生産スケジューラ導入は大型プレス2台から 記録の手順|モーターコアのAI生産スケジューリング 5
 【金属部品・アルミダイカストのAI生産スケジューリング 5】失敗しない導入 ~ ダイカストの段取り時間と捨てたショットを記録して1工程から始める
 【金属部品・ボディパネルのAI生産スケジューリング 5】失敗しない導入 ~ プレス成形の段取り時間を記録して1工程から始める
 生産スケジューラ導入を1工程から始める手順|冷間成形ばねのAI生産スケジューリング 5
 熱間鍛造工場の工程と設備 段取りが長くなる理由|鍛造のシャフト・ハブのAI生産スケジューリング 1
