
生産スケジューラ導入の効果は年2,966万円 計算式で検算|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 4
2026.11.15A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の4回目です。前回は、最適化AIが設備への割付け、投入順序、ロットサイズ、工程の同期の4要素を同時に決める考え方を説明しました。今回は、その効果を年間の金額に換算します。計算するのはReturn(導入で得られる効果)だけで、Investment(投資額)は製品や規模で変わるため扱いません。
1. 先に結論
この工場の前提で計算すると、効果は年間29,659,590円、月額に換算すると2,471,633円です。1年あたりの効果の合計を年間Return値と呼びます。内訳で最も大きいのは、段取りで止まっていた設備が製品をつくれるようになる分の設備費です。
第3回の4要素は、それぞれ次のようにコストダウン項目に結びつきます。設備への割付けと投入順序で段取り時間を短縮すると、段取り人件費、段取りコスト、設備費が下がります。投入順序が納期と安全在庫を守れば、進捗管理担当者が督促する回数が減り、管理人件費が下がります。
ロットサイズと工程の同期で在庫が減れば、在庫保有コストが下がります。計画作成人件費が下がるのは、人が試行錯誤で生産順序を組み直す時間が減るためです。
2. 前提値
計算に使う前提値は、下の表のとおりです。このうち段取り削減率は、この工場では5工程を合わせて25%と置きます。第3回の4ロットの例では段取り時間が半分ほどになりましたが、減り方は週によって違うので、それより低くしています。
| 前提値 | 値 | 根拠 |
|---|---|---|
| 品番数 | 約240 | 見込生産品約190 / 受注生産品約50 (第1回) |
| 月間段取り時間(5工程合計) | 232時間 | 第1回の表 |
| 段取り削減率 | 25% | 想定値 |
| 計画担当者数 | 3人 | 第2回 |
| 計画作成時間 | 60時間/月・人 | 想定値 (計画の作成と作り直しの時間) |
| 計画削減率 | 40% | 想定値 |
| 進捗管理担当者数 | 2人 | 第2回 |
| 管理時間 | 60時間/月・人 | 2人で月120時間 (第2回) |
| 管理削減率 | 50% | 想定値 |
| 計画人件費単価 | 4,600円/時 | 計画担当者の時間単価 |
| 管理人件費単価 | 5,000円/時 | 進捗管理担当者の時間単価 |
| 段取り人件費単価(残業相当) | 8,250円/時 | 2人×3,300円×割増1.25 |
| 資材電力単価 | 3,640円/時 | 溶かし直す溶湯と最初の型、切替の間の保温の電力から計算 (下の段落) |
| 棚卸資産 | 2億4,000万円 | 銑鉄と鉄くず・仕掛品・製品の合計 (第2回) |
| 在庫圧縮率 | 10% | 想定値 |
| 保管コスト率 | 10%/年 | 第2回 |
計画作成時間と、計画人件費単価、管理人件費単価は、この工場で置いた値です。進捗管理担当者のほうが職位が高いため、単価も高くしています。計画と管理にかける時間の削減率は、この工場で見込んだ想定値です。
段取り人件費単価は、1人分の時間単価をもとに求めます。1人分の時間単価は、全産業の一般労働者の賃金の月額330,400円を月160時間で割り、社会保険などの負担として1.6を掛けた約3,304円を、100円単位に丸めて3,300円とします。段取りは、第1回のとおりどの工程でも2人で行い、長引いた分は残業で補うので、残業の単価で計算します。段取り人件費単価は、2人×3,300円×残業の割増1.25で8,250円です。
資材電力単価は、段取り1時間あたりにかかる資材と電力の金額です。内訳は、抜いた溶湯を溶かし直す電力、溶かし直す最初の型の電力、材質の切替の間に溶湯を温めておく電力の3つです。抜いた溶湯と最初の型は固めて溶かし直すので、無駄になるのは鉄そのものではなく、もう一度溶かすための電力です。
まず、抜いた溶湯を溶かし直す電力を計算します。FCからFCDへの切替は2本で月24回あり、そのたびに溶湯を2t抜きます。この工場では、鉄1tを溶かす電力を500kWh、電気料金を1kWhあたり27円と置きます。2t×24回×500kWh×27円で、月648,000円です。
次に、溶かし直す最初の型の電力を計算します。この工場では、1型の鉄の重さを、製品と溶湯の通り道を合わせて20kgと置きます。第2回で数えた月168型×20kgで月3,360kg、1kgを溶かす電力0.5kWhと27円を掛けて、月45,360円です。
最後に、材質の切替の間に溶湯を温めておく電力を計算します。この工場では、誘導炉が溶湯を温めておく電力を100kWと置きます。材質の切替は、2本で40分の切替が月24回、100分の切替が月24回あり、合わせて56時間です。56時間×100kW×27円で、月151,200円です。
資材電力単価は、2つの溶かし直しと保温の電力を合わせた月844,560円を、5工程の月間段取り時間232時間で割って求めます。1時間あたり約3,640.3円になり、10円単位に丸めて資材電力単価を3,640円/時とします。
在庫をどれだけ減らせるかの割合である在庫圧縮率は、この工場で見込んだ想定値です。ロットサイズと工程の同期が適切になると、欠品を恐れて多めに設定していた安全在庫の分と、マシニングセンタの前で待つ鋳物が減ります。この2つで棚卸資産の10%が減ると見込みました。
3. 段取り時間と設備費はどれだけ減るか
段取り時間が月にどれだけ減るかは、工程ごとに、1台・1本・1セルあたりの月間段取り時間×台数×削減率で求め、5工程分を足します。設備費も同じように、工程ごとに削減時間×設備単価×12を計算して合計します。
設備単価は、第2回で説明した償却費と保守のコストを、1台・1本・1セルの年間の稼働時間で割った1時間あたりの金額です。償却費を設備の価格÷10年、保守を年に設備の価格の5%と置きます。この単価は1台・1本・1セルあたりなので、台数が複数ある工程でも、削減時間の合計にそのまま掛けられます。
造型ラインの設備単価は、1本の価格をこの工場では10億円と置いて求めます。10億円÷10年の1億円と、10億円の5%の5,000万円を足すと、年1億5,000万円です。これを第1回で示した年間の稼働時間4,000時間で割ると、設備単価は37,500円/時になります。ほかの4工程も同じ式で、価格を中子機6,000万円、加工セル1億5,000万円、マシニングセンタ8,000万円、塗装・組立・検査のライン1億5,000万円と置いています。
| 工程 | 台数 | 1台・1本・1セルあたり月間段取り時間 | 月間段取り時間 | 削減率 | 削減時間 | 設備単価 | 年間金額(設備費) |
|---|---|---|---|---|---|---|---|
| 中子造型 | 2台 | 15時間 | 30時間 | 25% | 7.5時間 | 2,250円/時 | 202,500円 |
| 造型・注湯 | 2本 | 43時間 | 86時間 | 25% | 21.5時間 | 37,500円/時 | 9,675,000円 |
| ディスクの加工 | 4セル | 10.5時間 | 42時間 | 25% | 10.5時間 | 5,625円/時 | 708,750円 |
| キャリパーの加工 | 6台 | 9時間 | 54時間 | 25% | 13.5時間 | 3,000円/時 | 486,000円 |
| 塗装・組立・検査 | 1本 | 20時間 | 20時間 | 25% | 5時間 | 5,625円/時 | 337,500円 |
| 合計 | — | — | 232時間 | — | 58時間 | — | 11,409,750円 |
表の設備費の合計のうち、84.8%を造型ラインが占めます。溶解の切替にかかる時間は造型ラインの段取り時間に数えているので、誘導炉の設備費はこの表に含めていません。
4. 計画と管理の時間削減
計画にかける時間は、3人×60時間×40%で月72時間減ります。管理にかける時間は、2人×60時間×50%で月60時間減ります。管理時間にかかる人件費は、第2回で説明した間接人件費にあたります。
5. 6つのコストダウン項目
| コストダウン項目 | 計算式 | 年間金額 | 構成比 |
|---|---|---|---|
| 計画作成人件費 | 72時間×4,600円×12 | 3,974,400円 | 13.4% |
| 管理人件費 | 60時間×5,000円×12 | 3,600,000円 | 12.1% |
| 段取り人件費(残業相当) | 58時間×8,250円×12 | 5,742,000円 | 19.4% |
| 段取りコスト(資材・電力) | 58時間×3,640円×12 | 2,533,440円 | 8.5% |
| 在庫保有コスト | 2億4,000万円×10%×10% | 2,400,000円 | 8.1% |
| 設備費(段取り停止の解消) | 工程ごとに削減時間×設備単価×12を計算して足す | 11,409,750円 | 38.5% |
| 年間Return値 | — | 29,659,590円 | 100.0% |
第2回で示した在庫保有コストは、棚卸資産全体にかかるものです。ここで計算しているのは、棚卸資産が在庫圧縮率の分だけ減ったときに下がる在庫保有コストです。ほかの5項目と違い、時間ではなく在庫の金額から求めます。
6. 合計と構成比
年間Return値の約3分の2は、段取り時間の短縮による効果です。5.の表で、段取りに関わる3項目(段取り人件費、段取りコスト、設備費)の構成比を足すと、約66%になります。残る約3分の1は、計画と管理に使っていた人の時間と、在庫を持つことによる負担の削減です。構成比は小数第1位で丸めており、丸めた後の合計も100.0%になります。
7. 変動費と固定費に分けて理解する
年間Return値は、性質の違う2種類の効果からできています。分けておくと、社内で説明するときに、どの効果が支出を減らすのかを示せます。下の図は、6つの項目を金額の大きい順に並べ、変動費を青、固定費をオレンジで塗り分けたものです。
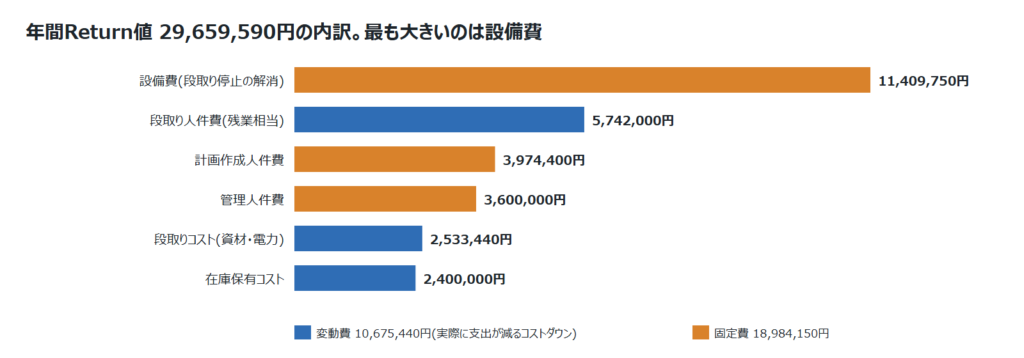
青の3項目(段取り人件費、段取りコスト、在庫保有コスト)が変動費で、合計は10,675,440円、年間Return値の36.0%です。残業代、溶湯と最初の型を溶かし直す電力、切替の間の保温の電力、在庫の保管と資金のコストにあたり、どれも導入した年から実際に支出が減るコストダウンです。
オレンジの3項目(設備費、計画作成人件費、管理人件費)が固定費で、合計は18,984,150円、年間Return値の64.0%です。こちらは、実際に支出が減るコストダウンではありません。計画担当者と進捗管理担当者の給与や、造型ラインなどの設備の償却費は、導入後も変わらないためです。この金額は、段取り時間を短縮して空いた設備の時間と、計画と管理の担当者の月132時間を、新しいオーダに使えるようになることを表します。
需要が増えたときに、空いた設備と担当者の時間で増産すれば、造型ラインを買い足さずに売上げと利益を伸ばせます。ただし、売上げになるのは、空いた時間に流すオーダを実際に受けたときです。
まとめ
第2回の4つの課題は、それぞれコストダウン項目に対応しています。段取り時間が短くなると段取り人件費、段取りコスト、設備費が下がり、特急対応が減ると督促にかける時間が減って管理人件費が下がります。ロットサイズを適切に決め、造型ラインとキャリパーの加工の同期をとると、多めにつくっていた在庫とマシニングセンタの前で待つ鋳物が減り、在庫保有コストが下がります。段取りに関わる3項目の金額が大きいため、結果を最も左右するのは段取り削減率です。
次回は、導入を検討するときによく挙がる不安を小さくし、導入を成功させる進め方を取り上げます。あなたの工場の造型ラインで、先月、材質の切替で止まっていた時間に、設備単価を掛けて12倍すると、1年でいくらになるでしょうか?
解説動画
この回の内容を、動画でも説明しています。
次のコラム

高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- ブレーキディスクとキャリパーの鋳造工場 工程と設備の基礎|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 1 - 2026年11月15日
- 鋳造工場の4つの課題 材質の切替と特急対応|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 2 - 2026年11月15日
- 材質の切替を減らす生産順序 有限能力スケジューリングとは|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 3 - 2026年11月15日
 生産スケジューラ導入の効果は年2,250万円 計算式で検算|端子・バスバーのAI生産スケジューリング 4
 生産スケジューラ導入の効果は年2,870万円 計算式で検算|モーターコアのAI生産スケジューリング 4
 生産スケジューラ導入の効果は年2,538万円 計算式で検算|鍛造のシャフト・ハブのAI生産スケジューリング 4
 【金属部品・アルミダイカストのAI生産スケジューリング 4】ROI試算 ~ 年間Return値3,755万円を計算式で検算する
 【金属部品・ボディパネルのAI生産スケジューリング 4】ROI試算 ~ 年間Return値3,883万円を計算式で検算する
 生産スケジューラ導入の効果は年1,360万円 計算式で検算|冷間成形ばねのAI生産スケジューリング 4
