
【トランスミッション工場のMPS 1】基礎知識 — 1台も多く作らない工場~在庫で守れない工場は、計画の精度でしか守れない
2026.10.01A1:生産計画・スケジューリング , S07:Auto MPS: 基準日程生産計画を最適化したいこのシリーズは、この一行を6回かけて説明する物語です。舞台は静岡県西部、東名高速沿いの内陸工業団地に建つ駿河工場(駆動ユニット事業部)。この4月に配属されたばかりの皆さんに、かさはら工場長、営業のこくぶんさん、生産計画担当のいまおかさん、そしてベテランのかみむらさんが、この工場の「計画」の話をしてくれます。
駿河工場ってどんな工場?
まず自分の職場を数字で見てみましょう。
駿河工場は、特定の自動車メーカーの系列に属さない独立系のトランスミッション専業メーカーの主力工場です。売上は年間約1,200億円。トランスミッション1基の平均単価が約20万円ですから、年産60万基。稼働日250日で割ると、1日あたり約2,400基の完成ユニットを送り出している計算になります。従業員は約2,000名。そのうち生産現場が1,450名、生産技術が180名、生産管理が60名。そして——ここを覚えておいてください——計画担当はたった8名です。年間1,200億円分のモノの流れを、8人が決めているのです。
作っている製品は、大きく3つのグループに分けられます。
- CVT系:軽自動車から中・大型車まで。この工場の主力です
- AT系:海外向けを含む自動変速機
- 電動系:HEV用ユニットとEV用減速機。工場の未来を左右する新参者です
完成ユニットとしては8つの系列があり、仕向け地/マッチング/制御仕様の違いまで数えると約150品番。その中に約3,000品番の内製部品と約4,000品番の購入部品がぶら下がっています。
トランスミッションという製品の「宿命」
新入社員の皆さんに最初に知ってほしいのは、トランスミッションという製品の3つの特徴です。
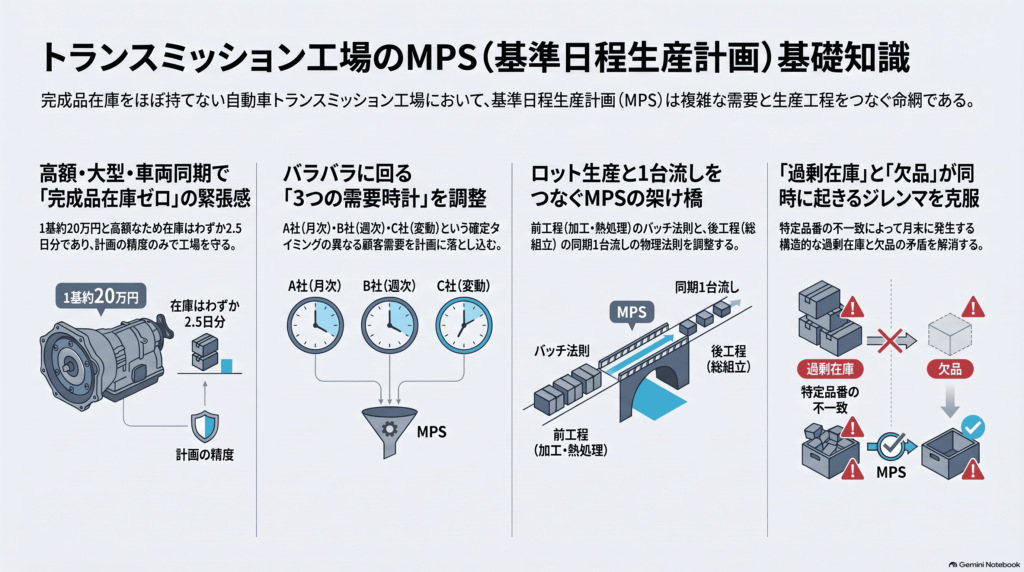
高額/大型/車両同期。
1基約20万円という高額さ。持ち上げるのに設備が要る大きさと重さ。そして最大の特徴が「車両同期」——トランスミッションは、お客様の完成車工場で車が組み立てられるタイミングに合わせて納める製品だということです。
ここから、この工場の宿命が生まれます。
完成品の在庫を持てないのです。
「売れるかもしれないから多めに作っておこう」ができない。20万円の製品を1,000基余分に作れば、それだけで2億円が置き場に眠ります。置き場もお金も、すぐに限界が来ます。しかも車種ごと・仕様ごとに品番が違うので、「作り置きしたけど注文が来なかった」ら、それはほぼ死に筋在庫です。
では逆に、在庫を持たないなら何で自分たちを守るのか。答えは冒頭の一行です。在庫で守れない工場は、計画の精度でしか守れない。お客様の車両の生産に同期して、必要なものを/必要なときに/必要なだけ作る。いわゆる**JIT(ジャスト・イン・タイム)**の考え方を、20万円のユニットで実践しているのがこの工場です。
だから駿河工場は、受注数を1台も多く作らず、1台も欠品させず、納期通りに納めることを目指します。完成ユニットの在庫は約10億円、日数にしてわずか2.5日分。これは自慢できる数字です。……ただし、月末になると話が変わるのですが、それは後ほど。
3つの違う時計が、工場の中で回っている
駿河工場は独立系なので、複数の自動車メーカーと取引しています。主要3社を並べてみましょう。
| 納入先 | 品目 | 数量比 | 内示・確定のサイクル |
| A社 | 小型車用CVT・中型車用CVT | 45% | 月次内示(3か月先まで)+旬別確定 |
| B社 | 中型車用CVT・HEVユニット | 30% | 週次内示+3日前確定、順序引き取り |
| C社 | 軽自動車用CVT | 15% | 月次内示のみ、月末に数量が振れる |
(このほかD社向けのAT輸出が10%あります)
「内示」とは、お客様から届く「来月このくらい買う予定です」という予告のことです。表をよく見てください。同じ『内示』という言葉なのに、3つの違う時計が工場の中で回っているのが分かるでしょうか。
A社の時計は月単位でゆっくり回り、3か月先まで見えます。B社の時計は週単位で回り、3日前にならないと確定しません。C社の時計は月単位なのに、月末になると針が急に動く。確度も、リズムも、バラバラ。この「時計の違い」が、この先のシリーズの主役になります。
工場の中に、2つの物理法則がある
次に、モノの流れを見てみましょう。
素材(鍛造・ダイカスト)→ 機械加工 → 浸炭熱処理 → 歯面仕上げ(研削)→ サブASSY → 総組立 → 全数検査 → 出荷
前半の加工工程では、ギヤやシャフトをロットでまとめて作ります。浸炭炉は1バッチ6〜8時間の窯ですし、歯車研削盤は品番を切り替えるたびに60〜90分の段取り替えが要ります。まとめて作らないと効率が出ない世界です。
一方、最後の総組立は混流2ライン。1本のラインの上を、違う品番のユニットが1基ずつ順番に流れていきます。お客様の車両の順序に合わせた、1台流しの世界です。 つまり、上流はロットで動き、組立は1台ずつ流れる。工場の中に2つの物理法則があるのです。ロットの世界と1台流しの世界。この2つをどうつなぐか——それが計画の仕事の核心です。
この物語の主役、MPSとは
ここで、シリーズの主役を1段落だけ定義しておきます。
工場の計画には階層があります。数か月〜数週間先を見て「どの週に/どの品番を/どれだけ作るか」を決めるのがMPS(基準日程生産計画)。それを受けて「今日、どの設備で、どの順番で作るか」を分単位で決めるのが詳細スケジューリング(DS)です。本シリーズは前者、「数週間先を、どの週にどれだけ作ると決めるか」=MPSの物語です。研削の段取り順序のような分単位の話は、面白いテーマですが本シリーズでは深追いしません。 なぜMPSがそれほど大事なのか。3つの時計で届くバラバラな数字を受け止め、ロットの世界と1台流しの世界の間に立って「今週はこれを作る」と決める——その決断の置き場所が、まさにMPSだからです。在庫という緩衝材を持たないこの工場では、MPSの一行一行が、そのまま現場の残業にも、お客様への納入にも直結します。
月末の、あの光景
さて、冒頭で「月末になると話が変わる」と言いました。
夕方の完成品置き場で、かみむらさんが新入社員の皆さんにこう漏らします。
「月末になると、なぜかいつも完成品置き場が溢れて、なのにC社さんには『足りない』と怒られるんです」
在庫2.5日分の優等生のはずの工場で、月末だけ完成品が10億円から15億円超に膨らむ月がある。置き場は溢れているのに、同じ月末にC社向けは欠品しかける。
あるはずのない在庫があって、ありえない欠品がある。
この矛盾こそ、次回から解き明かしていく駿河工場の課題です。ヒントは、さっきの「3つの時計」にあります。
皆さんの工場では、「在庫はあるのに欠品する」という矛盾、起きていませんか?

高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【電線のAI生産スケジューリング 4】ROI試算 ~ 6つのコストダウン項目で金額にする
 【電線のAI生産スケジューリング 5】失敗しない導入 ~ 押出1工程から始める小さな一歩
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 1】基礎知識 ~ 射出成形から検査までの工程と段取り時間
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 2】課題 ~ 督促と特急対応が段取り時間と在庫を増やす
 【金属部品・プレス部品のAI生産スケジューリング 1】基礎知識 ~ 400品番が流れるプレス工場の全体像
 【金属部品・プレス部品のAI生産スケジューリング 2】課題 ~ 現場を消耗させる4つの困りごと
