
【トランスミッション工場のMPS 2】課題 — 在庫はあるのに欠品する
2026.10.01A1:生産計画・スケジューリング , S07:Auto MPS: 基準日程生産計画を最適化したい月曜朝、ホワイトボードの前で
「先月の月末、また完成品置き場が溢れました。なのにC社さんからは『足りない』と催促の電話です」
駿河工場の会議室。かさはら工場長が腕を組んで切り出しました。前回ご紹介したとおり、駿河工場は完成ユニット8系列・約150品番を年産60万基、完成品在庫は約2.5日分しか持たないJITの優等生です。それなのに、月末になると置き場が溢れ、同じ月末に欠品ヒヤリが起きる。
あるはずのない在庫があって、ありえない欠品がある。 この二重の異常の正体を突き止めるため、営業のこくぶんさんがホワイトボードの前に立ちました。生産計画担当のいまおかさん、ベテランのかみむらさんも同席しています。今回は、この4人の対話から浮かび上がった4つの課題を整理します。
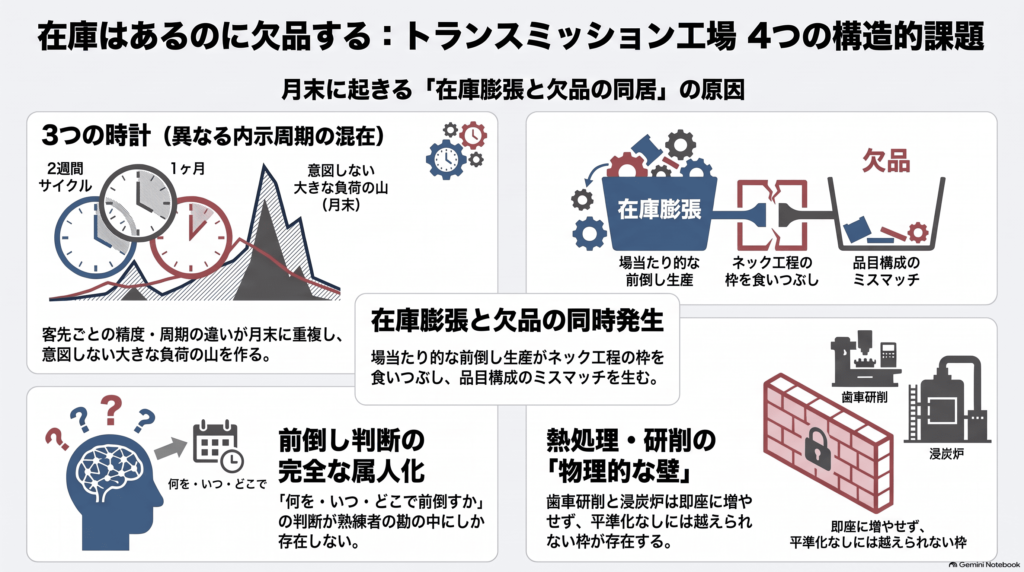
課題1:3つの時計問題 — どの数字を信じて作るのか
こくぶんさんがまず書いたのは、客先ごとの内示サイクルの違いでした。
「A社さんは月次内示+旬別確定/B社さんは週次内示+3日前確定/C社さんは月次内示のみで月末に数量が振れる。同じ『内示』という言葉なのに、3つの違う時計が工場の中で回っています」
いまおかさんが頷きます。「計画を立てる時点で、A社の数字は旬単位で固まっている。B社は3日先しか確定していない。C社に至っては、月初の内示が月末にどれだけ振れるか分からない。確度の違う数字が同じ計画表に混在しているんです」
実務の負担も深刻です。3社3様の内示フォーマットを取り込む作業はすべて手作業。計画担当8名の月間480時間のうち、約7割がデータ収集・転記・確認に消えています。数字を疑い、突き合わせ、直す作業に追われ、本来の仕事であるはずの「判断」に使える時間は3割しか残らない。
しかし本質的な問題は、フォーマットがバラバラなこと以上に、鮮度と確度の管理が計画に組み込まれていないことです。どの客先の数字を、どこまで信じて、いつ作り始めるか。この判断の基準が、仕組みとしてどこにも存在していません。
3つの時計を、1枚の絵にしてみる
「文字で並べても実感が湧かないので、描いてみました」。いまおかさんが、3社の内示を1枚のグラフに描き直しました。
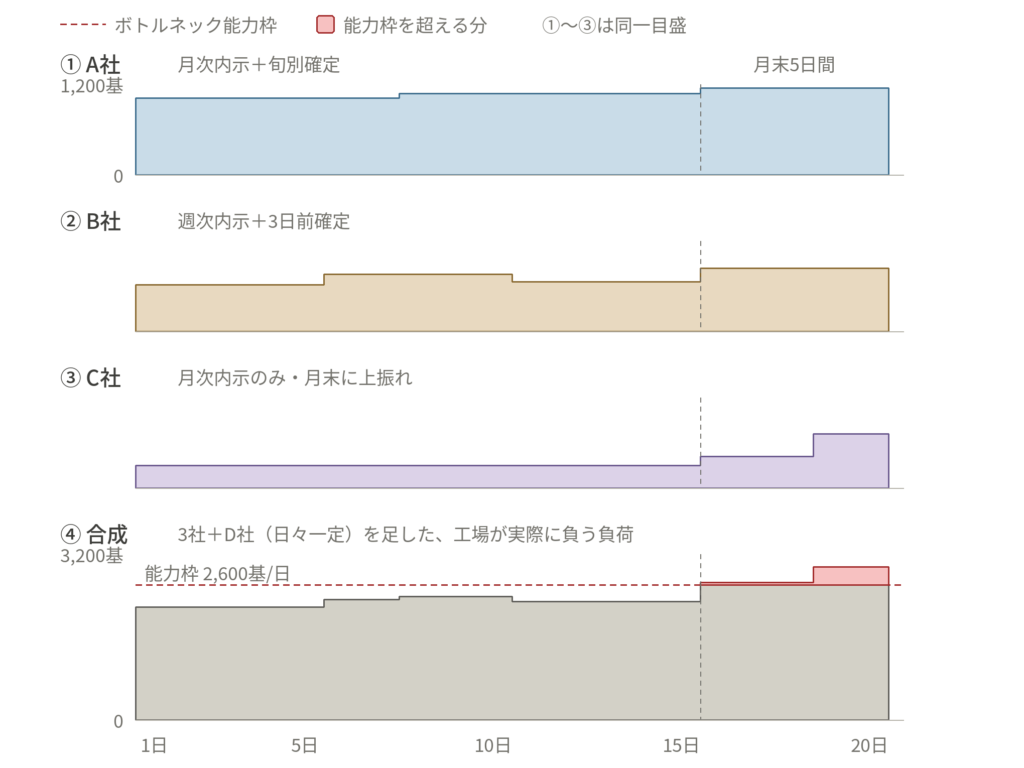
上の①〜③が、A社・B社・C社それぞれの必要数です。同じ目盛で並べてあります。A社は旬ごとに階段を1段上がるだけで、月初から月末まで1日1,020基から1,150基の間しか動きません。B社は週ごとに上下しますが、これも620基から840基の幅です。C社は15日まで1日300基で真っ平ら。そこから420基、720基と2段で上がりますが、増える量は最大でも1日420基です。
どの客先も、無理な注文はしていません。
ところが④を見てください。3社に、日々ほぼ一定のD社(輸出向け)を加えた、工場が実際に負う負荷です。月末の5日間だけ、突然山が立ち上がっています。 平均が1日2,400基のところ、月末は1日2,950基。研削と浸炭炉が受けられる枠は1日2,600基ですから、1日あたり最大350基が能力枠からあふれる。赤く塗った部分がそれです。
なぜこうなるのか。3つの時計が、たまたま月末で同じ時刻を指すからです。A社の下旬の確定数量、B社の第4週の内示、C社の月末の上振れ——別々の周期で回っている3つの波の山が、15日目を境に一斉に立ち上がる。1社ずつ眺めていては絶対に見えず、足し算をした瞬間に初めて現れる山です。
かみむらさんが腕を組んで呟きました。「わしらが月末に慌てるのは、どこかの客先がわがままを言うからじゃない。誰も悪くないのに、山ができる。厄介なのはそこだ」
課題2:月末の膨張と欠品の同居 — 前倒しが欠品を生む
「では、この山が、なぜ置き場の溢れと欠品を同時に生むのか」。こくぶんさんは矢印を1本引きました。
「月の後半、生産の山が見えてくると、現場は場当たり的に前倒し(先行生産)を始めます。その結果、完成品在庫は普段の10億円から15億円超に膨張する月がある。ここまでは皆さんご存じのとおりです」
かみむらさんが渋い顔で続けます。「問題はその先だ。前倒しした品番が、歯車研削と浸炭炉の能力を先に食ってしまう。研削も炉も24時間動きっぱなしで、余力なんてない。そこへ月末、C社さんの数量が上に振れる。作りたくても、もう能力が残っていない」
いまおかさんが付け加えます。「先月がまさにそうでした。A社向けの小型CVTを前倒しした週に、C社さんから上振れの連絡が入って。研削の枠はもう埋まっていて、テストベンチも型式切替で詰まっていました。特急で組み替えて、ぎりぎり間に合わせましたが……正直、綱渡りでした」 つまり、月末の膨張と欠品は、別々の問題ではなく同じ一つの動きの表と裏なのです。山を越えるための前倒しが、ボトルネック工程の枠を先取りし、確度の低いC社向けの変動を吸収する余力を消してしまう。膨らんだ在庫の品番構成は、欠品しかけている品番とは一致しない。在庫はあるのに欠品するとは、この品番構成のミスマッチのことです。
課題3:先行生産・並行生産の属人化 — 根拠が説明できない
「では、その前倒しは誰がどう決めているんですか」。こくぶんさんの問いに、会議室が一瞬静かになりました。
「……わしだな」。かみむらさんが手を挙げます。
駿河工場には、平準化のための2つのレバーがあります。いつ作るかをずらす(先行生産)/どこで作るかをずらす(ブリッジ生産=並行生産)。主力の中型CVT系は組立ライン1・2のどちらでも作れるため、繁忙期は2ラインで並行して立てられる。強力な武器です。
しかし、どの品番を・何基・いつまでに前倒すか、どの品番をどちらのラインに振るかは、すべてかみむらさんの頭の中の経験則で決まっています。「C社の内示は月末に上振れしやすいから、この品番は多めに」「ライン2に振ると段取りと習熟で初日は数が出ないから、この量以下なら振らない」——判断は的確です。的確ですが、根拠を数字で説明できない。
かみむらさん本人が苦笑します。「いまおかさんに教えようとしたことはあるんだ。でも『なぜその品番なのか』と聞かれると、『長年の勘だ』としか言えん。紙にも書けん。わし自身、自分がどう決めているのか、言葉にできんのだよ」
検証できず、引き継げず、かみむらさんが休んだ週は計画会議が止まる。工場の平準化能力そのものが、一人の頭の中にしか存在しないのです。
課題4:能力の壁 — 増やせない工程がある
最後にこくぶんさんは、ボトルネックの2工程を四角で囲みました。
「歯車研削盤30台と浸炭炉6基。ここは簡単には増やせません。研削は段取りに60〜90分かかり、浸炭炉はバッチで6〜8時間。組立が1台ずつ流れるのに対し、上流はロットで動く。工場の中に2つの物理法則がある以上、需要の山をそのまま流せば、物理的に越えられない山が必ず現れます」
そして、こう付け加えました。
「厄介なのは、組立だけを見ていると気づけないことです。組立は残業を組めば1日3,000基まで流せます。月末のピーク2,950基は、組立の数字だけ見れば『行ける』んです。ところが歯車が間に合わない。**さきほどの赤い部分は、どうやっても消えません。**平準化しない限り、この壁は越えられません」
この4つを、どう切り分けるか
こくぶんさんはボードに線を1本引き、4つの課題を仕分けました。
「課題1〜3は、突き詰めれば**『数週間先の各週に、何をどれだけ作ると決めるか』という問題です。確度の違う内示をどう束ねるか/山をいつ・どこへ崩すか/その判断根拠をどう形式知にするか。これはMPS(基準日程生産計画)の領域**です」
「課題4は半分だけ違います。研削・熱処理の能力枠に対して週の山を崩すところまではMPSの仕事。しかし『研削の段取り順序を工夫すると日当たり能力が1割変わる』という話は、日々の順序を決める詳細スケジューリング(DS)の領域です。ここは今回のシリーズでは深追いせず、いったん棚上げにさせてください。最終回で必ず回収します」
かさはら工場長がボードを見つめて呟きました。「在庫を減らせ、という話だと思っていた。そうじゃない。揺らぎを消せ、という話なんだな」
評価の物差しも、まだ金額ではありません。まずは月末の完成品膨張の幅/欠品ヒヤリの件数/前倒し判断のうち根拠を説明できる割合/ボトルネック工程の山谷の高低差。この4つの指標が動くかどうか。金額に換算するのは、解決の姿が見えてからで十分です。
次回・第3編では、この4つの課題に対するMPSによる解決策——内示の一元化/ボトルネック能力での平準化/2つのレバーの明示化/日次再計画——を具体的にお話しします。
皆さんの工場の「前倒し」は、誰が・何を根拠に決めていますか?

高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【トランスミッション工場のMPS 1】基礎知識 — 1台も多く作らない工場~在庫で守れない工場は、計画の精度でしか守れない
 【ワイヤーハーネス工場のMPS 4】他社事例:最適化AIの導入
 【ワイヤーハーネス工場のMPS 5】最適化AIのROIを試算する
 【電線のAI生産スケジューリング 3】解決策 ~ 投入順序と工程の同期を一度に決める
 【金属部品・アルミダイカストのAI生産スケジューリング 1】基礎知識 ~ 金型を替えるたびに最初の数個を捨てるダイカスト工場の全体像
 【金属部品・アルミダイカストのAI生産スケジューリング 5】失敗しない導入 ~ ダイカストの段取り時間と捨てたショットを記録して1工程から始める
