
【トランスミッション工場のMPS 3】最適化AIが必要な理由 — 平準化とブリッジを、毎日作り直す
2026.10.01A1:生産計画・スケジューリング , S07:Auto MPS: 基準日程生産計画を最適化したい前回の「赤い部分」から、話を始めます
「先週の宿題です。あの赤い部分、消せますか」
駿河工場の会議室。かさはら工場長がホワイトボードを指しました。前回、生産計画担当のいまおかさんが描いた「3つの時計のうなり図」——A社・B社・C社の内示の波が月末で重なり、合成した負荷が2,600基/日の能力枠を超えて赤く塗られた、あの図です。
営業のこくぶんさんが答えます。「消せません。山そのものは消えません。でも、山を別の日に移すことはできます。それがMPS——基準日程生産計画の仕事です」
「月末に枠を超える分が、5日間の累計で約850基。一方、月の前半には約4,920基の余力があります。つまり駿河工場は、物理的な能力は足りているんです。足りていないのは、どの品番を/いつ/どれだけ前倒すかを決める、判断の仕組みの方です」
ベテランのかみむらさんが小さく唸りました。「その判断を、わしがやってきたわけだが」
「はい。だから今日は、かみむらさんの頭の中を仕組みに移す話をします」
MPSによる解決策を4点セットで整理し、最後に「なぜそこに最適化のエンジンが必要になるのか」までお話しします。
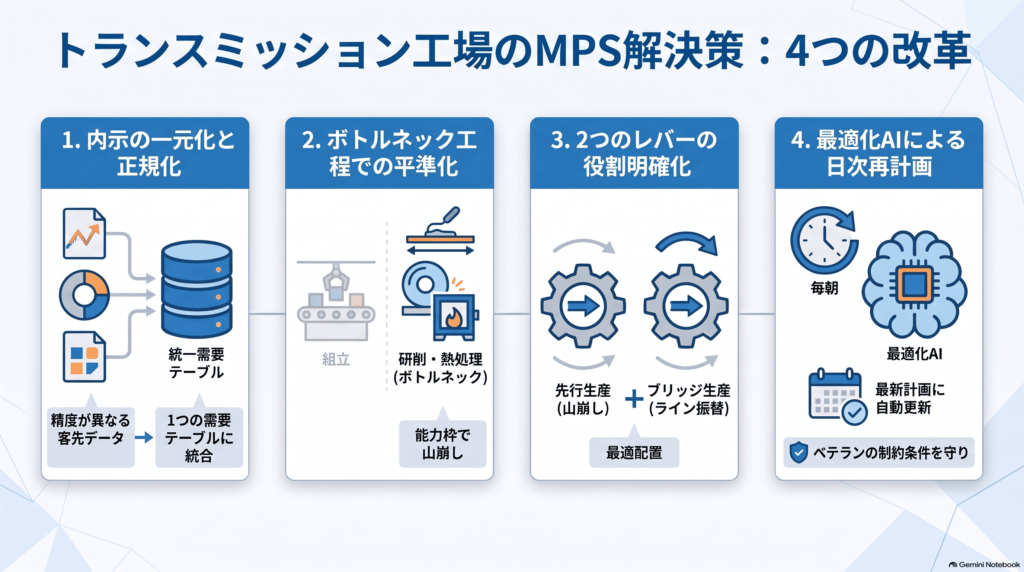
解決策① 3つの時計を、1枚の需要テーブルに正規化する
最初にやることは、地味ですが避けて通れません。バラバラの内示を1つのテーブルに揃えることです。
A社は月次内示+旬別確定/B社は週次内示+3日前確定/C社は月次内示のみ。フォーマットも粒度も違う数字を、品番×日付の同じ形に変換します。ここまでは単なるデータ整備です。
肝心なのはその次です。どこまでが確定で、どこからが内示なのかという境界線を、データとして持たせること。
「A社さんは旬単位で固まる/B社さんは3日前に固まる/C社さんは月末まで振れる。この確度の違いを、いまは私の頭の中で使い分けています」といまおかさん。
「それを品番ごとの属性にします」とこくぶんさん。「確定なら動かさない/内示なら計画側で調整可能。同じ計画表の中で、数字の重みを区別するんです」
3つの時計は、1つに合わせるのではなく、時計ごとの精度を明記したうえで1枚に並べる。これが出発点です。
解決策② 平準化の基準を、組立ではなくボトルネックに置く
ここが、トランスミッション工場ならではの分かれ道です。
月末のピークは2,950基/日。前回こくぶんさんが指摘したとおり、組立だけを見れば残業で3,000基/日まで流せてしまいます。かみむらさんが引き取りました。
「そこが厄介でな。月末の山を見ても、うちの若い連中は『組立は行ける』と言うんだ。数字の上では、確かに行けるんだよ」
歯車研削と浸炭炉の枠は2,600基/日。組立が3,000基流せても、その手前で850基が詰まります。研削盤は段取りに60〜90分かかり、浸炭炉はバッチ処理で組立の日次リズムと同期しません。
組立能力を見て計画を立てると、必ず失敗する。平準化の基準は、ボトルネック工程に置かなければならない。
MPSでの平準化は、この2,600基/日の枠に対して週次で山を崩します。目標は明確です。月末の枠外850基を、余力1,600基の11〜15日と、余力2,100基の1〜5日へ移すこと。
「研削盤を1台増やす稟議、去年から止まってますが」とかさはら工場長。 「増やさずに越えられます。山の高さの問題ではなく、山の位置の問題ですから」
解決策③ 2つのレバーは、効き先が違う
平準化のレバーは2つあります。ただし——ここを混同すると計画は必ず崩れます。
「いつ作るか」をずらす=先行生産(前倒し)。 時間軸を動かすので、歯車研削・浸炭炉の日次枠に効きます。月末の850基を崩せるのは、こちらだけです。
「どこで作るか」をずらす=ブリッジ生産(並行生産)。 主力の中型CVT系は、組立ライン1でもライン2でも組めます。短期間に量が必要なときは2ライン並行で立てる——ラインをまたぐ「橋」です。
「両方使えば山は崩れるんだな」とかさはら工場長。
こくぶんさんが首を振りました。「いいえ。ブリッジ生産では、山は1基も崩れません」
「なぜだ」
「中型CVTをライン2に振り替えても、必要な歯車の総数は変わらないからです。上流の研削・浸炭炉の負荷はそのままです。ブリッジ生産が解くのは、組立側の品番別の制約——つまり『前倒しで作ると決めた分を、物理的にどう組み付けるか』という問題です」
山を崩すのは先行生産/その前倒し分を組めるようにするのがブリッジ生産。 役割が違います。
そしてブリッジ生産は「振れば済む」ものでもありません。乗り入れには段取り替えと習熟のコストが伴います。このコストを制約条件として持たせたうえで、どちらのラインに何基振るかをMPSが判断します。
安全在庫ゼロ方針と、矛盾しないのか
「前倒しするなら在庫を持つことになる。うちは安全在庫ゼロの方針だぞ」
もっともな指摘です。ここで論理を一本通しておきます。
- 不確実性に備える安全在庫は、持ちません。ゼロです。
- 能力の山を越えるために持つ計画在庫は、最小限持ちます。
両者は別物です。後者には条件をつけます。品番/数量/解消期限の3点を必ず明示すること。前倒しは原則2週以内とすること。
「いまの前倒しは、どれも『いつ無くなるか』が誰にも言えません」といまおかさん。「置き場が10億から15億に膨らんだあの在庫は、期限のない在庫だったんです」
期限が書かれた在庫は、計画です。期限のない在庫は、ただの滞留です。
解決策④ 計画は「作るもの」から「毎朝更新されるもの」へ
4つ目が、運用の質を決めます。日次再計画です。
B社の確定が動く/C社の月末が振れる/設備が止まる。何かが動いたら、その日のうちに数週間先までの計画を作り直す。月次計画を手作業で追いかけるのではなく、前提が変わったら引き直すのです。
「毎朝ですか。うちは月末3営業日フルに使って翌月分を1回作るのが精一杯ですが」
「だから仕組みでやります。そのために、かみむらさんの経験則を登録させてください」
かみむらさんが呼ばれました。ホワイトボードに、こんな条件が書き出されていきます。
- C社の月次内示は、月末に上振れる前提で下旬の枠を空けておく
- 大型ケースの品番は、浸炭炉のバッチ相性から同じ日にまとめる
- 中型CVTのライン2への振り替えは、段取り替えが1日1回に収まる範囲まで
- 前倒しは、客先の確定が入る前の週までにとどめる
「……こんなもん、条件と言えるのかね」
「言えます」とこくぶんさん。「これが制約条件です。人が毎回思い出すのではなく、システムが毎回必ず守る条件になります」 かみむらさんは黙って、もう2つ書き足しました。
そして、最適化のエンジンが必要になる
ここまで来ると、最後の壁が見えてきます。組合せの壁です。
完成ユニット約150品番を、20営業日のどの日に/どれだけ/どちらのラインで作るか。前倒しの候補日は複数あり、ボトルネックの日次枠は守らねばならず、段取り替えの回数にも上限がある。
この組合せは、人が紙の上で数え上げられる量をはるかに超えています。だからこれまでは、かみむらさんが経験で「だいたい良さそうな一手」を選んできた。立派な技能ですが、月に1回が限界です。毎朝は無理です。
最適化とは、制約を全部守りながら、評価軸に沿って最も良い案を選び出すこと。 評価軸は、月末の山の高さ/前倒し在庫の量/段取り替えの回数/欠品リスク。これらを同時に見ながら、数週間分の割付を秒単位で組み替える——ここが、人の勘ではなく計算に任せるべき領域です。
大事なのは、AIが判断を奪うわけではないということです。判断の基準を作るのは人間です。かみむらさんが書き出した制約条件と、工場長が決めた評価の優先順位——それを毎朝、休まず、漏れなく適用するのが最適化エンジンの役目です。
「わしの勘が、計算に置き換わるのか」
「かみむらさんの勘が、毎朝動く仕組みに変わるんです。かみむらさんが休んだ日も、定年になった後も」
かさはら工場長が、ようやくペンを置きました。「計画担当8名で月480時間。うち340時間がデータ集めと転記だったな」
「そこが空きます」
計画の精度は、1回きりの力作では作れません。毎朝引き直される計画の中にしか宿りません。次回は、この4点セットを実際に回した工場の6か月を追います。
もし毎朝、数週間先までの計画が自動で引き直されたら、皆さんは浮いた時間で何をしますか?

高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【トランスミッション工場のMPS 2】課題 — 在庫はあるのに欠品する
 【トランスミッション工場のMPS 1】基礎知識 — 1台も多く作らない工場~在庫で守れない工場は、計画の精度でしか守れない
 【電動アクチュエータのAI生産スケジューリング 1】基礎知識 ~ モータと減速機の加工・組立工程を、流す順番からやさしく解説
 【ランプ製造工場のMPS 5】最適化AIのROIを試算する
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 2】課題 ~ 督促と特急対応が段取り時間と在庫を増やす
 【金属部品・プレス部品のAI生産スケジューリング 3】解決策 ~ 4つの要件を1回の計算でまとめて満たす
