
【トランスミッション工場のMPS 4】他社事例:最適化AIの導入 — ある変速機工場の6か月
2026.10.01A0 生産管理会議室に置かれた、一冊の発表資料
「先週の研究会で、面白い発表がありました」
こくぶんさんが会議室のテーブルに冊子を置きました。業界団体の生産管理研究会が公開している事例集です。表題には「内示変動下における基準日程生産計画の運用改善」——中部地方のE社・駆動ユニット工場、発表者はE社の生産管理課長。
「うちと同じ話が、そのまま書いてあります」
前回まで、駿河工場は解決策の設計図を描きました。内示の一元化/ボトルネック能力での平準化/2つのレバーの明示化/日次再計画。理屈は通った。ただ、かさはら工場長にはまだ引っかかるものがありました。
「絵に描いた餅かどうかが分からん。実際に回した工場の数字が見たい」
その答えが、この冊子にありました。
E社は「一回り小さい駿河工場」だった
まず規模を見比べてみます。
| E社 | 駿河工場 | |
| 年産 | 35万基 | 60万基 |
| 日量 | 1,400基/日 | 2,400基/日 |
| 完成ユニット | 5系列90品番 | 8系列150品番 |
| 客先 | 3社 | 4社 |
| 計画担当 | 5名 | 8名 |
「うちの6割ですね」といまおかさん。
客先の構成も似ています。P社が月次内示+旬別確定/Q社が週次内示+3日前確定/R社は月次内示のみで月末に振れる。E社の工場でも、3つの違う時計が回っていたわけです。
かさはら工場長が資料をめくりながら、少し引っかかった顔をしました。
「待て。E社は5系列90品番か。うちは8系列150品番だぞ。しかもうちにはEV用減速機がある。E社の製品構成にはない。製品では、うちが先を行っている」
「そうです」とこくぶんさん。「E社さんは製品では駿河工場さんの後ろにいます。ただ——計画では先を行っています」
工場長は資料を閉じませんでした。
導入前のE社:どこかで見た構図
資料の前半に、E社の能力と負荷の数字が並んでいます。
- 混流組立2ライン、標準1,400基/日、残業込みで最大1,750基/日
- 歯車研削・浸炭炉の能力枠1,500基/日
- 月末のピーク負荷1,700基/日
かみむらさんが最初に声を上げました。「……こりゃ、うちだな」
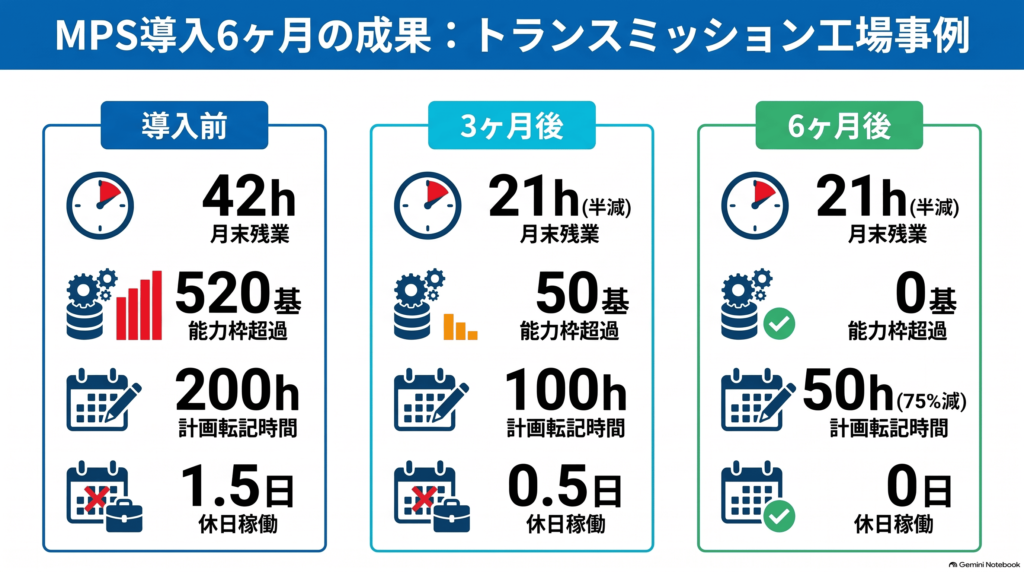
そのとおりです。組立の最大1,750基に対して月末ピークは1,700基。組立の数字だけ見れば、月末は流せてしまう。ところが上流の枠は1,500基しかなく、1日あたり200基が詰まる。月末5日間の累計で520基が能力枠からあふれていました。
駿河工場とまったく同じ形です。しかもE社の研削盤は旧型で、段取りに90〜120分かかります。駿河工場は60〜90分。設備条件はE社の方が厳しいのです。
「設備で負けてる工場が、計画で先に手を打った、と」。かさはら工場長が呟きました。
そしてE社も、山を越えるために月末に場当たりの前倒しをしていました。判断はベテラン1名の頭の中。前倒しの根拠を数字で説明できるのは、全体の1割ほどだったと資料に書かれています。 かみむらさんが黙り込みました。
最初の3か月:内示を束ね、週の山を崩す
E社が最初にやったことは、地味な2つでした。
内示の一元化と鮮度管理。 3社の内示を1つの需要テーブルに正規化し、客先ごとの確定と内示の境界線をデータとして持たせる。
ボトルネック能力枠での週次平準化。 組立能力ではなく、研削・浸炭炉の1,500基/日に対して週の山を崩す。
この2つで、ボトルネック工程の日次負荷の山谷は、420基から220基へ縮みました。月末に枠を超える量は520基から180基へ。
ただ、資料にはこう書かれていました。「この時点で、在庫と欠品はほとんど動かなかった」。
「え」といまおかさん。「山を崩したのに、ですか」 「まだ前倒しの作法が変わっていないんです」とこくぶんさん。「山の高さは下げたけれど、どの品番を・何基・いつまでに前倒すかの決め方は、まだベテランの頭の中のまま。だから在庫の中身は変わらない」
次の3か月:毎朝引き直し、勘を条件に変える
4か月目からE社が着手したのが、日次再計画と判断基準の形式知化でした。
内示が動くたびに、数週間先までの計画を引き直す。約90品番を、20営業日のどの日に/どれだけ/どちらのラインで作るか——この組合せは人が数え上げられる量ではありません。だからE社は、制約条件と評価軸を登録して、毎朝計算させる方式に切り替えました。
登録した制約条件が、資料に例示されています。
- R社の月次内示は月末に上振れる前提で、下旬の枠を空けておく
- 浸炭炉のバッチ相性から、大型ケースの品番は同じ日にまとめる
- ライン間の振り替えは、段取り替えが1日1回に収まる範囲まで
- 先行生産は原則2週以内、品番・数量・解消期限の3点を必ず明示する
かみむらさんが身を乗り出しました。「これ、全部わしが言ってることだ」
「ええ」とこくぶんさん。「E社さんのベテランの方が言っていたことです」
「……そのベテランは、どうなったんだ」
こくぶんさんが該当ページを指しました。「制約条件の設計者になっています。それと、研削の段取り順序の改善に回られたそうです。日々の順序をどう組むかは、また別の技術ですから」
かみむらさんは何も言いませんでしたが、資料をこちらへ引き寄せました。
6か月で動いた数字
資料の巻末に、ボトルネック工程の日次負荷が3時点で並べて載っていました。いまおかさんが指でなぞります。
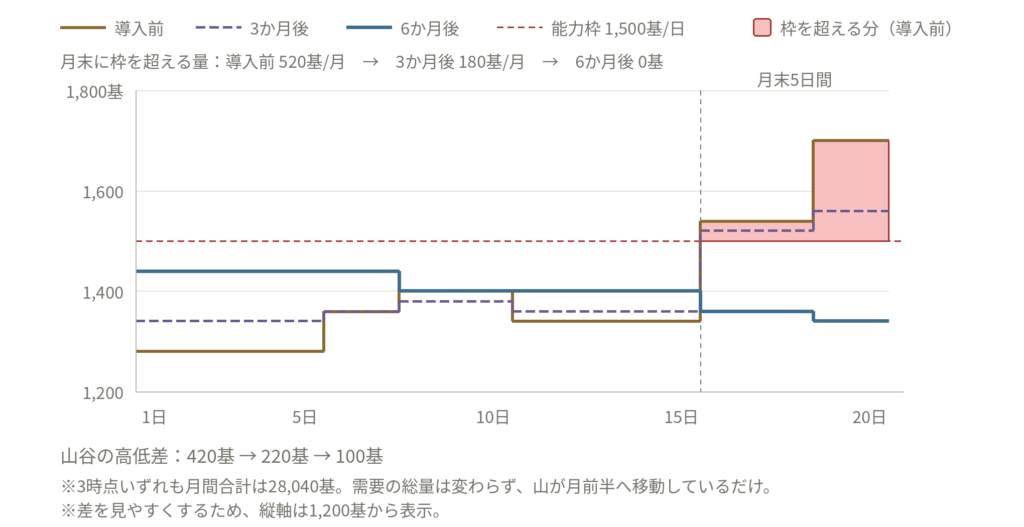
「山が、月の前半に移っただけですね」
「そこです」とこくぶんさん。「3時点とも、月の生産量は同じ28,040基なんです。需要は1基も減っていません。山の位置が変わっただけで、枠を超える量が520基から0になる」 そして同じページに、E社が公開したbefore/afterが載っています。金額は出ていません。その手前の指標だけです。
| 指標 | 導入前 | 3か月後 | 6か月後 |
| ボトルネック工程の日次負荷の山谷差 | 420基 | 220基 | 100基 |
| 月末に能力枠を超える量 | 520基/月 | 180基/月 | 0基 |
| 月末の完成品在庫ピーク(常時2.1日分) | 3.2日分 | 3.0日分 | 2.4日分 |
| 欠品ヒヤリ(3か月あたり) | 2.5件 | 2件 | 0件 |
| 前倒し判断のうち根拠を説明できる割合 | 約1割 | 約5割 | 約9割 |
| 組立の月末残業 | 月42時間/人 | 月26時間/人 | 月21時間/人 |
| 休日稼働 | 月1.5日 | 月0.5日 | 0日 |
| 計画担当のデータ収集・転記 | 月200時間 | 月140時間 | 月50時間 |
「常時の在庫が減っていませんね」といまおかさんが指摘しました。2.1日分のまま。動いているのは月末のピークだけです。 「そこが大事なところです」とこくぶんさん。「E社さんも、もともと絞れている工場なんです。減らす余地のある在庫なんて最初からない。動いたのは揺らぎだけ。それでこれだけの指標が変わっています」
現場が最初に気づいたのは、残業だった
3か月後の列を、もう一度見てください。
在庫のピークは3.2日分から3.0日分。ほとんど動いていません。欠品ヒヤリも2.5件から2件。ところが残業だけは、月42時間から26時間へ落ちています。
「4割近く減ってるじゃないか」とかさはら工場長。
「週の山を崩した瞬間に、月末の追い込みが消えるんです」とこくぶんさん。「残業はいちばん早く反応します。逆に在庫と欠品は、前倒しの作法そのものが変わる4か月目以降を待たないと動きません」
いまおかさんが小さく言いました。「E社さんの計画担当、5名で月200時間がデータ集めだったんですね。うちは8名で340時間です」
「6か月後は50時間です」
「……そこが空いたら、私、何をしましょうか」
かみむらさんが初めて笑いました。「そりゃ、月末に慌てん段取りを考えるんだろうよ」
かさはら工場長が資料を閉じ、こう言いました。
「製品ではうちが先だ。だが計画では負けている。しかもE社は設備条件がうちより厳しい工場だ。言い訳が立たんな」
E社の6か月は、特別な工場が特別なことをやった話ではありません。同じ構造の工場が、判断の仕組みを先に整えた——それだけです。だからこの数字は、駿河工場にもそのまま当てはまります。
次回は、この6か月の変化を金額に換算します。
6か月後、最初に変わったのは在庫でも欠品でもなく「月末の残業」でした。皆さんの工場で最初に変えたい数字は何ですか?

高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【トランスミッション工場のMPS 1】基礎知識 — 1台も多く作らない工場~在庫で守れない工場は、計画の精度でしか守れない
 【トランスミッション工場のMPS 2】課題 — 在庫はあるのに欠品する
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 5】失敗しない導入 ~ 射出成形の1工程から始めて広げる
 【金属部品・プレス部品のAI生産スケジューリング 5】失敗しない導入 ~ プレス成形の1工程から始める進め方
 生産スケジューラ活用による在庫回転率の改善
 組立コンベアラインのラインバランシング : ライン設計と投入順最適化
