
【金属部品・ネジのAI生産スケジューリング 3】解決策~ 在庫Min違反と段取り時間を同時に減らす生産順序
2026.09.29A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の3回目です。第2回で挙げた4つの課題(督促・段取り・ロットサイズ・在庫)に対して、生産スケジューラと最適化AIが何をするのかを見ていきます。金額は第4回で扱います。
人間がスケジュールを作るときの限界
計画担当者は、条件を1つずつ順番に処理していきます。たとえば、①欠品が近い品番と納期が近いオーダを先に並べます。②在庫や納期を確認してロットサイズを決めます。③金型と材質の並びを考慮して順序を変えます。
この進め方では、後から決めたことが前の判断と食い違います。③で材質をまとめた結果、①で前に置いた欠品の近い品番が後ろにずれる、といったことが起きます。すると①に戻ってやり直します。品番が約400あると、この繰り返しは収束しません。
さらに、段取り工が2人までという制約も守らなければなりません。順序を直すたびに、同じ時刻に3台の段取りが重なっていないかを確かめる必要があります。 担当者の能力が足りないわけではありません。①②③を別々に計算して繰り返すという進め方そのものに原因があります。
最適化AIができること
どの設備でどの作業を何時何分に始めて何時何分に終えるかを割り付けたものが、スケジュールです。オーダと工程、設備の能力をもとにこれを自動で作るシステムを生産スケジューラと呼びます。制約を守る組み合わせを大量に試し、最も良いものを選ぶ計算を担うのが最適化AIです。
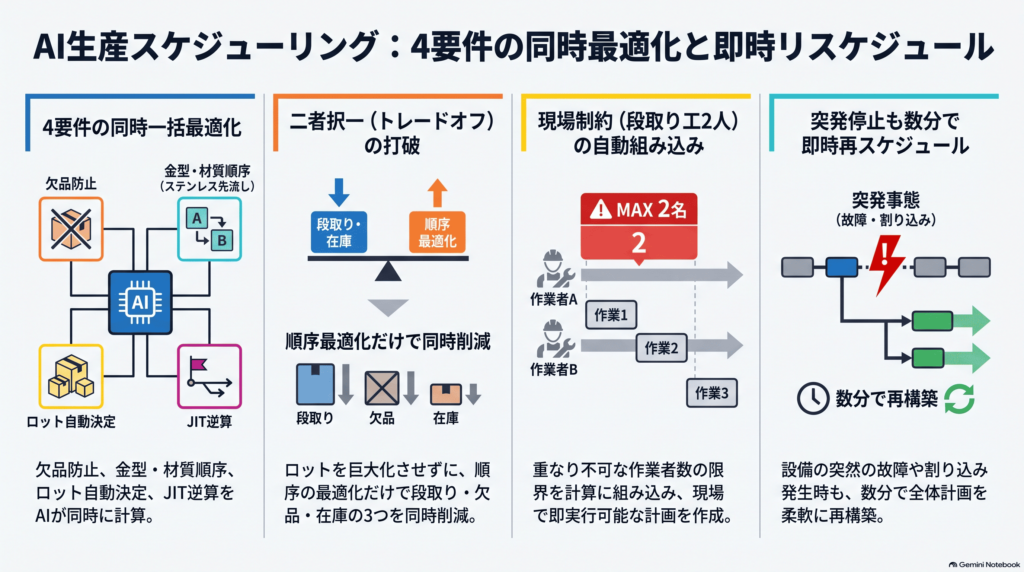
最適化AIは、納期・段取り・ロットサイズ・在庫という4つの要件を同時に満たす生産順序を探します。これらは、第2回で挙げた課題と一対一で対応しています。
| 最適化の要素 | 何をするか | 対応する課題 |
| (1) 欠品と納期遅れを防ぐ順番付け | 在庫が在庫Minを割るまでの残り日数と、納期までの余裕を計算し、残りの少ないものを先に置く | 課題1 督促コスト |
| (2) 生産順序の最適化 | 同じ金型を使う品番を続けて流す。材質はステンレスを先にそろえ、90分の清掃を月1回に抑える | 課題2 段取りコスト |
| (3) ロットサイズの決定 | 段取り時間が増える分と、欠品の危険と在庫が増える分を比べて、品番ごとのロットサイズを決める | 課題3 ジレンマ |
| (4) 在庫と生産量の調整 | 必要な時期から逆算して着手時刻を決め、早く作りすぎないようにする | 課題4 在庫保有コスト |
最適化AIにより、欠品・段取り・ロットサイズ・在庫の要件を同時に満たす生産順序を求める
4つの要件を別々に決めるのではなく、まとめて1回で計算します。図面品の納期と、規格品の在庫Minは必ず守る条件とし、そのうえで総段取り時間がいちばん短くなる生産順序を探します。ロットサイズは、その計算の中で決まります。
たとえば、欠品が近い品番Aと、在庫に余裕のある品番Bが、どちらも呼び径と頭部形状が同じで、ねじの長さだけが違うとします。金型は、線材を切る長さを決める部分を除いて共通です。
欠品までの残り日数の順に並べると、Aの次に別の金型を使う品番Cが入り、そのあとBでまた元の金型に戻ります。90分の一式交換が2回必要です。
最適化AIは、AとBを続けて流し、Cを後ろに回します。一式交換は2回から1回に減ります。AとBの間はねじの長さだけの違いなので30分の部分交換で済み、差し引き60分、段取り時間が短くなります。Aの欠品も防げます。
材質の並べ方にも同じ考え方が使えます。材質を交互に流すと、炭素鋼からステンレスへ戻るたびに90分の清掃が発生します。1か月のオーダをステンレスから順に流し、そのあと炭素鋼へ切り替えれば、この90分は月の初めの1回だけになります。前の月の最後に炭素鋼を流しているためです。月の途中でステンレスから炭素鋼へ移る切替は、30分で済みます。実際には納期の制約があるため完全には分けられませんが、切替の向きをそろえるだけでも90分の清掃は大きく減ります。
段取り工が2人までという条件も、同じ計算の中に組み込みます。時刻ごとに何台が段取りに入っているかを数え、3台目が重なる並びは候補から外します。
できあがった計画は担当者が確認し、現場の事情に合わない箇所だけを直します。最後の判断は人が行います。
在庫Min違反回数・在庫・段取りコストが同時に減る
第2回の課題3では、ロットサイズと3つの指標の関係を見ました。大きくすれば段取り時間は減り、欠品の危険と在庫は増えます。小さくすれば逆になります。ロットサイズの大小だけで調整するかぎり、どちらを選んでも片方は悪くなります。
生産順序そのものを最適化すると、この二者択一に縛られなくなります。ロットサイズを大きくしなくても、順序を組み替えるだけで段取り時間が減ります。そのため、欠品の危険や在庫を犠牲にする必要がなくなります。設備も人数も増やさずに、この3つが同時に減ります。
ただし段取り時間がゼロになることはありません。品番が変わるかぎり金型交換は必要で、材質を切り替えれば清掃も必要です。減らせるのは、生産順序が最適でないために余分にかかっていた分です。
減らせる量は、品番の構成と段取り条件によって工場ごとに違います。この連載では25%という想定を置き、第4回の計算に使います。
設備の故障などの計画外の事象が発生したらリスケジュールする
計画は、立てた後に条件が変わります。パーツフォーマーが止まる、線材が届かない、オーダが急に増える、といったことが起きます。このときに計画を作り直すことをリスケジュールと呼びます。
人が一から作り直すと、半日はかかります。その月のオーダすべての順番を見直すことになるからです。結果として、計画は作り直さずにその場の判断で進めることが多くなります。
最適化AIなら数分で作り直せます。朝10時にパーツフォーマーが1台止まっても、10時10分には、残りの5台と前後の工程をまとめて組み替えた計画を出せます。
リスケジュールが数分でできれば、対応の選び方が変わります。残業を増やして間に合わせるのではなく、残りのオーダの生産順序を組み替えて定時内に収める、という判断ができます。
まとめ
納期・段取り・ロットサイズ・在庫の要件を別々に最適化していくかぎり、後から決めたことが前の判断と食い違い、やり直しが収束しません。最適化AIは4つを1回の計算で解くため、この繰り返しが起きません。設備も人数も増やさずに、在庫Min違反回数と在庫と段取りコストを同時に減らせます。
パーツフォーマーが1台止まっても10分でリスケジュールできるため、残業を増やさずに欠品と納期遅れを防げます。
ここまでで、何をすれば何が減るのかを整理しました。次回は、それが年間いくらになるのかを計算式で確かめます。
明日、パーツフォーマー1台が半日止まったら、新しい計画を何時間で出せますか?


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【プレス加工工程のAI生産スケジューリング 3】解決策 ~ 納期を守りながら段取りを最小化する、生産スケジューラという発想
 【プレス加工工程のAI生産スケジューリング 5】導入決断 ~ 「使いこなせるか」の不安を、小さな一歩に変える
 【樹脂(プラスチック)部品・バンパーのAI生産スケジューリング 3】解決策 ~ 納期遅れと段取り時間を同時に最小化する計画を作る
 【金属部品・アルミダイカストのAI生産スケジューリング 3】解決策 ~ 金型交換と合金の切替を減らす生産順序を最適化AIで決める
 【オフィス家具・パーテーションのAI生産スケジューリング 3】解決策 ~ 色をまとめて流しながら、納期も守る計画のつくり方
 【金属部品・プレス部品のAI生産スケジューリング 5】失敗しない導入 ~ プレス成形の1工程から始める進め方
