
【金属部品・ネジのAI生産スケジューリング 5】失敗しない導入~ 圧造の1工程から始めて広げる
2026.09.29A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の最終回です。第4回で年間Return値を計算しました。今回は、その計算を実際の導入につなげるための進め方を扱います。
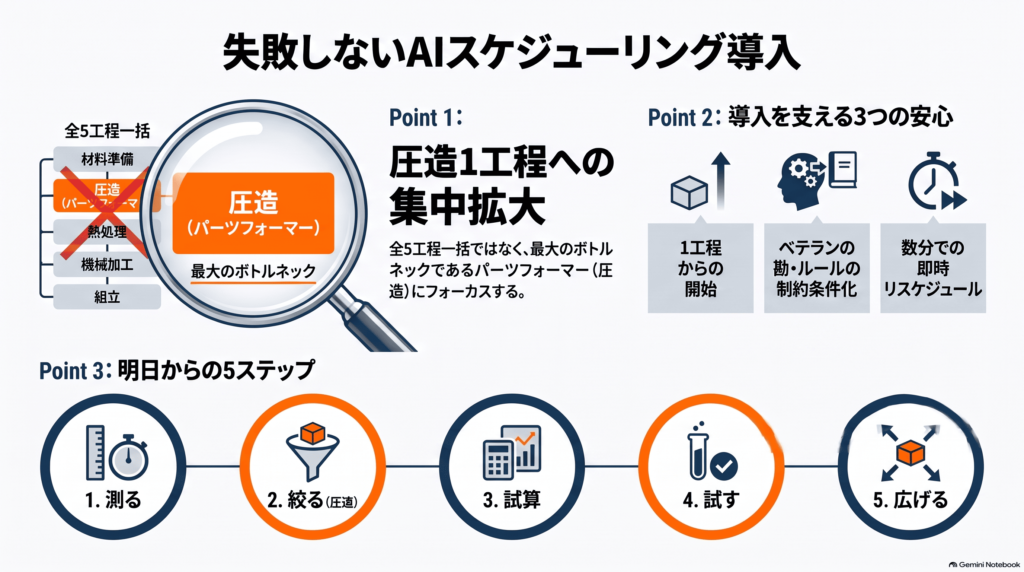
よくある不安
| 不安 | 不安の原因 |
| 全工程を一度に変えるのは難しい | 工程ごとに段取り条件が違うため、5工程すべての条件を最初に洗い出さなければならないと考えている |
| 現場が使ってくれないかもしれない | 計算で出た生産順序が現場の判断と食い違ったとき、なぜその順序なのかを説明できないと感じている |
| データをそろえるのが大変 | 段取り時間が記録として残っておらず、担当者の経験のなかにしかない |
不安をほどく三つの視点
この3つの不安は、いずれも導入の進め方を変えることで小さくできます。
(1) 1工程からスモールスタート
まず1つの工程だけを対象にします。範囲を狭めれば、計画を作り直す手間も、集めるデータも少なくなります。準備に時間がかからないため、早く結果を確かめられます。
(2) ベテランの勘は制約条件として文書化する
ベテランの勘は、口頭のままでは計算に使えません。「この金型は月末の点検日には使わない」「この品番は3号機でしか寸法が出ない」といった判断を、まず文書に書き出します。そのうえで、計算のときに必ず守る条件、すなわち制約条件の形に整えて最適化AIに入力します。
どう表現すればよいか分からない条件は、生産スケジューラのベンダー(開発元)に相談してください。実現方法を示してもらえます。
(3) リスケジュールは瞬時に可能
工程を絞っても、条件を書き出しても、動かしてみるまでは不安が残ります。作った計画は、後から何度でも変えられます。制約条件を書き換えれば数分でリスケジュールでき、結果が現場に合わなければ元に戻せます。まず入れてみて、動かしながら条件を直していく進め方ができます。
最初に選ぶ工程はボトルネックの圧造
第1回で見たとおり、この工場のボトルネックは圧造です。ここで短くした時間は、そのまま工場全体の生産能力の増加につながります。能力に余裕のない工程から手を付けるため、効果が数字に現れやすくなります。
圧造だけを対象に、1か月分の生産順序を最適化AIに計算させます。比べる数字は1つです。導入前と導入後の、金型交換と材質切替にかかった時間の合計です。
必要なデータは多くありません。品番ごとに使う金型と材質、パーツフォーマー6台の稼働カレンダー、一式交換と部分交換にかかる時間、そして材質切替の清掃時間を、炭素鋼からステンレスへ移る場合とその逆の2通りで用意します。記録がない場合は、最初の1か月を現場で計測すれば足ります。
最初の計算から、段取り工は2人までという制約条件を入れておきます。これがないと、計算結果は同じ時刻に3台の段取りを並べてしまい、現場で実行できません。
圧造で効果を確認できたら、次は前工程の伸線に広げます。線材の径をそろえる順番が圧造の段取りに影響するため、2工程をまとめて計算すれば伸線と圧造の切替を同時に減らせます。線径の切替ルールを制約条件に加え、同期化まで計算させます。
まとめ
新しい設備を買わなくても、生産順序を見直せば段取り時間は短くできます。着手の手順も複雑ではありません。まずボトルネックである圧造で、金型交換と材質切替にかかった時間を導入前に1か月分記録してください。導入後に同じ記録をとれば、削減量がそのまま数字で出ます。
台数と機械単価、記録した1台あたりの月間段取り時間を第4回の計算式に入れれば、自社の年間Return値が出ます。実際に測った段取り削減率に置き換えれば、金額の精度はさらに上がります。全工程に広げるかどうかは、その数字を見てから判断すれば十分です。
順番を変えれば、未来が変わります。
まず1工程だけ選ぶとしたら、あなたの工場ではどの工程にしますか?


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
 【機械加工工程のAI生産スケジューリング 5】納得して選ぶ ~ 導入の不安を解消し、自社に合うかを見極める
 【金属部品・アルミダイカストのAI生産スケジューリング 5】失敗しない導入 ~ ダイカストの段取り時間と捨てたショットを記録して1工程から始める
 【電動アクチュエータのAI生産スケジューリング 5】失敗しない導入 ~ 不安を解消し、スモールスタートで着実に始める進め方
 【ギアのAI生産スケジューリング 5】失敗しない導入 ~ ボトルネック一工程から始める無理のない進め方
 【ワイヤーハーネスのAI生産スケジューリング 5】失敗しない導入 ~ 一工程から始める進め方
 【電線のAI生産スケジューリング 5】失敗しない導入 ~ 押出1工程から始める小さな一歩
