
生産スケジューラ導入の3つの不安 溶接ラインから始める進め方|シートフレームのAI生産スケジューリング 5
2026.11.19A1:生産計画・スケジューリング , S08:金型や治具を使う工程で納期遅れと段取りを最少化したい全5回の最終回です。前回は年間Return値を6つのコストダウン項目に分けて計算しました。今回は、導入を検討するときによく挙がる3つの不安と、それを小さくする3つの視点を説明します。そのあと、最初に選ぶ工程と次に広げる工程の順に、導入を成功させる進め方を示します。
1. よくある不安
生産スケジューラを導入すると計画の作り方が変わるので、検討の段階でいくつかの不安が挙がります。主なものは、下の表の3つです。
| よくある不安 | 不安の原因 |
|---|---|
| 全工程を一度に変えるのは難しい | 全工程の計画の立て方を同時に変えると、現場の確認と手直しの量が一度に増えるため |
| 現場が使ってくれないかもしれない | これまでのやり方は信頼できるが、コンピュータが作った計画は、すぐには信頼できないため |
| データをそろえるのが大変 | 品番ごとの車種と左右・手動か電動か、段取り時間、捨てたフレームの数が、紙の記録や担当者の記憶にしか残っていないため |
2. 不安を小さくする3つの視点
3つの不安は、次の3つの視点で小さくできます。対象を1工程に絞ること、ベテランの判断を制約条件にすること、リスケジュールで作り直すことです。
(1) 1工程からスモールスタート
導入の対象を1つの工程に絞り、小さく始めることをスモールスタートと呼びます。1工程に絞れば、集めるデータは、その工程を流れる品番と、段取りに関わるものだけです。計画を確認する人も、計画担当者とその工程の作業者に限られます。そのため、全工程を一度に変える難しさと、データをそろえる手間の2つの不安を小さくできます。
(2) ベテランの勘は制約条件として文書化する
ラインの使い分けには、ベテランの作業者が経験で覚えている決まりがあります。例えば、ミニバンの電動の運転席用は2号ラインで溶接すると取付穴の位置が安定する、などです。このように、経験から身についていても言葉になっていない知識を暗黙知と呼びます。
ベテランの決まりを、計画で守るべき制約条件として生産スケジューラに設定すれば、暗黙知は文書になり、ほかの人も使える形式知になります。ベテランの判断が計画に残るので、現場はできた計画を信頼しやすくなります。
(3) リスケジュールで、何度でも作り直せる
最初の計画が現場の決まりに合わなくても、制約条件の設定を変えてリスケジュールすれば、計画を作り直せます。計画担当者が毎回同じ箇所を直しているなら、その内容を制約条件として加えます。制約条件は導入の前にすべてそろえる必要があると考えがちですが、導入を始めてから少しずつそろえられます。現場の決まりに合わせて作り直すたびに、計画は現場が信頼できるものに近づきます。
3. 最初に選ぶ工程はロボット溶接ライン。導入前後の段取りの記録と、入力するデータ
溶接ラインを選ぶのは、第1回で説明したとおり、この工場のボトルネックだからです。導入は、下の図の5つの段階で進めます。
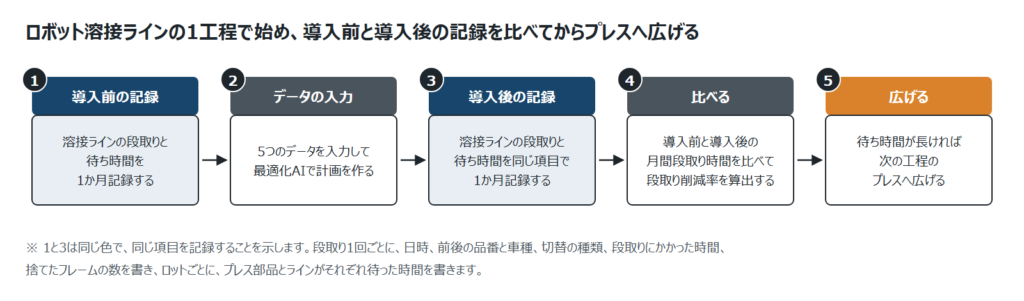
図の1と3の、導入前と導入後の記録は、1か月ずつとります。記録するのは、段取り1回ごとの項目と、ロットごとの待ち時間です。ロットごとには、プレス部品が溶接ラインの前で待った時間と、ラインがプレス部品の届くのを待った時間を記録します。段取り1回ごとに書く項目は、次のとおりです。
- 日時
- 前後の品番と車種
- 切替の種類(プログラムの切替、治具の交換)
- 段取りにかかった時間
- 切断して捨てたフレームの数
図の2で最適化AIに入力するデータは、次の5つです。段取り時間と捨てるフレームの数は導入前の記録から求め、ほかの4つは品番と設備の台帳、在庫とオーダの記録から集めます。
- 品番ごとの車種、運転席用か助手席用か、手動か電動か
- プログラムの切替と治具の交換の段取り時間と、捨てるフレームの数
- 見込生産品ごとの安全在庫と現在の在庫
- 受注生産品のオーダごとの納期と数量
- 溶接ラインの本数と1日の稼働時間
図の4で段取り削減率を算出するには、導入前と導入後の月間段取り時間を比べます。捨てたフレームの数は段取り時間とは別に数え、資材のコストとして、第4回の段取りコストの見直しに使います。
4. 次に広げる工程は、プレス
次にどの工程へ広げるかは、導入後に、プレス部品が溶接ラインの前で待つ時間と、溶接ラインがプレス部品を待つ時間をもとに決めます。溶接ラインの段取り時間を短縮しても、プレスで打つ部品と時刻が溶接ラインの予定と合わなければ、この2つの待ち時間は残ります。待つ時間が長ければ、図の5のとおり次はプレスに広げ、第3回で説明した工程の同期をプレスと溶接の間で行います。
まとめ ― 順番を変えれば、未来が変わる
全工程を一度に変えなくても、ボトルネックのロボット溶接ラインの1工程から始められます。導入前後の段取り時間を同じ項目で記録すれば、溶接ラインの段取り削減率を実測でき、第4回で置いた想定値と比べられます。段取りで止まっていた時間を製品をつくる時間に変えて、スループットを増やせるかどうかが、設備を増やす前に1工程で分かります。あなたの工場で、溶接ラインの治具の交換を1か月記録するとしたら、段取りにかかった時間は誰が書き留めることになるでしょうか?
解説動画
この回の内容を、動画でも説明しています。
第1回から読む
全5回の最終回です。第1回から通して読むと、工場の全体像から導入の進め方までを順にたどれます。


高橋邦芳 + Asprovaコンサルティングチーム + 生成AI
最新記事 by 高橋邦芳 + Asprovaコンサルティングチーム + 生成AI (全て見る)
- シートフレームの製造工程と工場の設備 溶接の段取りとボトルネック|シートフレームのAI生産スケジューリング 1 - 2026年11月19日
- シートフレーム工場の4つの課題 治具の交換と特急対応|シートフレームのAI生産スケジューリング 2 - 2026年11月19日
- 溶接の治具の交換を減らす生産順序 有限能力スケジューリングとは|シートフレームのAI生産スケジューリング 3 - 2026年11月19日
 生産スケジューラ導入の3つの不安 研削ラインから始める進め方|軸受(ベアリング)のAI生産スケジューリング 5
 生産スケジューラ導入の3つの不安 造型ラインから始める進め方|鋳造のブレーキディスク・キャリパーのAI生産スケジューリング 5
 【金属部品・プレス部品のAI生産スケジューリング 5】失敗しない導入 ~ プレス成形の1工程から始める進め方
 【電線のAI生産スケジューリング 5】失敗しない導入 ~ 押出1工程から始める小さな一歩
 生産スケジューラ導入の3つの不安 成功させる進め方|鍛造のシャフト・ハブのAI生産スケジューリング 5
 溶接の治具の交換を減らす生産順序 有限能力スケジューリングとは|シートフレームのAI生産スケジューリング 3
